Gietyster-materiale
Grypgiet (GJL), nodulêre gietyster (GJS) en die uitdagings by herstelswaise
 AI generated
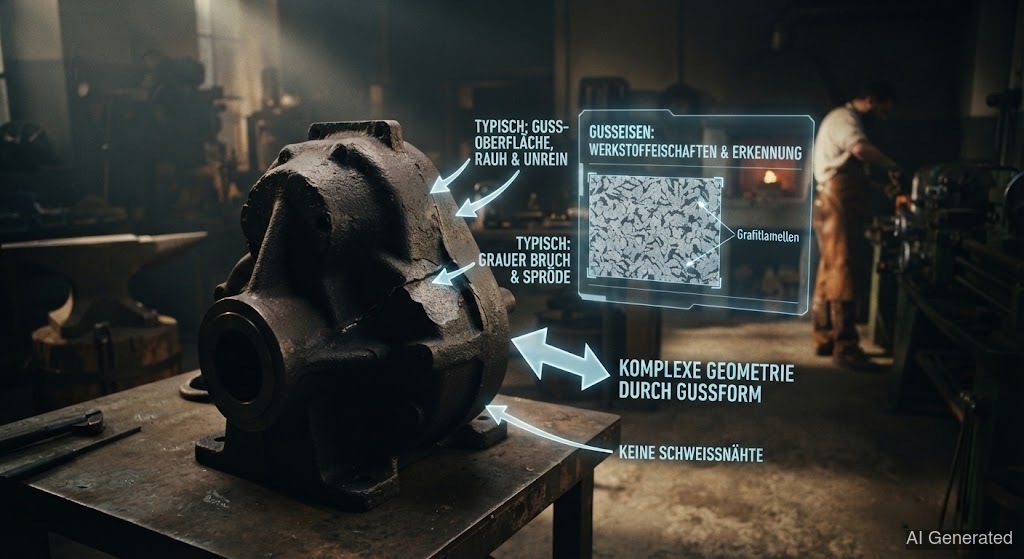
Gietyster bevat meer as 2 % , wat tydens stolling as grafiet uitgeskei word. Die grafietvorm – lamelle, bolle of kompak – bepaal die eienskappe: Grypgiet is bros, maar drukbestand en vibrasiedempend, nodulêre gietyster is taai en vervormbaar. Herstelswaise verg besondere sorg weens die verhardings- en skeurneiging.
Gietyster is nie een enkele materiaal nie, maar 'n hele familie – en die verskil sit in die vorm van die . Anders as by staal is die koolstofgehalte hier bo 2 %, en die oortollige skei tydens stolling as uit. Of die grafiet as lamelle, bolle of wurms groei, bepaal alles verder.
By grypgiet (GJL) groei die as fyn -are. Die lamelle werk soos ontelbare klein kerwe – hulle maak die materiaal bros en feitlik onvervormbaar. Daarvoor is dit vibrasiedempend, goed gietbaar en uitstekend drukbestand. Grypgiet kry jy in masjienbeddens, huise, remskywe en ou enjins. By nodulêre gietyster (GJS) word die grafiet daarenteen deur die tot gedwing: Kort voor die giet kry die smelt 'n bietjie magnesium, wat die verhinder om as bros lamelle te groei. Bolle is nie kerwe nie – die materiaal word taai, en vervormbaar, byna soos staal. Nodulêre gietyster dra krukasse, asstompe en pype. Daarnaas is daar die kompakte grafiet-gietyster (GJV) met wurmvormige as kompromis, en die wit, , waar die glad nie as grafiet nie, maar as harde ysterkarbied voorkom.
Hoekom is hier so lastig? Twee redes. Eerstens: Waar die die gietyster opsmelt en die massa daarna vinnig afkoel, ontstaan in die presies dit wat die gieter wou vermy – harde, bros en ledeburiet. Die word glashard en skeur by die minste . Tweedens: Gietyster is poreus en dikwels deurtrek van olie, vet en roes – tydens ontsnap hierdie onsuiwerhede as gasse en verwoes die las.
Die herstelstrategie is dus: Beheer die hitte. Of jy sweis "koud" met min hitte en spesiale -elektrodes wat sag en bly, of jy verhit die hele onderdeel tot 300–600 °C vooraf, sweis warm en laat dit uiters stadig in die oond afkoel. In beide gevalle geld: Die en die stadige afkoeling is die A en die O. Wie 'n ou grypgiet-skeur met 'n gewone konstruksiestaal-elektrode "net gou" toetsweis, maak die skeur gewoonlik net langer.
⚠️ Die 20-graad-val: By gietyster is 'n verskil van omtrent 20 °C tussen die koel plek en die sone wat jy tans sweis, al genoeg om 'n te veroorsaak. Die warm gebied trek tydens afkoeling saam en ruk aan die koue res – en die bros gietyster kan nie hierdie spanning afbou nie. Daarom geld: Hou die temperatuurverskil klein, of jy koud of warm sweis.
🧊 Koudswaise verg geduld: Sweis jy ystergiet in die koue toestand, neem dan jou tyd. Sit net kort streepruppies en laat die onderdeel telkens weer tot afkoel voordat jy die volgende rups sit. Wie jaag en rups op rups sit, dryf die temperatuur op – en juis dan slaan die 20-graad-val toe.