مواد الحديد الزهر
الحديد الزهر الرمادي (GJL)، الحديد الزهر العقدي (GJS) وتحديات لحام الإصلاح
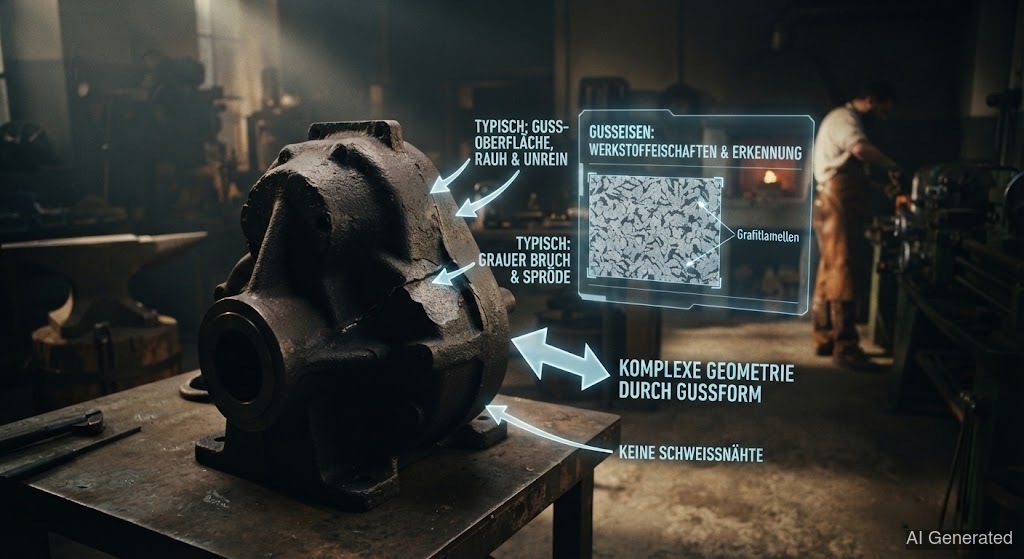 AI generated
يحتوي الحديد الزهر على أكثر من 2% ، يترسب عند التصلب كجرافيت. شكل الجرافيت – صفائحي، كروي أو مضغوط – يحدد الخصائص: الحديد الزهر الرمادي هش لكنه مقاوم للضغط وممتص للاهتزازات، والحديد الزهر العقدي متين وقابل للتشكيل. يتطلب لحام الإصلاح عناية خاصة بسبب الميل للتصلد والتشقق.
الحديد الزهر ليس مادة واحدة، بل عائلة كاملة – والفرق يكمن في شكل . وخلافاً للفولاذ، تزيد نسبة الكربون هنا عن 2%، و الزائد يترسب عند التصلب كـ. وما إذا كان الجرافيت ينمو على شكل صفائح أو كرات أو ديدان، فهذا يحدد كل ما تبقى.
في الحديد الزهر الرمادي (GJL) ينمو كعروق دقيقة. تعمل الصفائح كأخاديد صغيرة لا تُحصى – تجعل المادة هشة وغير قابلة للتشكيل عملياً. لكنها ممتصة للاهتزازات، جيدة الصب، وممتازة في مقاومة الضغط. تجد الحديد الزهر الرمادي في قواعد الماكينات، الهياكل، أقراص الفرامل والمحركات القديمة. أما في الحديد الزهر العقدي (GJS) فيُجبر الجرافيت عبر على التحول إلى : قبل الصب بقليل تُضاف كمية من المغنيسيوم إلى المصهور، ما يمنع من النمو كصفائح هشة. الكرات ليست أخاديد – تصبح المادة متينة، وقابلة للتشكيل، شبه فولاذية. يتحمل الحديد الزهر العقدي أعمدة المرفق، مفاصل المحاور وخطوط الأنابيب. إلى جانبه يوجد الحديد الزهر بالجرافيت المضغوط (GJV) مع دودي الشكل كحل وسط، والحديد الزهر الأبيض ، حيث يوجد ليس كجرافيت بل ككربيد حديد صلب.
لماذا هنا محفوف بالمخاطر؟ سببان. أولاً: حيث يُذيب الحديد الزهر وتبرد الكتلة بسرعة بعد ذلك، يتشكل في بالضبط ما أراد الصبّاح تجنبه – صلب وهش وليدبوريت. تصبح صلبة كالزجاج وتتشقق عند أدنى . ثانياً: الحديد الزهر مسامي وغالباً مشبع بالزيت والشحم والصدأ – عند تتسرب هذه الشوائب كغازات وتدمر اللحام.
لذلك استراتيجية الإصلاح هي: التحكم في الحرارة. إما أن تلحم "بارداً" بحرارة قليلة وبأقطاب خاصة تبقى طرية و، أو تسخّن القطعة كاملة إلى 300–600 °C مسبقاً، وتلحم ساخناً وتتركها تبرد ببطء شديد في الفرن. في الحالتين: والتبريد البطيء هما الأساس. من يلحم شقاً قديماً في الحديد الزهر الرمادي "على السريع" بقطب فولاذ إنشائي عادي، غالباً ما يجعل الشق أطول فقط.
⚠️ فخ العشرين درجة: في الحديد الزهر يكفي فرق حوالي 20 °C بين المنطقة الباردة والمنطقة التي تلحمها الآن لتحريض . المنطقة الساخنة تنكمش عند التبريد وتشد على الباقي البارد – والحديد الزهر الهش لا يستطيع تحمل هذا الإجهاد. لذلك: حافظ على فرق حرارة صغير، سواء لحمت بارداً أو ساخناً.
🧊 اللحام البارد يحتاج صبراً: إذا لحمت حديد الزهر بارداً، خذ وقتك. ضع فقط درزات قصيرة واترك القطعة تبرد بين الحين والآخر إلى قبل وضع الدرزة التالية. من يستعجل ويضع درزة تلو الأخرى يرفع الحرارة – وعندها بالضبط يضرب فخ العشرين درجة.