Цементируеми стомани
16MnCr5 и компания: мека сърцевина, твърда черупка
 AI generated
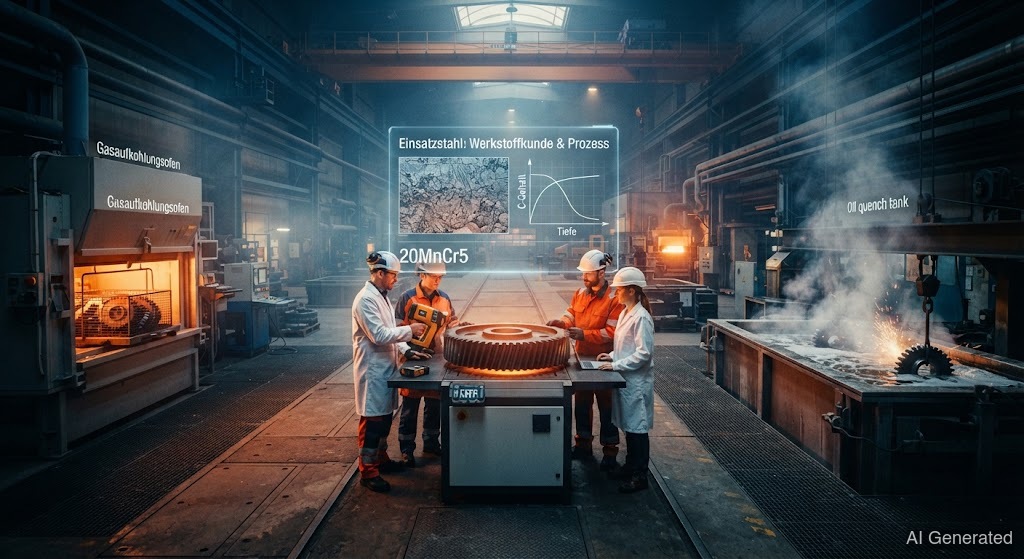
Цементируемите стомани имат ниско съдържание на въглерод и се цементират и закаляват едва след формоването. Така се получава жилава сърцевина с повърхност – идеално за зъбни колела и валове. При от значение е състоянието: меките се заваряват добре, закалените са рискови.
Цементируемите стомани решават един класически проблем: едно зъбно колело трябва отвън да бъде твърдо и , а отвътре жилаво, за да не се счупи при удар. Трикът се нарича . Стоманата започва с малко (0,1–0,25 %) – мека и жилава. След формоването повърхността се „цементира“ в пещ, която отдава : дифундира в повърхностния слой. След това се – богатият на въглерод ръб става твърд като стъкло, а бедният на въглерод сърцевина остава жилава.
Типичните представители: , и . и манганът подобряват , допълнително и . Резултатът се измерва чрез – дълбочината, до която достига твърдият слой. Целият процес се нарича , а закалената повърхност се получава чрез .
За теб като заварчик е решаващо в какво състояние е стоманата. В меко изходно състояние (необработена) се заварява почти толкова лесно, колкото конструкционна стомана – ниското съдържание на въглерод я прави добре заваряема. Съвсем различно е, когато детайлът е вече цементиран и закален: твърдият повърхностен слой с високото си съдържание на въглерод образува при крехък и се напуква. Заваръчният шев освен това унищожава цементирания слой безвъзвратно.
Затова правилото е: цементирани и закалени детайли по възможност да не се заваряват. Ако все пак се наложи, то само с , подходящ добавъчен материал и съзнанието, че закаленият слой при шева се губи. След детайлът трябва да се и закали наново, ако трябва да си върне .