Чугунени материали
Сив чугун (GJL), сферографитен чугун (GJS) и предизвикателствата при ремонтното заваряване
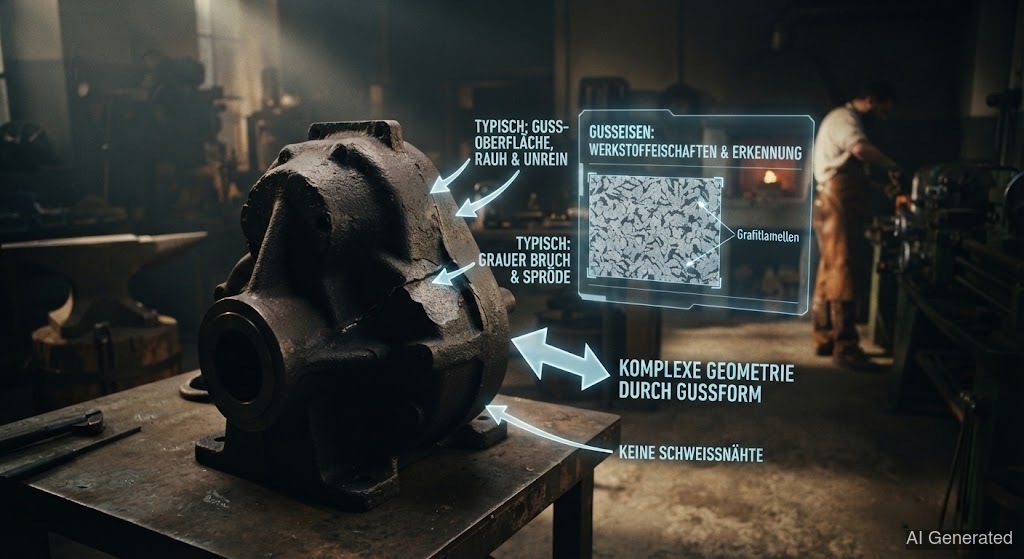 AI generated
Чугунът съдържа повече от 2 % , който при втвърдяване се отделя като графит. Формата на графита – пластини, сфери или компактен – определя свойствата: сивият чугун е крехък, но устойчив на натиск и демпфиращ, сферографитният е жилав и деформируем. Ремонтното заваряване изисква специално внимание заради склонността към закаляване и пукнатини.
Чугунът не е един-единствен материал, а цяло семейство – и разликата е във формата на . За разлика от стоманата, съдържанието на въглерод тук е над 2 %, и излишният се отделя при втвърдяването като . Дали графитът ще расте като пластини, сфери или червейчета, решава всичко останало.
При сивия чугун (GJL) расте като фини -жилки. Пластините действат като безброй малки концентратори на напрежение – правят материала крехък и практически недеформируем. За сметка на това – демпфиращ, добре леещ се и отлично устойчив на натиск. Сив чугун ще намериш в машинни легла, корпуси, спирачни дискове и стари двигатели. При сферографитния чугун (GJS) графитът, обратно, се принуждава чрез да стане : малко преди отлива в стопилката се добавя малко магнезий, който пречи на да расте като крехки пластини. Сферите не са концентратори на напрежение – материалът става жилав, и деформируем, почти като стомана. Сферографитният чугун носи колянови валове, шенкели и тръбопроводи. Наред с това има компактен графитен чугун (GJV) с червеобразен като компромис, и белият, , при който изобщо не е графит, а твърд железен карбид.
Защо тук е толкова деликатно? Две причини. Първо: където разтопява чугуна и масата после бързо се охлажда, в се получава точно това, което леярът е искал да избегне – твърд, крехък и ледебурит. става твърда като стъкло и се пука при най-малкото . Второ: чугунът е порест и често е напоен с масло, грес и ръжда – при тези замърсявания излизат като газове и съсипват шева.
Затова стратегията за ремонт е: контролирай топлината. Или заваряваш „студено“ с малко топлина и специални електроди, които остават меки и , или загряваш целия детайл до 300–600 °C, заваряваш топло и го оставяш да изстине изключително бавно в пещ. И в двата случая важи: и бавното охлаждане са най-важното. Който „просто ей така“ завари стара пукнатина в сив чугун с обикновен електрод за конструкционна стомана, обикновено само удължава пукнатината.
⚠️ Капанът с 20-те градуса: При чугуна дори разлика от около 20 °C между студеното място и зоната, която тъкмо заваряваш, е достатъчна да предизвика . Топлата зона се свива при охлаждане и дърпа студената останала част – а крехкият чугун не може да понесе това напрежение. Затова: дръж температурния градиент малък, независимо дали заваряваш студено или топло.
🧊 Студеното заваряване иска търпение: Ако заваряваш чугун в студено състояние, отдели си време. Полагай само къси шевове и оставяй детайла междувременно да изстине до , преди да сложиш следващия шев. Който бърза и слага шев след шев, вдига температурата – и точно тогава капанът с 20-те градуса щраква.