Студенообработващи стомани
Рязане, щанцоване, формоване при стайна температура
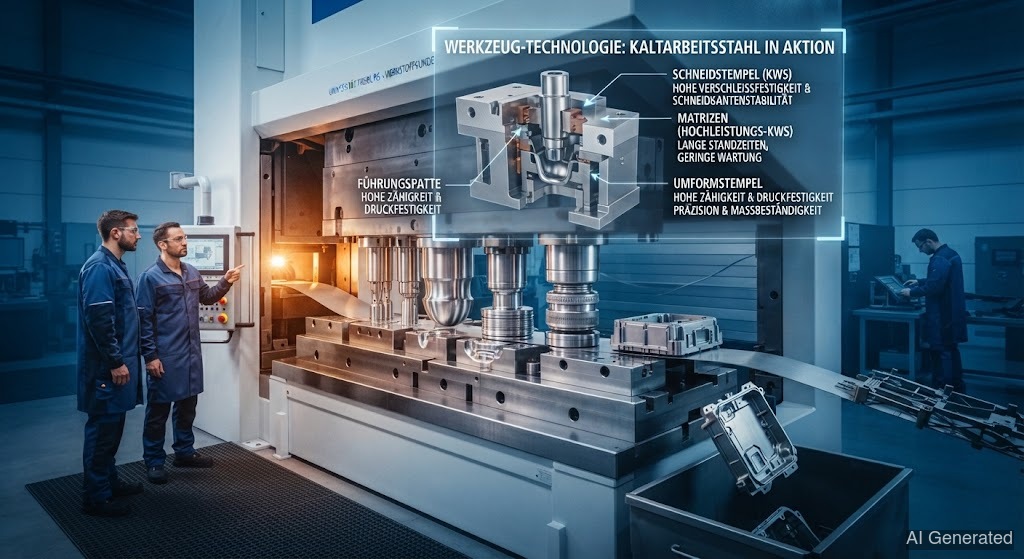 AI generated
Студенообработващите стомани работят при стайна температура и трябва да бъдат преди всичко твърди и . Те формоват ламарини, режат резби и щанцоват контури. При заради високото съдържание на въглерод са изключително склонни към пукнатини – , подложка и изчукване са задължителни.
е за студено формоване: рязане, щанцоване, щамповане, деформиране, изтегляне – всичко при стайна температура. Заготовката е студена, значи режещият ръб не трябва да е топлоустойчив. Вместо това трябва да е много твърд и , защото реже през ламарина и прътова стомана като през масло.
Точно това високо съдържание на въглерод прави при истинско предизвикателство. Колкото повече , толкова по-твърда може да се закали стоманата – но толкова по-чуплива и склонна към пукнатини става в . При ЗТВ практически се закалява „в движение“ и се охлажда светкавично от студената маса на инструмента – остава стъклено твърд , който се пука при най-малкото .
Най-важните представители: (X153CrMoV12, универсалният с 12 % за режещи и щанцови инструменти), (X210Cr12, класиката за износоустойчивост), (по-жилавият за режещи плочи) и (евтиният за прости режещи ръбове). Освен тях има и (60WCrV7) за ударни инструменти, които се нуждаят повече от , отколкото от .
При важи цялата дисциплина за : никога не заварявай студено, (200–300 °C в зависимост от съдържанието на C), добавъчен материал, синхронизиран със структурата, и на шева. При допълнително помага : тя изолира отвеждането на топлина и задържа ЗТВ по-дълго топла, преди да се охлади.
Класическата грешка: някой заварява пукнатина в щанцов инструмент „набързо“ с обикновен електрод за конструкционна стомана. Шевът изглежда здрав – но ЗТВ до него е стъклено твърда и се пука при следващия ход. Затова: се ремонтира само по система, или честно се обмисля подмяна.