Formy pro tlakové lití
v nejtvrdším nasazení: tekutý kov pod tlakem
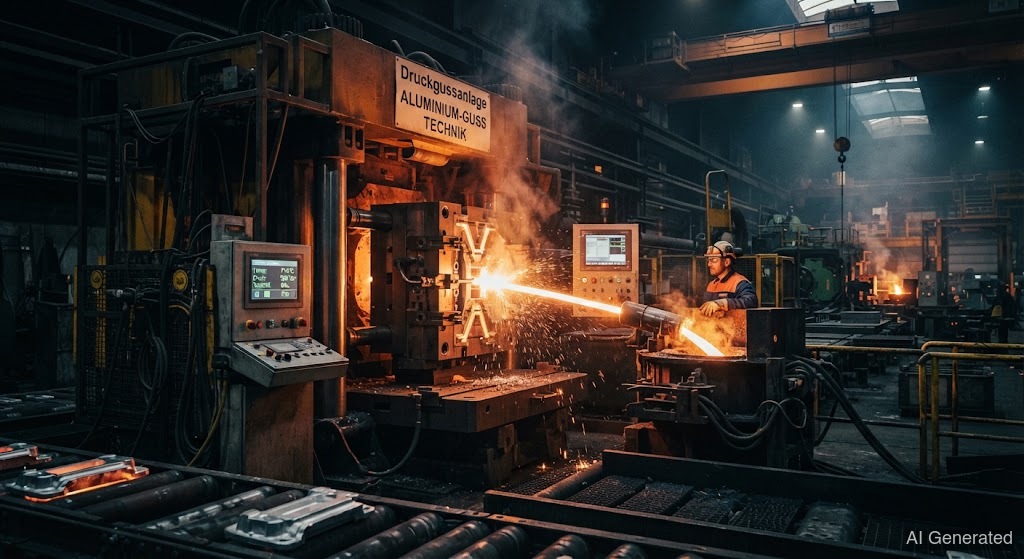 AI generated
Tlakové formy zažívají nejbrutálnější tepelný šok v nástrojárně: přes 600 °C horký hliník pod vysokým tlakem, pak chlazení – cyklus za cyklem. K tomu je potřeba s maximální pevností za tepla. Při záleží na každém detailu.
Tlakové lití je nejtvrdší případ nasazení pro . Zde je tekutý kov – hliník, zinek nebo hořčík – vstřikován pod vysokým tlakem do ocelové formy, kde v zlomcích sekund ztuhne. Forma je přitom vystavena zatížení, které nezná žádný jiný nástroj: horký kov, vysoký tlak, rychlé ochlazování – a to tisíckrát za sebou.
Důsledkem tohoto opakovaného tepelného šoku jsou : jemné síťové trhliny na povrchu formy, které vznikají, protože se povrch v rytmu cyklů stále roztahuje a smršťuje. Nakonec materiál praskne. Proto tlaková forma potřebuje s vysokou , dobrou houževnatostí za tepla a odolností proti tomuto cyklickému namáhání.
Standardní materiály jsou (X37CrMoV5-1) a (X40CrMoV5-1). Oba jsou CrMoV teplovzdorné oceli, které zůstávají pevné i při 600 °C. Pro nejvyšší nároky – velké hliníkové formy s extrémním zatížením tepelnými trhlinami – existuje (X38CrMoV5-3) s ještě vyšší pevností za tepla. je přitom univerzál: používá se také v – tam ale s úplně jinými požadavky na přídavný materiál.
Důležité je rozlišovat dva postupy: odlévá nízko tavitelné slitiny jako zinek (kolem 400–450 °C), naopak hliník a hořčík při asi 650 °C. Hliníková forma ve studené komoře je tepelně nejbrutálnější případ – právě tam vzniká nejvíce tepelných trhlin.
Při tlakové formy jde vždy o totéž: zachovat pevnost za tepla. Opravené místo musí být opět pevné za tepla jako , jinak při příštím cyklu znovu praskne. Proto: svařovat za tepla, přídavný materiál odpovídající struktuře, okamžitě popustit.