Povrchové kalení
, , indukční kalení — tvrdá skořápka, houževnaté jádro
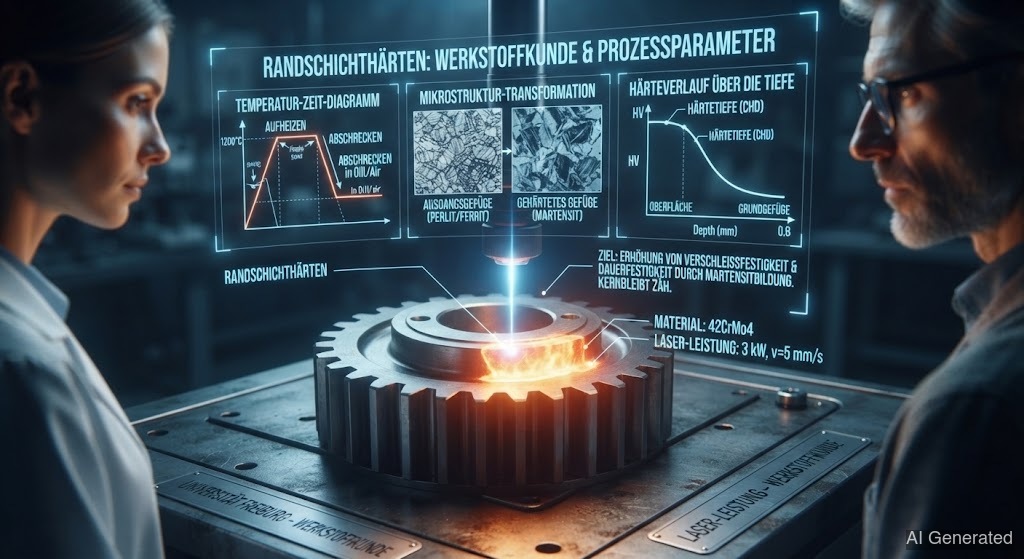 AI generated
Někdy chceš jen tvrdý povrch — jádro má zůstat houževnaté. Přesně to dělají postupy povrchového kalení: , a indukční kalení. Ozubená kola, hřídele a ložiska tak běží tvrdá na povrchu a houževnatá uvnitř. Kdo je zná, rozumí i cementačním ocelím.
Ozubené kolo má být na povrchu tvrdé (proti opotřebení), uvnitř ale houževnaté (aby se nezlomilo). Úplné prokalení by ho udělalo křehkým skrz naskrz. Řešením je : kalí se pouze vnější vrstva, jádro zůstává měkké a houževnaté.
( + ) je klasický postup pro nízkouhlíkové oceli jako . Postup:
1. : Díl leží hodiny při 900–950 °C v atmosféře uvolňující uhlík. difunduje do povrchové vrstvy, dokud tam není 0,7–1,0 % C — jádro si ponechá svých 0,15 %.
2. : Ochlazení udělá z nauhličené povrchové vrstvy tvrdý , zatímco jádro s nízkým obsahem uhlíku zůstává měkké.
Výsledkem je perfektní kombinace: tvrdý povrch, houževnaté jádro. (Eht) ti řekne, jak hluboko sahá tvrdá vrstva — typicky 0,3 až 2 mm.
pracuje s místo . Při 500–570 °C difunduje dusík do povrchu a tvoří extrémně tvrdé nitridy. Velká výhoda: neprobíhá žádné ochlazování, takže téměř žádné deformace. Nitridované vrstvy jsou velmi tvrdé a , ale tenké (0,1–0,8 mm).
ohřívá pouze povrchovou zónu bleskově indukčním polem a okamžitě ochlazuje. To je ideální pro velké díly jako klikové hřídele a hřebeny řízení: selektivní, rychlé a s definovanou hloubkou zakalení.
Všechny tři postupy mají se přímou souvislost:
• Cementační oceli jsou před dobře svařitelné (měkké, nízkouhlíkové). Po je povrch příliš tvrdý a náchylný k praskání pro — svary patří do měkkého stavu jádra, před .
• Nitridované povrchy se nedají svařovat, aniž by se zničila tvrdá vrstva.
• Když svařuješ cementovaný nebo nitridovaný díl, zničíš v právě tu tvrdou povrchovou vrstvu, kterou díl potřebuje.