Støbeformstål til trykstøbning
i den hårdeste anvendelse: flydende metal under tryk
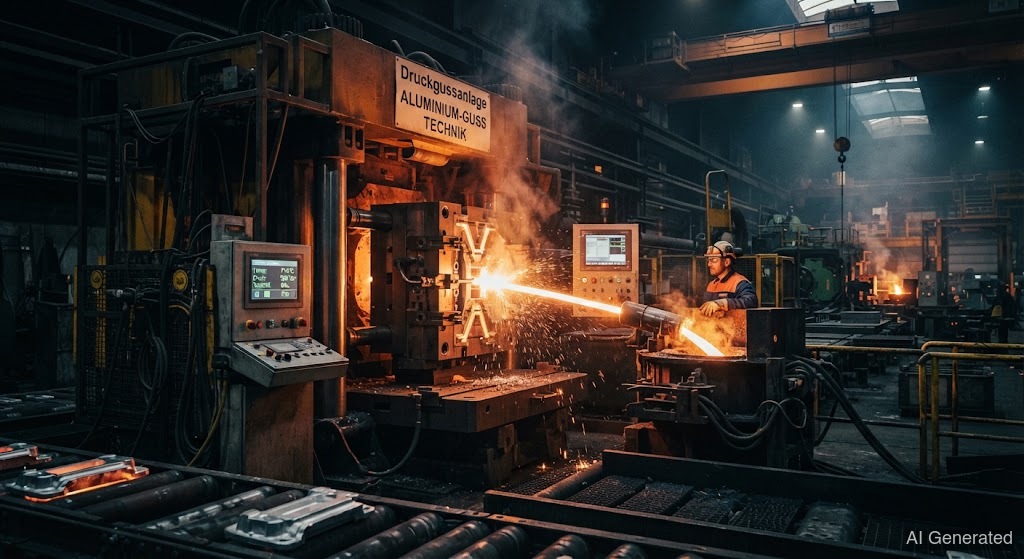 AI generated
Støbeforme til trykstøbning oplever det mest brutale termochok i værktøjsbygning: over 600 °C varm aluminium under højt tryk, derefter afkøling – cyklus efter cyklus. Det kræver med maksimal varmstyrke. Ved tæller hver eneste detalje.
er den hårdeste opgave for . Her presses flydende metal – aluminium, zink eller magnesium – med højt tryk ind i en stålform, hvor det størkner på brøkdele af et sekund. Formen udsættes for en belastning, som intet andet værktøj kender: varmt metal, højt tryk, hurtig afkøling – og det tusindvis af gange i træk.
Følgen af dette konstante termochok er : fine netrevner på formoverfladen, som opstår, fordi overfladen i cyklussernes rytme hele tiden udvider sig og trækker sig sammen. Til sidst revner materialet. Derfor kræver støbeformen med høj , god varmsejhed og modstandsdygtighed over for denne vekslende belastning.
Standardmaterialerne er (X37CrMoV5-1) og (X40CrMoV5-1). Begge er CrMoV-varmarbejdsstål, som stadig er stærke ved 600 °C. Til de højeste krav – store aluminiumsforme med ekstrem brandrevnebelastning – findes (X38CrMoV5-3) med endnu højere varmstyrke. er et multitalent: Det bruges også i – men dér med helt andre krav til tilsatsen.
Det er vigtigt at skelne mellem de to processer: støber lavtsmeltende legeringer som zink (omkring 400–450 °C), mens bruges til aluminium og magnesium ved omkring 650 °C. Aluminiumsformen i koldkammerprocessen er termisk det mest brutale tilfælde – netop dér opstår de fleste brandrevner.
Når man en støbeform, handler det altid om det samme: at bevare varmstyrken. Reparationsstedet skal igen være lige så varmstærkt som , ellers revner det igen ved næste cyklus. Derfor: svejs varmt, brug tilsatsmateriale med samme struktur, og udglød straks.