Sætningsstål
16MnCr5 & co.: blød kerne, hård skal
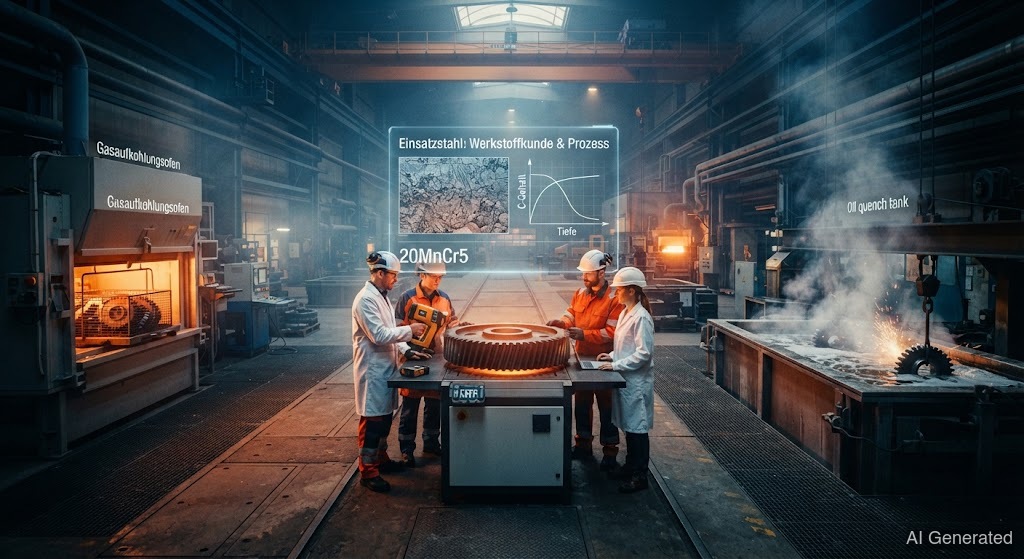 AI generated
Sætningsstål har et lavt kulstofindhold og bliver først opkullet og hærdet efter formgivningen. Sådan opstår en sej kerne med overflade – ideelt til tandhjul og aksler. Ved er tilstanden afgørende: blød er godt svejsbar, hærdet er risikabel.
Sætningsstål løser et klassisk problem: Et tandhjul skal være hårdt og udvendigt, men sejt indvendigt, så det ikke brækker under slag. Tricket hedder . Stålet starter med lidt (0,1–0,25 %) – blødt og sejt. Efter formgivningen bliver overfladen "opkullet" i en ovn, der afgiver : diffunderer ind i randzonen. Derefter bliver det – den kulstofrige rand bliver glashård, den kulstoffattige kerne forbliver sej.
De typiske repræsentanter: , og . og mangan forbedrer , forbedrer desuden . Resultatet måles via – den dybde, som det hårde lag strækker sig ned til. Hele processen kaldes , den hærdede overflade opstår ved .
For dig som svejser er det afgørende, hvilken tilstand stålet er i. I blød udgangstilstand (ubehandlet) svejser et næsten lige så ukompliceret som et byggestål – det lave kulstofindhold gør det godt svejsbart. Helt anderledes hvis emnet allerede er sætningshærdet: Den hårde randzone med sit høje kulstofindhold i randen danner sprød under og revner. Svejsningen ødelægger desuden det opkulede lag uigenkaldeligt.
Reglen er derfor: Undgå om muligt at svejse sætningshærdede dele. Hvis det er nødvendigt, så kun med , passende tilsats og erkendelsen af, at det hærdede lag ved svejsningen går tabt. Efter skal emnet opkules og hærdes, hvis det skal have sin tilbage.