Støbejernsmaterialer
Gråjern (GJL), sphærojern (GJS) og udfordringerne ved reparationssvejsning
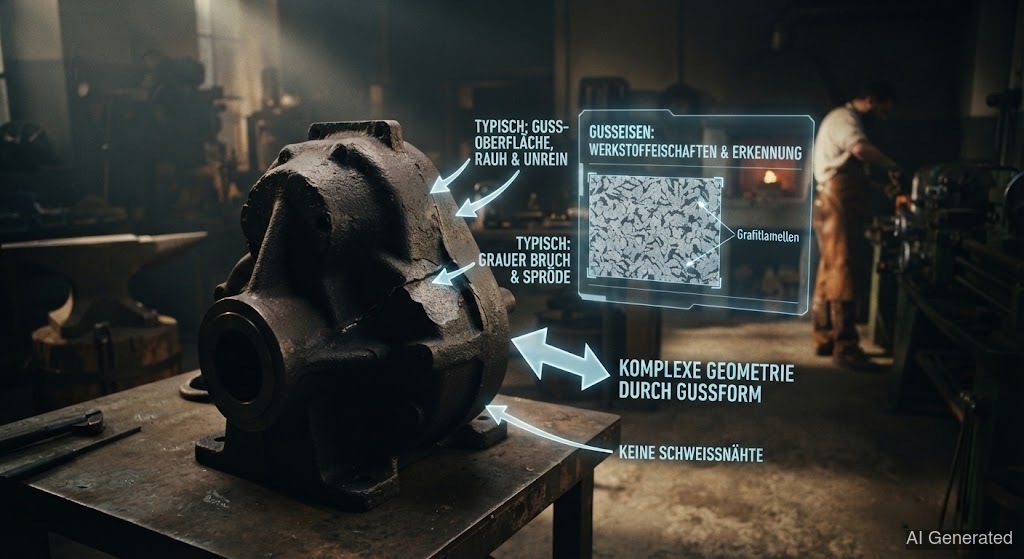 AI generated
Støbejern indeholder mere end 2 % , som udskilles ved størkningen som grafit. Grafitformen – lameller, kugler eller kompakt – bestemmer egenskaberne: Gråjern er sprødt, men trykstærkt og vibrationsdæmpende, sphærojern er sejt og formeligt. Reparationssvejsning kræver særlig omhu på grund af hærdningstilbøjelighed og revnedannelse.
Støbejern er ikke et enkelt materiale, men en hel familie – og forskellen ligger i formen af . I modsætning til stål er kulstofindholdet her over 2 %, og det overskydende udskilles ved størkningen som . Om grafitten vokser som lameller, kugler eller orme, afgør alt det videre.
Ved gråjern (GJL) vokser som fine -årer. Lamellerne virker som utallige små hak – de gør materialet sprødt og praktisk taget uformeligt. Til gengæld dæmpes vibrationer, det er støbevenligt og trykstærkt. Gråjern finder du i maskinlejer, hus, bremseskiver og gamle motorer. Ved sphærojern (GJS) tvinges grafitten derimod gennem til : Kort før støbningen får smelten lidt magnesium, som forhindrer i at vokse som sprøde lameller. Kugler er ikke hak – materialet bliver sejt, og formeligt, næsten stållignende. Sphærojern bærer krumtappe, akseltappe og rørledninger. Derudover findes kompaktgrafitstøbejern (GJV) med ormelignende som kompromis, og det hvide, , hvor slet ikke foreligger som grafit, men som hårdt jernkarbid.
Hvorfor er så svært her? To grunde. For det første: Hvor smelter støbejernet og massen derefter afkøles hurtigt, opstår der i netop det, som støberen ville undgå – hård, sprød og ledeburit. bliver glashård og revner ved den mindste . For det andet: Støbejern er porøst og ofte gennemsyret med olie, fedt og rust – ved undslipper disse urenheder som gasser og ødelægger svejsesømmen.
Reparationsstrategien er derfor: Kontroller varmen. Enten svejser du "koldt" med lidt varme og specielle -elektroder, der forbliver bløde og , eller du forvarmer hele emnet til 300–600 °C, svejser varmt og lader det afkøle ekstremt langsomt i ovnen. I begge tilfælde gælder: og den langsomme afkøling er alfa og omega. Den, der "lige" svejser en gammel gråjernsrevne til med en almindelig konstruktionsstål-elektrode, gør som regel bare revnen længere.
⚠️ 20-graders-fælden: Ved støbejern er selv en forskel på omkring 20 °C mellem det kølige sted og den zone, du svejser i, nok til at udløse en . Det varme område trækker sig sammen under afkølingen og hiver i resten – og det sprøde støbejern kan ikke afbygge denne spænding. Derfor: Hold temperaturfaldet lille, uanset om du svejser koldt eller varmt.
🧊 Koldsvejsning kræver tålmodighed: Svejser du støbejern i kold tilstand, så tag dig tid. Læg kun korte strenge, og lad emnet køle af til igen og igen, før du lægger næste streng. Den, der har travlt og lægger streng efter streng, driver temperaturen op – og netop så slår 20-graders-fælden til.