Svejsningens zoner
, og — tre zoner, tre strukturer
 AI generated
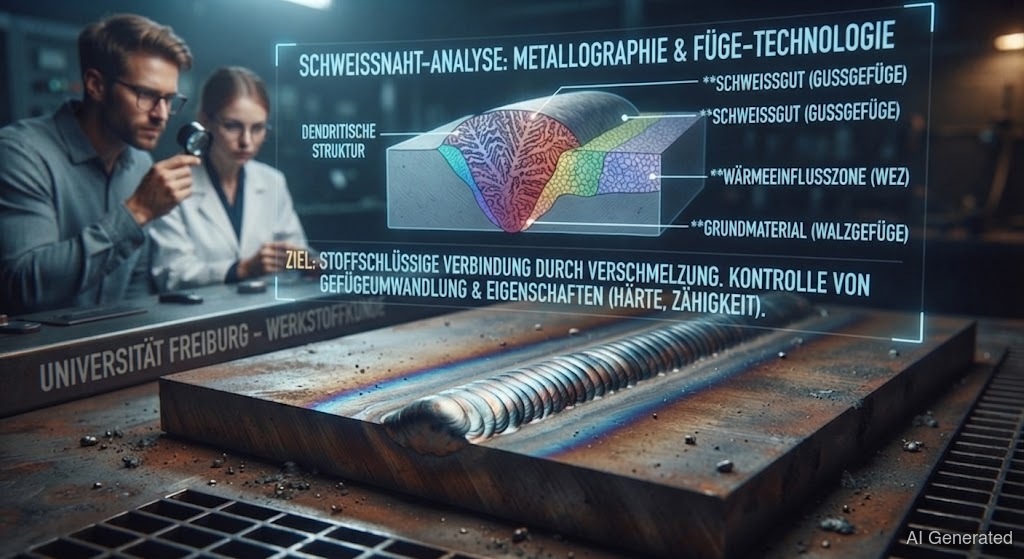
En svejsning er aldrig homogen. Den består af tre zoner: det opsmeltede , den opvarmede () og det urørte . er næsten altid det svage punkt — her grovkornes kornet, her dannes , her revner svejsninger. Kender du zonerne, prøver du det rigtige sted.
Når du kigger på en svejsning, ser du ét metal. I virkeligheden er det tre forskellige zoner, hver med sin egen struktur og sin egen svaghed. Kun den, der kan skelne dem, forstår, hvor en svejsning virkelig svigter.
Zone 1: . Det er det opsmeltede område af og . Det har en typisk støbestruktur — grove, mod midten voksede med i midten. Dets egenskaber styrer du via tilsatsen (se svejsetilsats-beregneren).
Zone 2: den (). Det er lige ved siden af svejsningen, som ikke er smeltet, men blevet kraftigt opvarmet — afhængigt af afstanden til svejsningen mellem 500 °C og over 1100 °C. I sker det egentlige drama:
• Grovkornzone (tæt på smeltelinjen, over 1100 °C): Kornet er vokset massivt. Groft korn er hårdere, mere sprødt og mere revnetilbøjeligt — her opstår lettest ved hurtig afkøling.
• Finkornzone (omkring 900 °C): Stålet blev omdannet på ny og finkornet gendannet — ofte den bedste, sejeste zone.
• Anløbs-/blødgøringszone (under 723 °C): Ved hærdede stål bliver hærdningen her anløbet, og stålet bliver blødere end resten.
Zone 3: det urørte . Det beholder sine oprindelige egenskaber.
er næsten altid forbindelsens svage punkt — ikke svejsningen selv. Tre farer lurer der:
1. ved . Højtkulstofholdige og højstyrke stål danner glashård i grovkornzonen → . Modmiddel: og kontrolleret afkøling.
2. Kornvækst. Jo mere varme, jo grovere korn, jo mere sprødt. Modmiddel: begræns varmetilførslen, bliv ikke unødigt længe på ét sted.
3. Blødgøring. Ved kolddeformerede eller hærdede materialer falder styrken i . Det kan man kun løse via materialevalg eller efterbehandling.
Derfor lægges altid på tværs af alle tre zoner — , , . Den maksimale hårdhedsværdi i er et centralt acceptkriterium, ikke i svejsningens midte.