Varmarbejdsstål
Varmfast ved rødglødende varme — til , smedegrav og
 AI generated
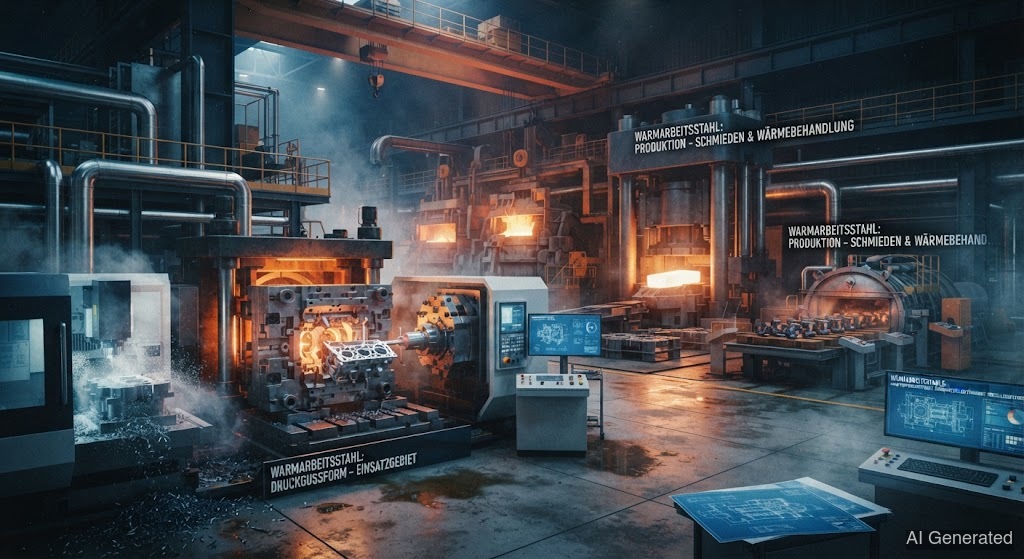
Varmarbejdsstål som 1.2343 og 1.2344 tåler temperaturer på 500 °C og mere uden at miste styrken — tricket er en CrMoV-legering med høj varmstyrke. Ved gælder: samme CrMoV-tilsats, præcis til 300–350 °C. Og pas på: Det samme stål lever i tre verdener med tre forskellige tilsatser.
er til varm formgivning: , smedematricer, ekstrudering, varmformning. Mens skærer ved stuetemperatur, arbejder der, hvor emnet gløder — 300 °C til over 600 °C rammer værktøjsoverfladen, tusindvis af gange i træk. Et almindeligt ville ved denne varme , miste sin , og formen ville være ødelagt efter få skud. gør ikke — netop det er det lavet til.
Hemmeligheden: , og
Legeringen er trimmet til . (omkring 5 %) og (1–3 %) danner sammen med fint fordelte karbider, der holder strukturen sammen selv ved rødglødhede. Stålet forbliver stærkt og dimensionsstabilt, mens det former glødende metal og selv bliver flere hundrede grader varmt.
De vigtigste repræsentanter:
• (X37CrMoV5-1) — allrounderen og topmaterialet. Klassikeren til trykstøbeforme, smedematricer og ekstruderingsværktøj.
• (X40CrMoV5-1) — den storebror med mere : endnu sejere og mere varmstærk, til de hårdere slag.
• (X38CrMoV5-3) — specialisten med det højeste -indhold: maksimal varmstyrke og bedste termoshock-bestandighed.
• (32CrMoV12-28) — mere , til varmarbejdsværktøj, der virkelig bliver varmt.
• (55NiCrMoV7) — den sejere til smedematricer: gør den brudsikker under slag.
Et stål, tre verdener — tre tilsætningsstoffer
Nu kommer pointen, som mange overser: Samme lever i tre adskilte anvendelsesverdener, og hver kræver et ANDET svejsetilsætningsstof. Den, der trækker ét tilsætningsstof over alle tre verdener, svejser til sidst forkert.
• og smedematrice → varmstærkt CrMoV-tilsætningsstof. Her tæller : Tilsætningsstoffet skal have samme varmstyrke som , ellers svigter det reparerede sted ved næste varme skud. Svejs med samme materiale, ikke improviser.
• → /, IKKE varmstærkt. I er meget mildere — plast kommer ved 200–300 °C. Til gengæld tæller slid og . Et varmstærkt tilsætningsstof ville være den forkerte ven her; og er påkrævet.
Kernen: Anvendelsen bestemmer tilsætningsstoffet, ikke materialet alene. Denne anvendelsesblindhed er den hyppigste fejl ved .
Ved gælder hele -disciplinen:
• til 300–350 °C — målt med termometer, ikke gættet. er hærdet og tempereret; kold svejsning skaber i straks glashård , som revner ved næste temperaturændring.
• Varmstærkt CrMoV-tilsætningsstof — samme materialetype som legeringen, så det reparerede sted bevarer samme varmstyrke.
• Hold mellemtemperaturen — lad ikke afkøle mellem lagene, ellers hærder varmepåvirkningszonen op.
• Efter anløb — gør det friske sejt, før værktøjet igen går i varm anvendelse.
Den klassiske skade: brandrevner
Trykstøbeforme dør ikke af én stor revne, men af tusind små: . Den konstante vekslen mellem glødende metal og kølemiddel sprækker overfladen som en udtørret lerflade — et fint net af hårfine revner. Disse brandrevner er den klassiske reparationsopgave: udarbejd, forvarm, varmstærkt tilsætningsstof, anløb.
⚠️ Sikkerhedskritisk: - og smedeværktøj er udsat for ekstreme mekaniske og termiske belastninger. Efter en reparation er revnekontrol obligatorisk. For sikkerhedsrelevante anvendelser skal standarderne overholdes, og den ansvarlige faglige tilsynsmyndighed inddrages.