Aceros para moldes de fundición a presión
en el uso más duro: metal líquido a presión
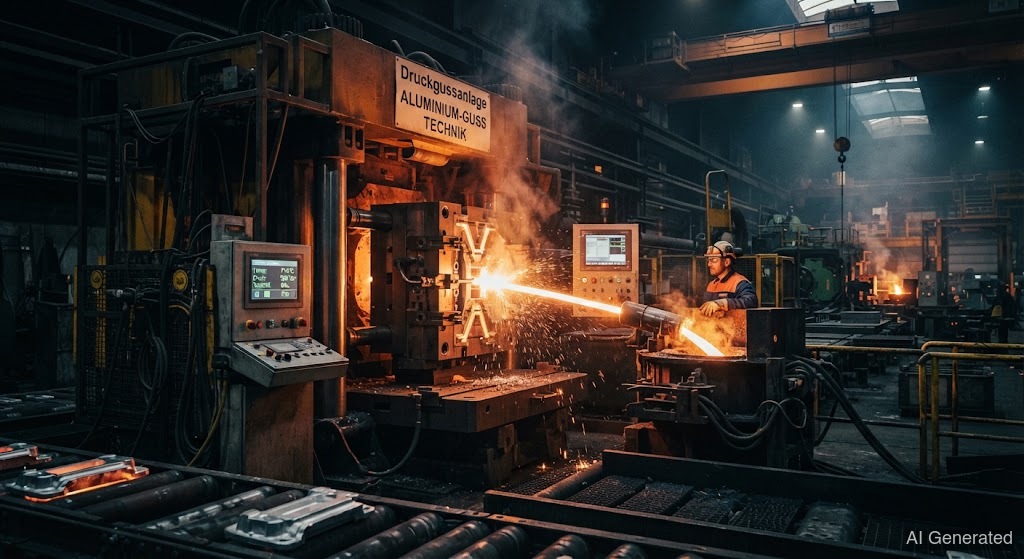 AI generated
Los moldes de fundición a presión sufren el choque térmico más brutal en la construcción de herramientas: aluminio a más de 600 °C a alta presión, seguido de enfriamiento, ciclo tras ciclo. Para ello se necesita con máxima resistencia en caliente. Al , cada detalle cuenta.
La es el caso de uso más duro para el . Aquí se inyecta metal líquido (aluminio, zinc o magnesio) a alta presión en un molde de acero, donde solidifica en fracciones de segundo. El molde está sometido a una carga que ninguna otra herramienta conoce: metal caliente, alta presión, enfriamiento rápido, y eso miles de veces seguidas.
La consecuencia de este choque térmico continuo son las : finas grietas en red en la superficie del molde, que aparecen porque la superficie se expande y contrae constantemente al ritmo de los ciclos. En algún momento el material se agrieta. Por eso el molde de fundición a presión necesita con alta , buena tenacidad en caliente y resistencia a esta carga cíclica.
Los materiales estándar son (X37CrMoV5-1) y (X40CrMoV5-1). Ambos son aceros para trabajo en caliente CrMoV que siguen siendo resistentes incluso a 600 °C. Para los requisitos más exigentes (grandes moldes de aluminio con carga extrema de grietas por choque térmico) existe el (X38CrMoV5-3) con una resistencia en caliente aún mayor. El es un todoterreno: también se usa en , pero allí con requisitos completamente diferentes para el material de aporte.
Es importante distinguir los dos procesos: el vierte aleaciones de bajo punto de fusión como el zinc (alrededor de 400–450 °C), mientras que el vierte aluminio y magnesio a unos 650 °C. El molde de aluminio en el proceso de cámara fría es térmicamente el caso más brutal: ahí es donde se producen la mayoría de las grietas por choque térmico.
Al un molde de fundición a presión, siempre se trata de lo mismo: mantener la resistencia en caliente. La zona reparada debe volver a ser tan resistente en caliente como el , de lo contrario se agrietará de nuevo en el siguiente ciclo. Por eso: soldar en caliente, usar material de aporte de estructura adecuada y revenir inmediatamente.