Materiales de fundición
Fundición gris (GJL), fundición esferoidal (GJS) y los desafíos en la soldadura de reparación
 AI generated
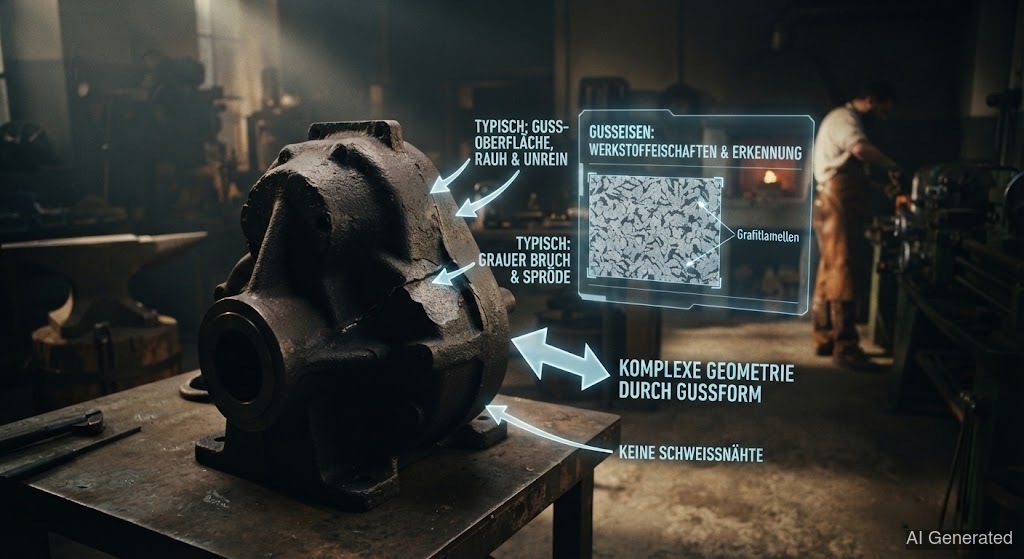
La fundición de hierro contiene más de 2 % de , que se separa como grafito al solidificar. La forma del grafito (láminas, esferoides o compacto) determina las propiedades: la fundición gris es frágil, pero resistente a la compresión y amortigua vibraciones; la fundición esferoidal es tenaz y deformable. La soldadura de reparación requiere especial cuidado debido a la tendencia a endurecerse y agrietarse.
La fundición de hierro no es un solo material, sino toda una familia, y la diferencia está en la forma del . A diferencia del acero, el contenido de carbono aquí supera el 2 %, y el excedente se separa al solidificar como . Si el grafito crece en forma de láminas, esferoides o vermicular, decide todo lo demás.
En la fundición gris (GJL), el crece como finas vetas de . Las láminas actúan como innumerables pequeñas muescas: hacen que el material sea frágil y prácticamente indeformable. A cambio, amortigua vibraciones, es fácil de fundir y tiene una excelente resistencia a la compresión. La fundición gris se encuentra en bancadas de máquinas, carcasas, discos de freno y motores antiguos. En la fundición esferoidal (GJS), en cambio, el grafito se ve forzado a adoptar forma de mediante el : justo antes de la colada, se añade algo de magnesio al baño, que impide que el crezca como láminas frágiles. Las esferas no son muescas: el material se vuelve tenaz, y deformable, casi como el acero. La fundición esferoidal soporta cigüeñales, manguetas y tuberías. Además, existe la fundición de grafito compacto (GJV) con vermicular como compromiso, y la fundición blanca, , en la que el no está como grafito, sino como carburo de hierro duro.
¿Por qué es tan delicado aquí? Dos razones. Primera: donde el funde la fundición y la masa se enfría rápidamente después, en la se forma precisamente lo que el fundidor quería evitar: dura y frágil y ledeburita. La se vuelve dura como el vidrio y se agrieta ante la menor . Segunda: la fundición es porosa y a menudo está empapada de aceite, grasa y óxido; al , estas impurezas escapan como gases y arruinan la soldadura.
La estrategia de reparación es, por tanto: controlar el calor. O bien sueldas "en frío" con poco calor y electrodos especiales de que permanecen blandos y , o bien precalientas toda la pieza a 300–600 °C, sueldas en caliente y dejas que se enfríe muy lentamente en el horno. En ambos casos se aplica: la y el enfriamiento lento son la clave. Quien suelda una grieta en fundición gris vieja "rápidamente" con un electrodo normal de acero estructural, por lo general solo alarga la grieta.
⚠️ La trampa de los 20 grados: En la fundición de hierro, una diferencia de unos 20 °C entre la zona fría y la zona que estás soldando es suficiente para provocar una . La zona caliente se contrae al enfriarse y tira del resto frío, y la fundición frágil no puede absorber esa tensión. Por eso: mantén pequeño el gradiente de temperatura, tanto si sueldas en frío como en caliente.
🧊 Soldar en frío requiere paciencia: Si sueldes fundición gris en estado frío, tómate tu tiempo. Aplica solo cordones cortos y deja que la pieza se enfríe de nuevo a entre cordón y cordón. Quien tiene prisa y deposita cordón tras cordón, eleva la temperatura, y entonces es cuando salta la trampa de los 20 grados.