Las zonas de la soldadura
, y : tres zonas, tres estructuras
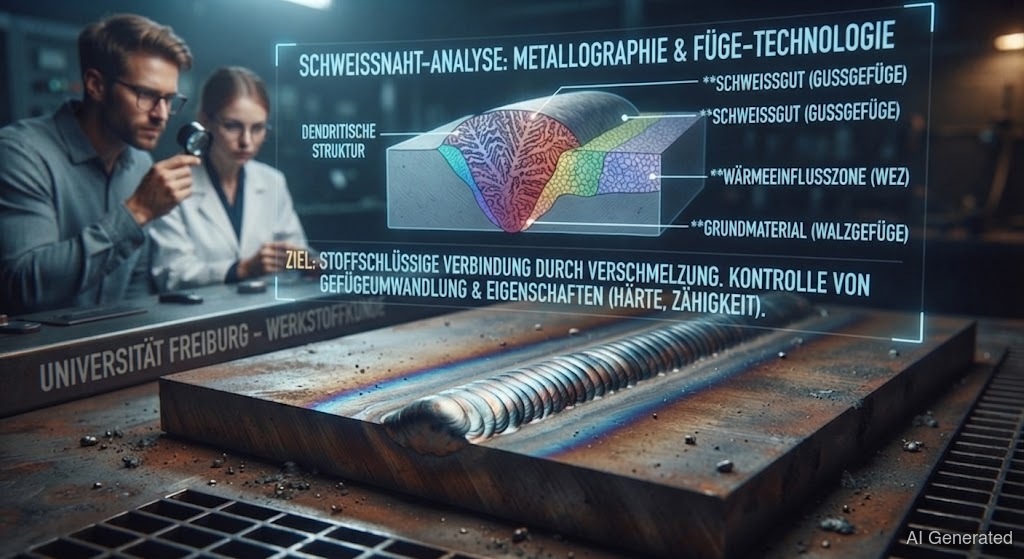 AI generated
Un cordón de soldadura nunca es homogéneo. Consta de tres zonas: el fundido, la () calentada y el intacto. La casi siempre es el punto débil: allí engruesa el grano, allí se forma , allí se agrietan los cordones. Quien conoce las zonas, inspecciona en el lugar correcto.
Cuando miras una soldadura, ves un metal. En realidad son tres zonas distintas, cada una con su propia estructura y su propia debilidad. Solo quien las distingue entiende dónde falla realmente una soldadura.
Zona 1: el . Es la zona fundida de y . Tiene una estructura típica de fundición: gruesos que crecen hacia el centro, con en el medio. Sus propiedades las controlas con el material de aporte (ver calculadora de material de aporte).
Zona 2: la (). Es el material base junto a la soldadura que no se fundió, pero se calentó mucho — según la distancia a la soldadura, entre 500 °C y más de 1100 °C. En la ocurre el verdadero drama:
• Zona de grano grueso (junto a la línea de fusión, por encima de 1100 °C): el grano ha crecido mucho. El grano grueso es más duro, más frágil y más propenso a grietas — aquí se forma con más facilidad al enfriar rápido.
• Zona de grano fino (alrededor de 900 °C): el acero se transformó de nuevo y se formó fino — a menudo la mejor y más tenaz zona.
• Zona de revenido/ablandamiento (por debajo de 723 °C): en aceros bonificados, aquí se reviene el tratamiento y el acero queda más blando que el resto.
Zona 3: el intacto. Conserva sus propiedades originales.
La es casi siempre el punto débil de la unión, no la soldadura en sí. Tres peligros acechan allí:
1. por martensita. Aceros de alto carbono y alta resistencia forman martensita dura como vidrio en la zona de grano grueso → . Remedio: y enfriamiento controlado.
2. Engrosamiento del grano. Cuanto más calor, más grueso el grano, más frágil. Remedio: limitar el aporte de calor, no quedarse mucho tiempo en un punto.
3. Ablandamiento. En materiales endurecidos por deformación o bonificados, la resistencia cae en la . Eso solo se resuelve con la elección del material o un tratamiento posterior.
Por eso el se realiza siempre a través de las tres zonas: metal de aporte, , material base. El valor máximo de dureza en la es un criterio de aceptación central, no la dureza del centro de la soldadura.