Ensayos no destructivos (END)
Ultrasonidos, rayos X, partículas magnéticas, líquidos penetrantes: encontrar defectos sin destruir
 AI generated
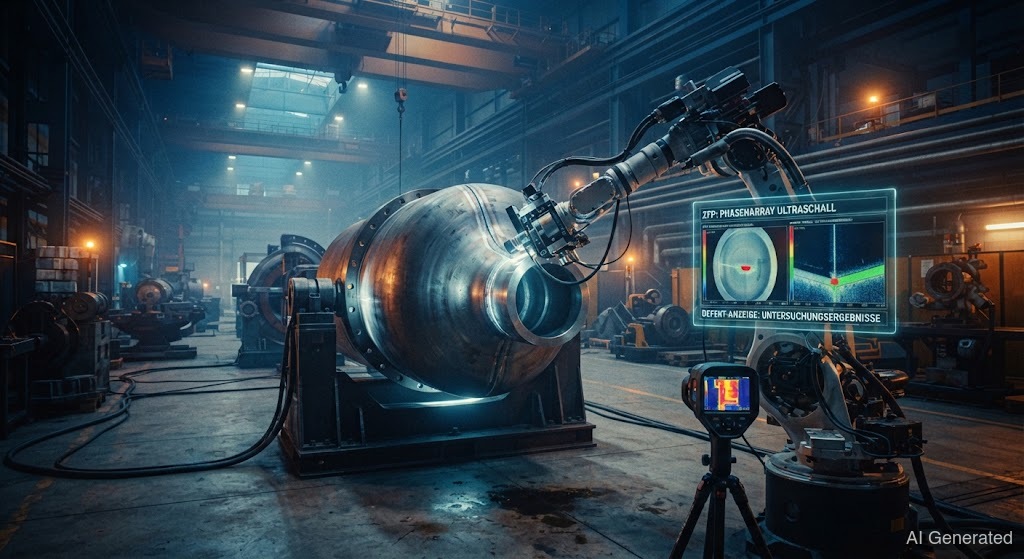
La inspección no destructiva encuentra grietas, poros y faltas de fusión en la soldadura sin dañarla. Ultrasonidos y rayos X miran el interior; partículas magnéticas y líquidos penetrantes encuentran grietas superficiales. Quien conoce los cuatro métodos sabe cómo se controla realmente una soldadura.
La inspección no destructiva (END) encuentra defectos en la soldadura sin dañarla. Cuatro métodos cubren casi todos los casos, cada uno con su propia ventaja.
(UT) envía ondas sonoras a la pieza. En cada interfaz —pared posterior, pero también grieta o poro— el sonido se refleja. A partir del tiempo de recorrido y del eco, el equipo determina la profundidad del defecto. UT es el caballo de batalla para chapas gruesas y soldaduras: penetración profunda, portátil, resultado inmediato. La desventaja: se necesita experiencia para interpretar las indicaciones y se requiere una superficie de acoplamiento lisa.
Inspección radiográfica (RT, rayos X/gamma) hace visible la soldadura como en una radiografía. Poros, escorias y faltas de fusión aparecen como manchas oscuras en la película. La gran ventaja: el resultado es una imagen que se puede documentar y revisar más tarde. La desventaja: se necesita protección radiológica, es caro y los defectos planos (p. ej., falta de fusión en la dirección del haz) son difíciles de detectar.
(MT) detecta grietas superficiales en materiales magnetizables (todos los aceros ferríticos). La pieza se magnetiza; en las grietas, el campo se escapa y atrae el polvo de hierro aplicado. Las grietas se hacen visibles como finas líneas de polvo —extremadamente sensible a defectos superficiales. Para aceros inoxidables austeníticos y aluminio, MT no funciona porque no son magnéticos.
(PT, ) es el método más simple y funciona en cualquier material. Se aplica un líquido penetrante coloreado y capilar, que entra en las grietas; se elimina el exceso y un revelador extrae el penetrante de la grieta —la grieta se hace visible. Ideal para grietas superficiales en acero inoxidable, aluminio y donde MT no es posible.
¿Cómo elegir? Regla práctica:
• Grietas superficiales: MT (magnético) o PT (no magnético).
• Defectos internos (poros, faltas de fusión): UT (grueso, económico) o RT (documentable, delgado).
• Soldaduras críticas para la seguridad: generalmente UT o RT, complementadas con MT/PT para la superficie.
Importante para ti como soldador: La END no sustituye un trabajo limpio —detecta defectos que mejor no deberías haber hecho. Y cada método tiene límites: una falta de fusión plana en la dirección del haz puede escapar a la radiografía. Por eso se combinan métodos.