Pulbermetallurgilised terased (PM)
Pulbrist ehitatud, mitte sulatatud: ühtlane struktuur, ei mingit , rohkem
 AI generated
Pulbermetallurgilisi teraseid ei sulatata vedelalt, vaid tihendatakse metallipulbrist ja kõvastatakse kuumalt. Nii tekib peen, ühtlane struktuur peenelt jaotunud karbiididega – sama juures on need sageli sitkemad kui sulatatud terased. käituvad need aga nagu kõrglegeeritud .
Tavalise terase puhul valad sulami kokillisse ja lased sellel aeglaselt tarduda. Just selle käigus tekib probleem, mille pulbermetallurgia väldib: . Aeglasel tardumisel rändavad legeerelemendid – eelkõige ja karbiidimoodustajad – ning kogunevad ebaühtlaselt. Tekivad jämedad karbiidipesad ja omadused kõiguvad kohast kohta.
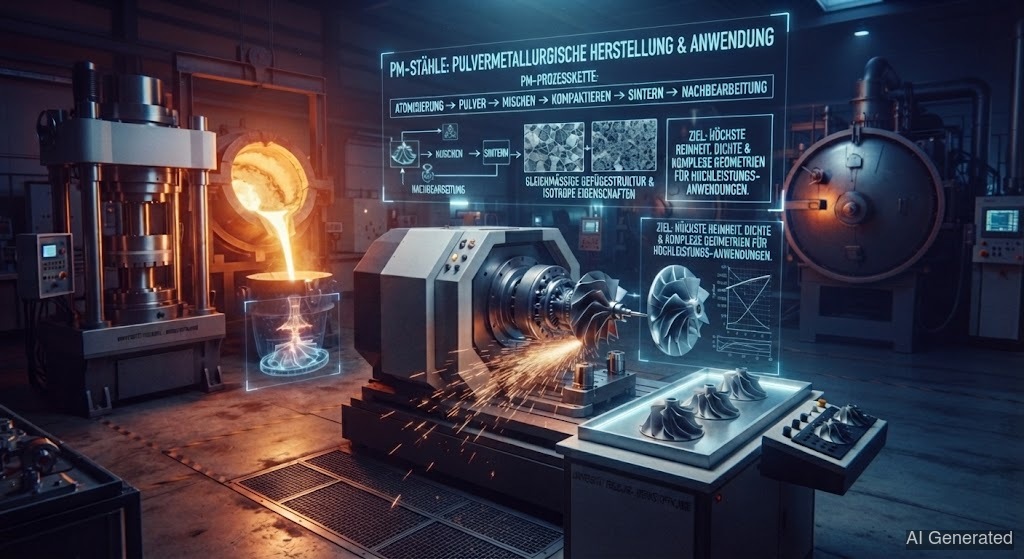
(PM) läheb vastupidist teed. Terast ei valata plokina, vaid see pihustatakse peeneks pulbriks – iga pulbriosa tardub peaaegu silmapilkselt. Seejärel täidetakse pulber vormi ning tihendatakse kõrge rõhu ja kuumuse all, enamasti või . Kuna iga osa on eraldi välgukiirelt tardunud, ei ole sulamil aega segregeeruda. Tulemuseks on struktuur, mis näeb kõikjal ühesugune välja: peened, ühtlaselt jaotunud karbiidid jämedate pesade asemel.
Ja just see on PM-teraste mõte: sama juures on need sitkemad ja käituvad ühtlasemalt. Sulatatud teras, milles on palju või , moodustab jämedaid karbiide, mis toimivad otsekui eelsoodumuslikud murdekohad. PM-teras jaotab samad karbiidid peenelt struktuuris – püsib, kuid suureneb märgatavalt. Seetõttu kasutatakse PM-teraseid kõikjal, kus tööriist peab olema üheaegselt kõva ja löögisitke: stantsimis- ja lõiketööriistades, freesides, puurides, plastivormides ja heades nugades.
Eristatakse kahte põhiperekonda. Pulbermetallurgilised kiirlõiketerased – näiteks ja – säilitavad lõikeserva ka punasel hõõgumisel ning kasutavad . Pulbermetallurgilised – näiteks CPM 3V või Vanadis 30 – ühendavad kõrge erakordse löök- ja lõikekoormuse jaoks. Mõlemad perekonnad on tihedalt seotud klassikaliste , kuid on valmistatud just pulbermetallurgiliselt.
pead olema aus: PM-terased on ühed kõige raskemini keevitatavad üldse. Põhjus peitub . Seal struktuur küll ei sula, kuid kuumeneb nii tugevalt, et peened karbiidid jämedunevad ja rühmitavad ümber – just see eelis, mille pärast PM-terase ostsid, peeneteralisus, läheb seal kaotsi. Lisaks: paagutatud või HIP-tihendatud struktuur reageerib tundlikult kiirele kuumutamisele ja jahtumisele. Tagajärjeks on suur pragude oht ja soojusmõjutsoon, mis on märgatavalt pehmem või rabedam. Seetõttu on PM-tööriistade remontkeevitus alati risk – sageli on ausam lahendus detail välja vahetada.