Valurautamateriaalit
Harmaa valu (GJL), pallografiittivalurauta (GJS) ja korjaushitsauksen haasteet
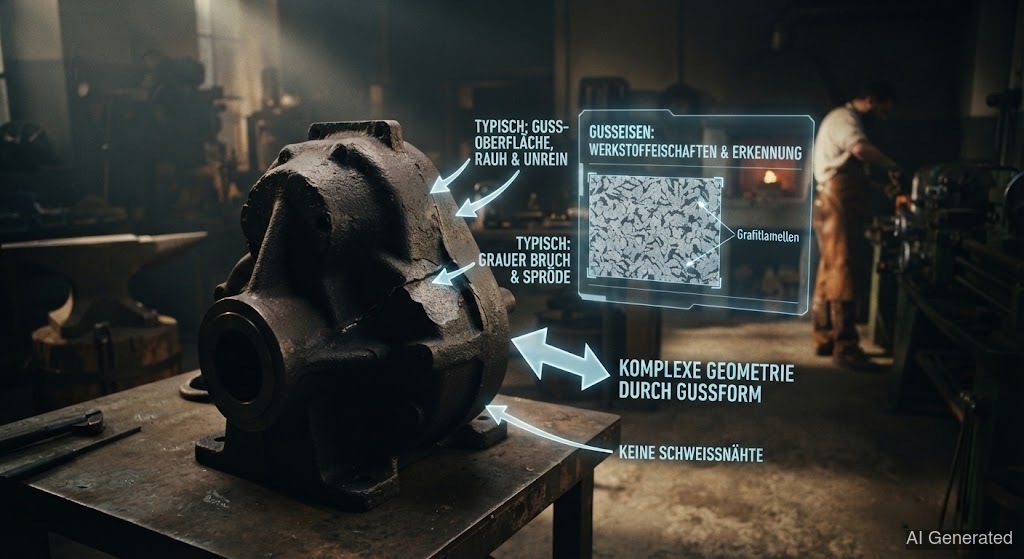 AI generated
Valurauta sisältää yli 2 % , joka erottuu jähmettyessä grafiittina. Grafiitin muoto – lamellit, pallot tai kompakti – määrää ominaisuudet: harmaarauta on haurasta mutta puristuskestävää ja värähtelyjä vaimmentavaa, pallografiittivalurauta on sitkeää ja muovautuvaa. Korjaushitsaus vaatii erityistä huolellisuutta kovettumis- ja halkeamisherkkyyden vuoksi.
Valurauta ei ole yksittäinen materiaali, vaan kokonainen perhe – ja ero piilee muodossa. Toisin kuin teräksessä, hiilipitoisuus on täällä yli 2 %, ja ylimääräinen erottuu jähmettyessä . Se, kasvaako grafiitti lamelleina, palloina vai matoina, ratkaisee kaiken muun.
Harmaarautavalussa (GJL) kasvaa ohuina -suonina. Lamellit toimivat kuin lukemattomat pienet lovet – ne tekevät materiaalista haurasta ja käytännössä muovautumatonta. Toisaalta se vaimmentaa värähtelyjä, on hyvin valettavaa ja erinomaisen puristuskestävää. Harmaarautaa löydät koneenpedeistä, koteloista, jarrulevyistä ja vanhoista moottoreista. Pallografiittivalussa (GJS) grafiitti sen sijaan pakotetaan avulla : juuri ennen valua sulaan lisätään hieman magnesiumia, mikä estää kasvamasta hauraina lamelleina. Pallot eivät ole lovia – materiaalista tulee sitkeää, ja muovautuvaa, lähes teräksen kaltaista. Pallografiittivalurauta kantaa kampiakseleita, akselitappeja ja putkistoja. Lisäksi on kompaktigrafiittivalu (GJV), jossa on matomaista kompromissina, sekä valkoinen, , jossa ei esiinny lainkaan grafiittina vaan kovana rautakarbidina.
Miksi on täällä niin hankalaa? Kaksi syytä. Ensinnäkin: kun sulattaa valua ja massa jäähtyy sen jälkeen nopeasti, syntyy juuri se, mitä valaja halusi välttää – kovaa, haurasta ja ledeburiittia. tulee lasinkovaksi ja repeää pienimmästäkin . Toiseksi: valu on huokoista ja usein täynnä öljyä, rasvaa ja ruostetta – nämä epäpuhtaudet poistuvat kaasuina ja pilaavat sauman.
Korjausstrategia on siksi: hallitse lämpöä. Joko hitsaat ”kylmänä” vähällä lämmöllä ja erityisillä -puikoilla, jotka pysyvät pehmeinä ja , tai esilämmität koko kappaleen 300–600 °C:een, hitsaat kuumana ja annat jäähtyä erittäin hitaasti uunissa. Molemmissa tapauksissa pätee: ja hidas jäähtyminen ovat kaiken a ja o. Joka hitsaa vanhan harmaarautahalkeaman ”siinä sivussa” tavallisella rakenneteräspuikolla, yleensä vain pidentää halkeamaa.
⚠️ 20 asteen ansa: Valuraudalla riittää jo noin 20 °C:n ero viileän kohdan ja juuri hitsattavan vyöhykkeen välillä laukaisemaan . Lämmin alue kutistuu jäähtyessään ja vetää kylmää aluetta – eikä hauras valu pysty purkamaan tätä jännitystä. Siksi pätee: pidä lämpötilaero pienenä, hitsasitpa kylmänä tai kuumana.
🧊 Kylmähitsaus vaatii kärsivällisyyttä: Jos hitsaat valurautaa kylmänä, ota aikasi. Vedä vain lyhyitä vetoja ja anna kappaleen jäähtyä välillä aina ennen seuraavaa vetoa. Joka hosuu ja vetää vetoa vedon perään, nostaa lämpötilan – ja juuri silloin 20 asteen ansa iskee.