Aciers pour moules de fonderie sous pression
dans le cas d'utilisation le plus dur : métal liquide sous pression
 AI generated
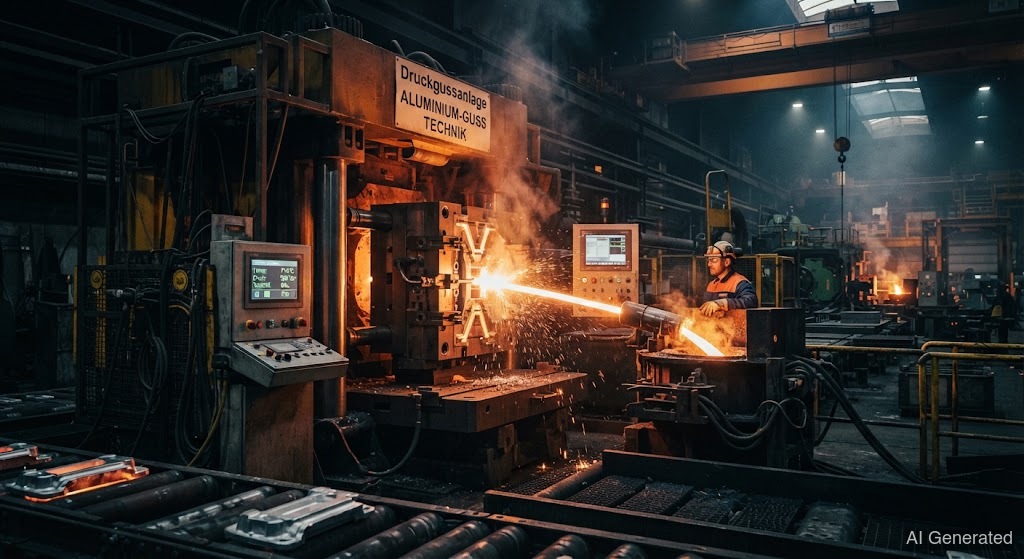
Les moules de moulage sous pression subissent le choc thermique le plus brutal dans la construction d'outils : de l'aluminium à plus de 600 °C sous haute pression, puis refroidissement – cycle après cycle. Pour cela, il faut de l' avec une résistance à chaud maximale. Lors du , chaque détail compte.
Le est le cas d'utilisation le plus dur pour l'. Ici, du métal liquide – aluminium, zinc ou magnésium – est injecté sous haute pression dans un moule en acier, où il se solidifie en une fraction de seconde. Le moule est alors soumis à une contrainte qu'aucun autre outil ne connaît : métal chaud, haute pression, refroidissement rapide – et cela des milliers de fois à la suite.
La conséquence de ce choc thermique permanent est la : de fines fissures en réseau à la surface du moule, qui apparaissent parce que la surface se dilate et se contracte au rythme des cycles. À un moment donné, le matériau cède. C'est pourquoi le moule de moulage sous pression nécessite un avec une élevée, une bonne ténacité à chaud et une résistance à cette sollicitation alternée.
Les matériaux standard sont le (X37CrMoV5-1) et le (X40CrMoV5-1). Les deux sont des aciers à chaud CrMoV qui restent résistants même à 600 °C. Pour les exigences les plus élevées – grandes formes en aluminium avec une extrême sollicitation à la fissuration à chaud – il existe le (X38CrMoV5-3) avec une résistance à chaud encore plus élevée. Le est un polyvalent : il est également utilisé dans le – mais là avec des exigences totalement différentes pour le métal d'apport.
Il est important de distinguer les deux procédés : le coule des alliages à bas point de fusion comme le zinc (environ 400–450 °C), tandis que le coule l'aluminium et le magnésium à environ 650 °C. Le moule en aluminium dans le procédé à chambre froide est thermiquement le cas le plus brutal – c'est exactement là que se produisent la plupart des fissurations à chaud.
Lors du d'un moule de moulage sous pression, il s'agit toujours de la même chose : préserver la résistance à chaud. La zone réparée doit redevenir aussi résistante à chaud que le , sinon elle se fissurera à nouveau au cycle suivant. Donc : souder à chaud, utiliser un métal d'apport adapté à la structure, et revenir immédiatement.