Recuit & Normalisation
Recuit d'adoucissement, , — les traitements thermiques doux
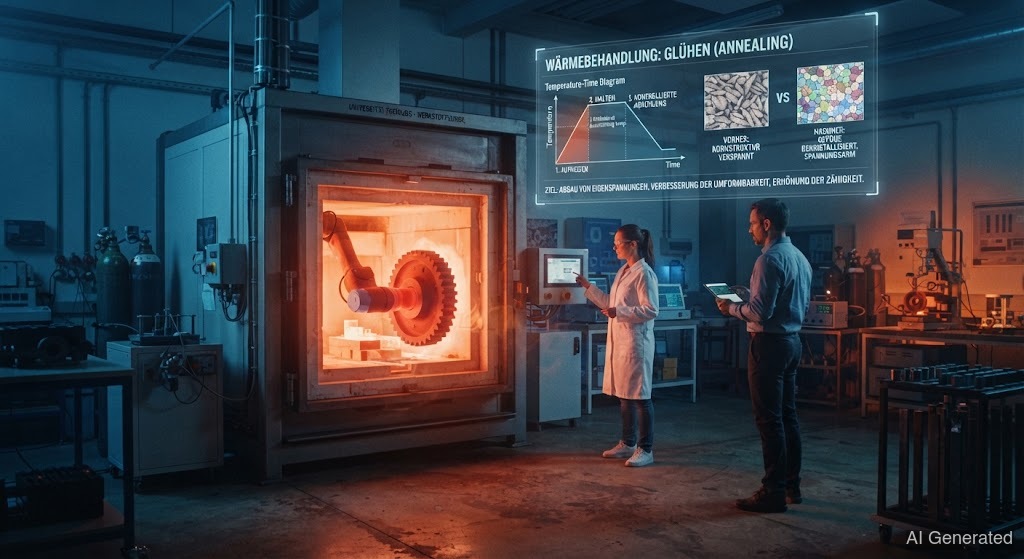 AI generated
Tout traitement thermique ne durcit pas. Le et la rendent l'acier plus tendre, plus homogène et avec moins de contraintes — exactement ce qu'il te faut souvent après le . Le est le traitement post-soudage le plus important pour réduire les contraintes internes et le risque de fissuration.
À côté de la , il y a les traitements thermiques doux qui rendent l'acier plus tendre, à grain plus fin ou avec moins de contraintes. Pour les soudeurs, ils sont souvent plus importants que la — car ils interviennent après la soudure.
est le terme générique pour chauffer + refroidir lentement. Selon la température et l'objectif, on distingue plusieurs types :
(650–720 °C) rend les aciers fortement cémentés et alliés faciles à usiner. La se regroupe en grains ronds, la structure devient tendre. Tu en as besoin surtout pour les , avant de les usiner mécaniquement.
(550–700 °C) rend le métal écroui à nouveau tendre. Après un fort laminage ou cintrage, la structure est contrainte et durcie () ; le forme de nouveaux grains sans contraintes.
(au-dessus de 900 °C, puis refroidissement à l'air calme) est le « redémarrage » de la structure : l'acier est complètement austénitisé et forme lors du refroidissement un grain fin et homogène. Le résultat est un état homogène et bien soudable — c'est pourquoi les pièces sont normalisées après forgeage ou coulée.
(550–650 °C) est le traitement post-soudage le plus important après le . Lors du , des apparaissent : la soudure qui refroidit veut se rétracter, mais elle est maintenue par le froid. Ces contraintes de traction peuvent, avec l'hydrogène, conduire à des . Lors du , on laisse l'acier « fluer » lentement à haute température — les contraintes se réduisent sans que la structure change beaucoup.
Pourquoi c'est important pour toi ? Après le de pièces épaisses et fortement bridées, ces contraintes sont réelles et dangereuses. Le réduit le risque de fissuration, améliore la stabilité dimensionnelle et — pour certains aciers — la . Le hic : ça dure des heures, il faut un four et c'est souvent impossible pour les grandes pièces. Dans ce cas, il ne reste qu'une bonne séquence de soudage et des recuits intermédiaires.
Un mot sur la température : tous les traitements de recuit se font sous la température de transformation (sauf la ) — ils ne modifient donc pas la structure, mais seulement l'état de contraintes et de grain. C'est exactement pour ça qu'ils sont si faciles à maîtriser.