Matériaux en fonte
Fonte grise (GJL), fonte à graphite sphéroïdal (GJS) et les défis du soudage de réparation
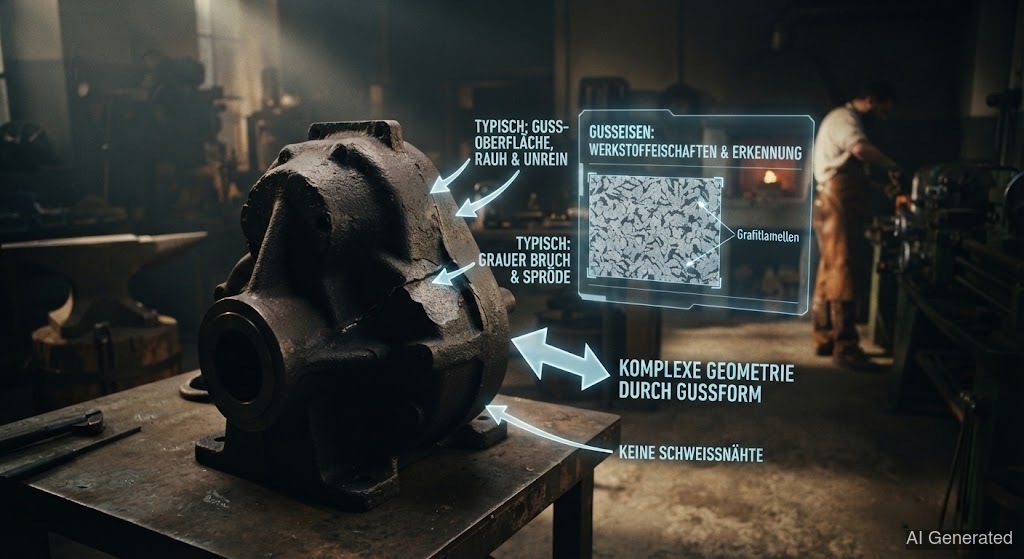 AI generated
La fonte contient plus de 2 % de , qui est séparé sous forme de graphite lors de la solidification. La forme du graphite – lamelles, sphéroïdes ou vermiculaire – détermine les propriétés : la fonte grise est cassante, mais résistante à la compression et amortissante, la fonte à graphite sphéroïdal est tenace et déformable. Le soudage de réparation exige un soin particulier en raison de la tendance à la trempe et aux fissures.
La fonte n'est pas un matériau unique, mais toute une famille – et la différence réside dans la forme du . Contrairement à l'acier, la teneur en carbone dépasse ici 2 %, et l'excès de se sépare lors de la solidification sous forme de . Que le graphite se présente sous forme de lamelles, de sphéroïdes ou de vermiculaires décide de tout le reste.
Dans la fonte grise (GJL), le se développe en fines veines de . Les lamelles agissent comme d'innombrables petites entailles – elles rendent le matériau cassant et pratiquement indéformable. En revanche, il amortit les vibrations, se coule bien et présente une excellente résistance à la compression. Tu trouves la fonte grise dans les bancs de machines, les carters, les disques de frein et les vieux moteurs. Dans la fonte à graphite sphéroïdal (GJS), le graphite est au contraire contraint de former du grâce au : juste avant la coulée, on ajoute un peu de magnésium à la fusion, ce qui empêche le de croître en lamelles cassantes. Les sphéroïdes ne sont pas des entailles – le matériau devient tenace, et déformable, presque comme l'acier. La fonte à graphite sphéroïdal supporte les vilebrequins, les fusées et les canalisations. Il existe aussi la fonte à graphite vermiculaire (GJV) avec du en guise de compromis, et la fonte blanche , où le n'est pas présent sous forme de graphite mais de carbure de fer dur.
Pourquoi le est-il si délicat ici ? Deux raisons. Premièrement : là où l' fait fondre la fonte et où la masse refroidit ensuite rapidement, il se forme dans la exactement ce que le fondeur voulait éviter – de la et de la ledeburite dures et cassantes. La devient dure comme du verre et se fissure à la moindre . Deuxièmement : la fonte est poreuse et souvent imprégnée d'huile, de graisse et de rouille – lors du , ces impuretés s'échappent sous forme de gaz et ruinent la soudure.
La stratégie de réparation s'appelle donc : contrôler la chaleur. Soit tu soudes « à froid » avec peu de chaleur et des électrodes spéciales au , qui restent molles et , soit tu préchauffes toute la pièce à 300–600 °C, tu soudes à chaud et tu laisses refroidir extrêmement lentement au four. Dans les deux cas : la et le refroidissement lent sont primordiaux. Celui qui soude « rapidement » une fissure de vieille fonte grise avec une électrode en acier de construction ordinaire ne fait généralement qu'allonger la fissure.
⚠️ Le piège des 20 degrés : Avec la fonte, une différence d'environ 20 °C entre la zone froide et la zone que tu es en train de souder suffit à déclencher une . La zone chaude se contracte en refroidissant et tire sur le reste froid – et la fonte cassante ne peut pas absorber cette contrainte. Par conséquent : maintenir un faible gradient de température, que tu soudes à froid ou à chaud.
🧊 Le soudage à froid demande de la patience : Si tu soudes de la fonte à froid, prends ton temps. Pose seulement de courtes passes en pointillés et laisse la pièce refroidir entre-temps jusqu'à ce qu'elle soit avant de poser la passe suivante. Celui qui se précipite et pose passe sur passe fait monter la température – et c'est là que le piège des 20 degrés frappe.