डाई कास्टिंग मोल्ड स्टील्स
सबसे कठिन इस्तेमाल में: दबाव में तरल धातु
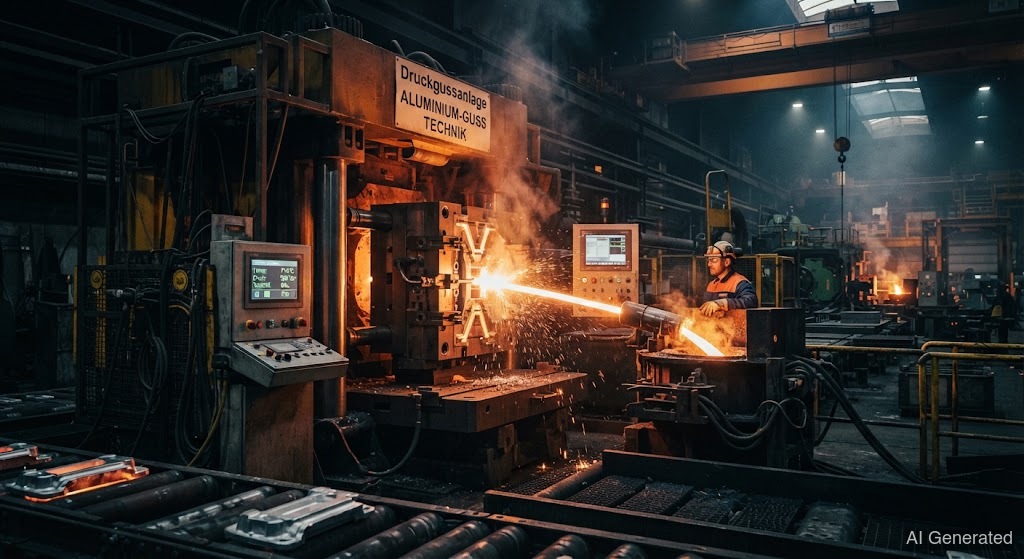 AI generated
डाई कास्टिंग साँचे टूलमेकिंग में सबसे बrutal थर्मोशॉक झेलते हैं: 600 °C से ऊपर गरम एल्युमिनियम तेज़ दबाव में, फिर ठंडक – चक्र दर चक्र। इसके लिए चाहिए जिसमें अधिकतम हॉट स्ट्रेंथ हो। में हर डिटेल मायने रखती है।
के लिए सबसे कठिन इस्तेमाल का केस है। यहाँ तरल धातु – एल्युमिनियम, ज़िंक या मैग्नीशियम – को तेज़ दबाव में स्टील के साँचे में दबाया जाता है, जहाँ वह सेकंड के हज़ारवें हिस्से में जम जाती है। साँचा ऐसे बोझ में रहता है जो कोई और औज़ार नहीं जानता: गरम धातु, तेज़ दबाव, तेज़ ठंडक – और यह हज़ारों बार एक के बाद एक।
इस लगातार थर्मोशॉक का नतीजा हैं: साँचे की सतह पर महीन जालीदार दरारें, जो इसलिए बनती हैं क्योंकि सतह चक्रों की लय में बार-बार फैलती और सिकुड़ती है। किसी समय मटेरियल फट जाता है। इसलिए डाई कास्टिंग साँचे को चाहिए जिसमें ज़्यादा , अच्छी हॉट टफनेस और इस बदलते बोझ के खिलाफ टिकाऊपन हो।
स्टैंडर्ड मटेरियल हैं (X37CrMoV5-1) और (X40CrMoV5-1)। दोनों CrMoV हॉट वर्क स्टील हैं, जो 600 °C पर भी मज़बूत रहते हैं। सबसे ऊँची मांगों के लिए – बड़े एल्युमिनियम साँचे जिन पर बहुत ज़्यादा ब्रांड रिस का बोझ हो – (X38CrMoV5-3) है, जिसमें और भी ज़्यादा हॉट स्ट्रेंथ है। यहाँ मल्टीटैलेंट है: यह में भी चलता है – लेकिन वहाँ फिलर पर बिल्कुल अलग मांगें होती हैं।
दो तरीकों का फ़र्क़ समझना ज़रूरी है: में कम पिघलने वाली मिश्रातुएँ जैसे ज़िंक (लगभग 400–450 °C) ढाली जाती हैं, और में एल्युमिनियम और मैग्नीशियम लगभग 650 °C पर। कोल्ड चैंबर प्रोसेस में एल्युमिनियम का साँचा थर्मल के हिसाब से सबसे बrutal केस है – ठीक वहीं सबसे ज़्यादा ब्रांड रिस बनती हैं।
डाई कास्टिंग साँचे की में हमेशा एक ही बात होती है: हॉट स्ट्रेंथ बनाए रखना। मरम्मत की जगह फिर से जितनी हॉट स्ट्रेंथ वाली होनी चाहिए, वरना अगले चक्र में वह फिर फट जाएगी। इसलिए: गरम वेल्डिंग, माइक्रोस्ट्रक्चर-मैचिंग फिलर, तुरंत टेम्परिंग।