केस-हार्डनिंग स्टील्स
16MnCr5 & Co.: नरम कोर, कठोर खोल
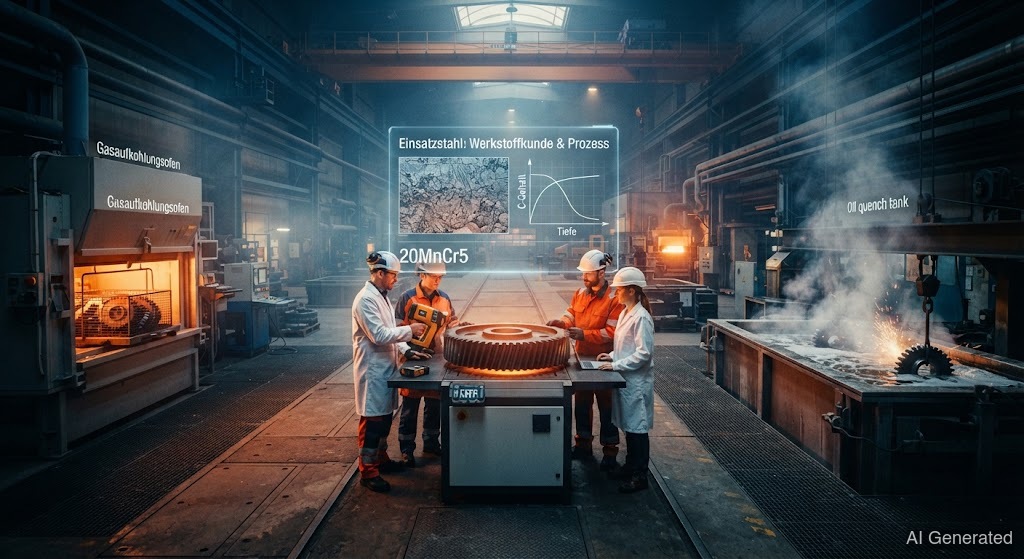 AI generated
केस-हार्डनिंग स्टील्स में कम कार्बन सामग्री होती है और आकार देने के बाद ही कार्ब्युराइज़ और हार्डन किया जाता है। इस तरह टफ कोर और सतह बनती है – गियर और शाफ्ट के लिए आदर्श। में अवस्था मायने रखती है: नरम अच्छी तरह वेल्डेबल, हार्डन्ड जोखिम भरा।
केस-हार्डनिंग स्टील्स एक क्लासिक समस्या हल करते हैं: एक गियर बाहर से कठोर और होना चाहिए, लेकिन अंदर से टफ, ताकि झटके में टूटे नहीं। इसका तरीका है । स्टील कम (0,1–0,25 %) के साथ शुरू होता है – नरम और टफ। आकार देने के बाद सतह को देने वाली भट्टी में „कार्ब्युराइज़“ किया जाता है: बाहरी परत में डिफ्यूज़ होता है। इसके बाद होती है – कार्बन-समृद्ध बाहरी परत काँच जैसी कठोर हो जाती है, कम कार्बन वाला कोर टफ रहता है।
विशिष्ट प्रतिनिधि: , और । और मैंगनीज़ को बेहतर बनाते हैं, इसके अलावा को। परिणाम को से मापा जाता है – वह गहराई जहाँ तक कठोर परत पहुँचती है। पूरी प्रक्रिया को कहते हैं, कठोर सतह से बनती है।
तुम्हारे लिए एक वेल्डर के रूप में यह महत्वपूर्ण है कि स्टील किस अवस्था में है। नरम प्रारंभिक अवस्था (अनुपचारित) में लगभग बॉयलर स्टील की तरह आसानी से वेल्ड हो जाता है – कम कार्बन सामग्री इसे अच्छी तरह वेल्डेबल बनाती है। बिल्कुल अलग, जब पुर्ज़ा पहले से केस-हार्डन्ड हो: उच्च सतह कार्बन सामग्री वाली कठोर बाहरी परत के दौरान भंगुर बनाती है और फट जाती है। वेल्ड सीम कार्ब्युराइज़्ड परत को अपूरणीय रूप से नष्ट भी कर देती है।
इसलिए नियम है: केस-हार्डन्ड पुर्ज़ों को जहाँ तक संभव हो वेल्ड न करें। अगर करना ही पड़े, तो केवल के साथ, उपयुक्त फिलर के साथ, और इस जानकारी के साथ कि सीम पर कठोर परत खो जाती है। के बाद पुर्ज़े को फिर से और हार्डन करना होगा, अगर उसे अपनी वापस चाहिए।