एनीलिंग और नॉर्मलाइज़िंग
सॉफ्ट एनीलिंग, , — नरम हीट-ट्रीटमेंट
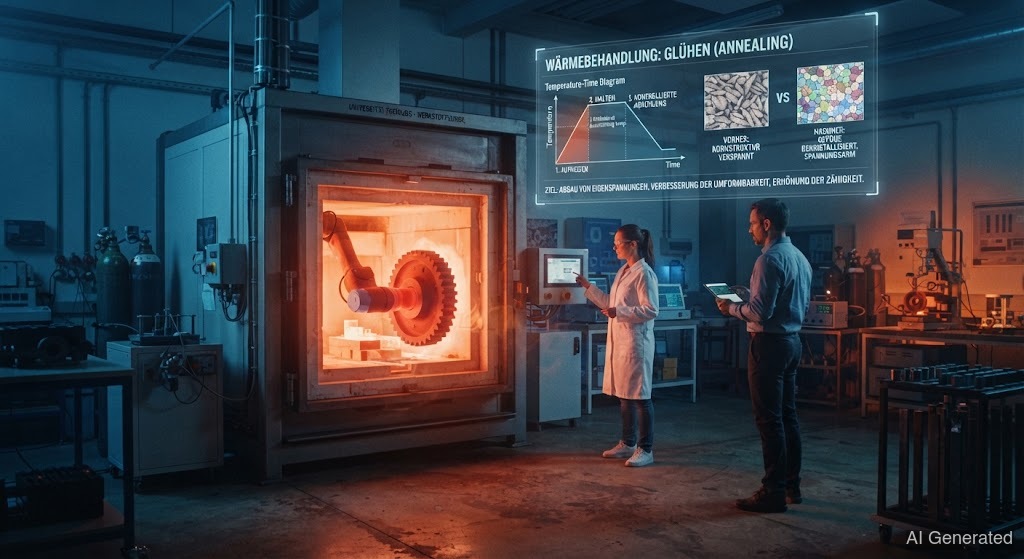 AI generated
हर हीट-ट्रीटमेंट सख्त नहीं करता। और स्टील को नरम, एकसमान और कम तनाव वाला बनाते हैं — के बाद अक्सर तुम्हें यही चाहिए। सबसे ज़रूरी पोस्ट-ट्रीटमेंट है, अवशिष्ट तनाव और क्रैक का खतरा घटाने के लिए।
के अलावा नरम हीट-ट्रीटमेंट भी होते हैं, जो स्टील को नरम, बारीक दानेदार या कम तनाव वाला बनाते हैं। वेल्डर के लिए ये अक्सर से ज़्यादा ज़रूरी होते हैं — क्योंकि ये वेल्ड के बाद काम आते हैं।
गर्म करने + धीरे-धीरे ठंडा करने की सामान्य संज्ञा है। तापमान और मकसद के हिसाब से कई किस्में हैं:
(650–720 °C) हाई-कार्बन और अलॉय स्टील को अच्छी तरह मशीन करने लायक बनाती है। गोल दानों में इकट्ठा हो जाता है, ढांचा नरम हो जाता है। यह तुम्हें खासकर पर चाहिए, मशीनिंग से पहले।
(550–700 °C) कोल्ड-वर्क्ड धातु को फिर से नरम करती है। ज़ोरदार रोलिंग या बेंडिंग के बाद ढांचा तनावग्रस्त और सख्त हो जाता है (); नए, तनाव-मुक्त दाने बनाती है।
(900 °C से ऊपर, फिर ठहरी हवा में ठंडा) ढांचे का „रीस्टार्ट" है: स्टील पूरी तरह ऑस्टेनाइटाइज़ हो जाता है और ठंडा होते समय बारीक, एकसमान दाना बनाता है। नतीजा एक समरूप, अच्छी तरह वेल्ड होने लायक हालत है — इसलिए फोर्जिंग या कास्टिंग के बाद पुर्ज़ों को नॉर्मलाइज़ किया जाता है।
(550–650 °C) के बाद सबसे ज़रूरी पोस्ट-ट्रीटमेंट है। में पैदा होते हैं: ठंडा होता वेल्ड सिकुड़ना चाहता है, लेकिन ठंडा उसे पकड़े रहता है। ये टेंसाइल तनाव हाइड्रोजन के साथ मिलकर ला सकते हैं। में स्टील को ऊंचे तापमान पर धीरे-धीरे „क्रीप" करने दिया जाता है — तनाव खत्म हो जाते हैं, ढांचा ज़्यादा नहीं बदलता।
तुम्हारे लिए यह क्यों ज़रूरी है? मोटे, कसकर जकड़े पुर्ज़ों की के बाद ये तनाव असली और खतरनाक होते हैं। क्रैक का खतरा घटाती है, नाप सही रखती है और — कुछ स्टील में — बढ़ाती है। दिक्कत: इसमें घंटे लगते हैं, भट्टी चाहिए और बड़े पुर्ज़ों में अक्सर मुमकिन नहीं। तब सिर्फ अच्छा वेल्डिंग सीक्वेंस और बीच-बीच में एनीलिंग काम आती है।
तापमान पर एक बात: सारे एनीलिंग ट्रीटमेंट ट्रांसफॉर्मेशन तापमान के नीचे होते हैं ( को छोड़कर) — यानी वे ढांचा नहीं बदलते, सिर्फ तनाव और दाने की हालत बदलते हैं। इसीलिए इन्हें संभालना इतना आसान है।