कच्चे लोहे की सामग्री
ग्रे लोहा (GJL), स्फेरॉयडल ग्रे लोहा (GJS) और मरम्मत वेल्डिंग की चुनौतियाँ
 AI generated
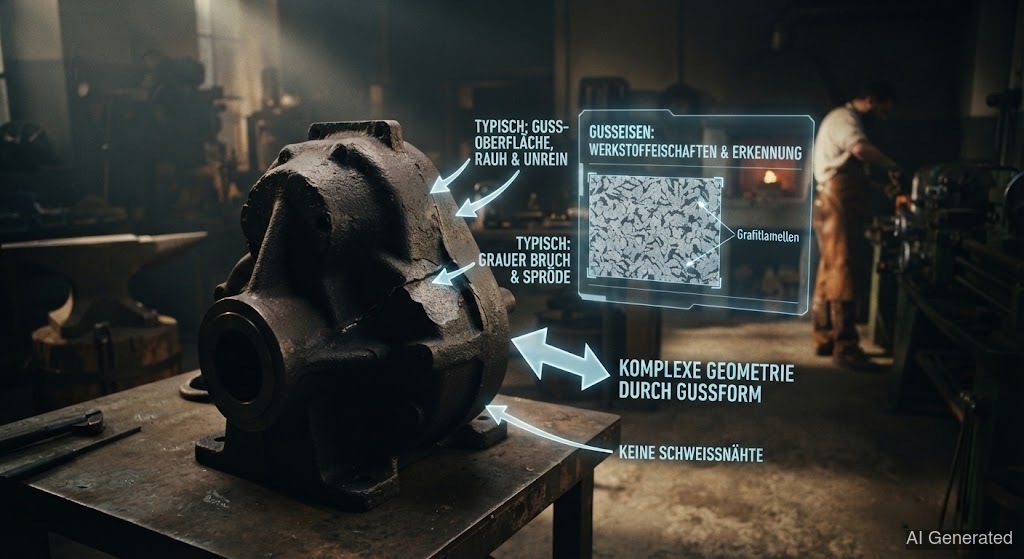
कच्चे लोहे में 2 % से अधिक होता है, जो जमने के समय ग्रेफाइट के रूप में अलग हो जाता है। ग्रेफाइट का रूप – लैमेले, गोलियाँ या कॉम्पैक्ट – गुण तय करता है: ग्रे लोहा भंगुर है, लेकिन दबाव सहनशील और कंपन अवमंदक, स्फेरॉयडल ग्रे लोहा तन्य और विकृत होने योग्य। मरम्मत वेल्डिंग के लिए कठोर होने और दरार की प्रवृत्ति के कारण विशेष सावधानी चाहिए।
कच्चा लोहा एक अकेला पदार्थ नहीं है, बल्कि एक पूरा परिवार है – और फर्क के रूप में छिपा है। स्टील के विपरीत, यहाँ कार्बन की मात्रा 2 % से अधिक होती है, और अतिरिक्त जमने के समय के रूप में अलग हो जाता है। ग्रेफाइट पत्तियों, गोलियों या कीड़ों के रूप में बढ़ता है या नहीं, यह बाकी सब कुछ तय करता है।
ग्रे लोहा (GJL) में महीन की नसों के रूप में बढ़ता है। लैमेले अनगिनत छोटे नॉच की तरह काम करती हैं – वे पदार्थ को भंगुर और लगभग अविकृत बना देती हैं। इसके बदले कंपन अवमंदन, अच्छी ढलाई और उत्कृष्ट दबाव सहनशीलता। ग्रे लोहा तुम्हें मशीन बेड, हाउसिंग, ब्रेक डिस्क और पुराने इंजनों में मिलता है। स्फेरॉयडल ग्रे लोहा (GJS) में ग्रेफाइट को द्वारा बनने के लिए मजबूर किया जाता है: ढलाई से ठीक पहले पिघले हुए में थोड़ा मैग्नीशियम डाला जाता है, जो को भंगुर लैमेले के रूप में बढ़ने से रोकता है। गोलियाँ नॉच नहीं होतीं – पदार्थ तन्य, और विकृत हो जाता है, लगभग स्टील जैसा। स्फेरॉयडल ग्रे लोहा क्रैंकशाफ्ट, एक्सल स्टब और पाइपलाइन सहन करता है। इसके अलावा कॉम्पैक्टेड ग्रेफाइट आयरन (GJV) है जिसमें कीड़े जैसा समझौते के रूप में होता है, और सफेद, , जिसमें ग्रेफाइट के रूप में नहीं, बल्कि कठोर आयरन कार्बाइड के रूप में होता है।
यहाँ इतनी नाजुक क्यों है? दो कारण। पहला: जहाँ ढलाई को पिघलाता है और द्रव्यमान बाद में जल्दी ठंडा होता है, वहाँ में ठीक वही बनता है जिससे ढलाईकार बचना चाहता था – कठोर, भंगुर और लेडेबुराइट। काँच जैसा कठोर हो जाता है और ज़रा सी पर फट जाता है। दूसरा: ढलाई छिद्रपूर्ण होती है और अक्सर तेल, चर्बी और जंग से भरी होती है – के दौरान ये अशुद्धियाँ गैस के रूप में निकलती हैं और सीम को बर्बाद कर देती हैं।
इसलिए मरम्मत की रणनीति है: गर्मी को नियंत्रित करो। या तो तुम कम गर्मी और विशेष इलेक्ट्रोड के साथ "ठंडा" वेल्ड करो, जो नरम और रहते हैं, या पूरे हिस्से को 300–600 °C तक पहले से गर्म करो, गर्म वेल्ड करो और भट्टी में बेहद धीरे-धीरे ठंडा होने दो। दोनों मामलों में: और धीमी ठंडक ही सब कुछ है। जो पुराने ग्रे लोहे की दरार को साधारण बिल्डिंग स्टील इलेक्ट्रोड से "झटपट" भर देता है, वह आमतौर पर दरार को और लंबा कर देता है।
⚠️ 20-डिग्री का जाल: कच्चे लोहे में ठंडी जगह और जिसे तुम अभी वेल्ड कर रहे हो उसके बीच लगभग 20 °C का फर्क ही शुरू करने के लिए काफी है। गर्म हिस्सा ठंडा होते समय सिकुड़ता है और ठंडे बाकी हिस्से को खींचता है – और भंगुर ढलाई इस तनाव को कम नहीं कर सकती। इसलिए: तापमान का अंतर छोटा रखो, चाहे ठंडा वेल्ड करो या गर्म।
🧊 ठंडी वेल्डिंग में सब्र चाहिए: अगर तुम लोहे की ढलाई को ठंडी अवस्था में वेल्ड करते हो, तो समय लो। केवल छोटी स्ट्रिंग बीड्स डालो और बीच-बीच में हिस्से को होने तक ठंडा होने दो, फिर अगली बीड डालो। जो जल्दबाजी करता है और एक के बाद एक बीड डालता है, वह तापमान बढ़ा देता है – और तभी 20-डिग्री का जाल पकड़ता है।