हार्डनिंग और वर्गीकरण
ऑस्टेनिटाइज़ करना, अबश्रेकन, — हीट ट्रीटमेंट की सबसे बड़ी महारत
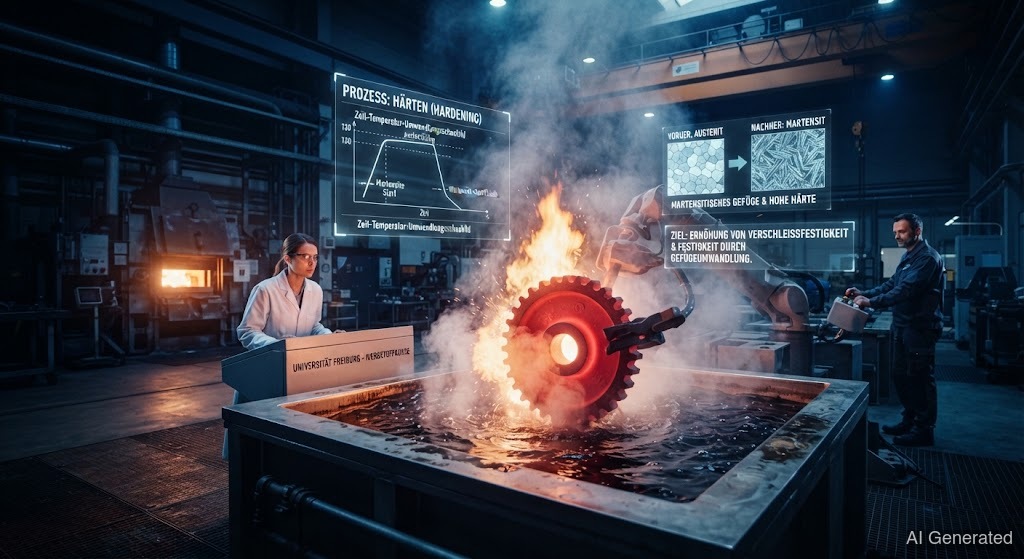 AI generated
स्टील को काँच जैसा कठोर बनाता है, पर भंगुर भी — इसलिए हर के बाद आता है। दोनों मिलकर कहलाते हैं और ताकत तथा का परफेक्ट कॉम्बिनेशन बनाते हैं। जो प्रक्रिया समझ लेता है, वह यह भी जानता है कि में क्यों हार्डन हो जाता है और उसे कैसे रोका जाए।
स्टील पर तुम्हारा सबसे सटीक हस्तक्षेप है। प्रक्रिया हमेशा एक जैसी रहती है, और एक बार समझ लो तो में होने वाला हार्डनिंग भी समझ आ जाएगा।
चरण 1: । स्टील को ट्रांसफॉर्मेशन तापमान से ऊपर गर्म करो (C-content के हिसाब से 780–910 °C) और तब तक रखो जब तक पूरा स्ट्रक्चर न बन जाए। अब लैटिस में एकसमान घुल जाता है।
चरण 2: । इतनी तेज़ी से ठंडा करो — पानी, तेल या हवा में — कि को के रूप में बाहर निकलने का समय ही न मिले। इसके बजाय लैटिस ज़बरदस्ती मुड़ जाता है और को फँसा लेता है: बनता है — काँच जैसा कठोर, पर भंगुर और अंदरूनी तनाव से भरा।
चरण 3: । अब सबसे ज़रूरी चरण, जिसे नए लोग अक्सर भूल जाते हैं। को फिर से 150–650 °C तक गर्म करो। इससे तना हुआ लैटिस कंट्रोल में ढीला पड़ता है: थोड़ी घटती है, पर ज़बरदस्त बढ़ती है। सिर्फ़ यही हार्डन + टेम्पर्ड अवस्था काम की है।
जो साफ़ स्टील को अनल करता है, वह तापमान रंग से पढ़ता है — अनल रंग बताते हैं कि तुम कहाँ तक पहुँचे हो:
जितना गर्म साफ टुकड़ा होगा, उतनी मोटी ऑक्साइड परत बनेगी और इंटरफेरेंस रंग पीले से नीले होते हुए ग्रे की ओर खिसकेगा। टूलमेकर इससे टेम्परिंग तापमान पढ़ते हैं — साफ, चमकदार सतह पर, स्केल पर नहीं।
पूरा पैकेज — और — कहलाता है। क्वेंच-एंड-टेम्पर स्टील (जैसे ) इससे ठीक वही कॉम्बिनेशन पाते हैं — ऊँची ताकत और अच्छी — जो शाफ्ट, गियर और भारी लोड वाले पुर्ज़ों को चाहिए। नतीजा टेम्पर्ड का बारीक होता है।
तुम्हारे लिए एक वेल्डर के तौर पर यह तीन-चरणीय प्रक्रिया दोगुनी ज़रूरी है:
1. एक अनजाने में हुआ है। नैट के पास के को ऑस्टेनाइटाइज़ करता है, और ठंडी प्लेट उसे अचानक ठंडा कर देती है। ज़्यादा कार्बन वाले स्टील में में बनता है — यही की क्लासिक वजह है।
2. क्वेंच-एंड-टेम्पर अवस्था को तोड़ देती है। में टेम्परिंग अनल हो जाती है या पूरी तरह खत्म — वहाँ स्टील क्वेंच-एंड-टेम्पर बेस मटेरियल से नरम हो जाता है। इसलिए क्वेंच-एंड-टेम्पर पुर्ज़ों को अक्सर के बाद फिर से क्वेंच-एंड-टेम्पर किया जाता है।
हार्डनेबिलिटी अलॉय एलिमेंट्स पर निर्भर है: , और मैंगनीज़ ट्रांसफॉर्मेशन को धीमा करते हैं, जिससे के लिए धीमी कूलिंग भी काफ़ी होती है। ठीक इसी असर को समेटता है।