जंग के प्रकार
पिटिंग, , इंटरग्रैन्युलर, क्रेविस और कॉन्टैक्ट कोरोज़न
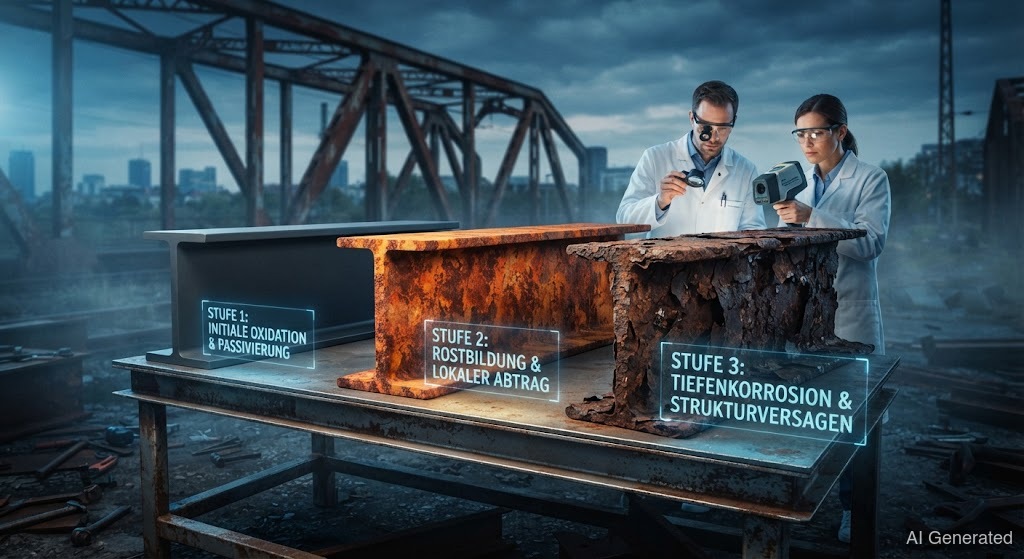 AI generated
और एक जैसी नहीं होती। कम से कम पाँच प्रकार हैं, और हर एक के अपने कारण और इलाज हैं: पिटिंग कोरोज़न जगह-जगह खाती है, तनाव में फाड़ती है, इंटरग्रैन्युलर दानों की सीमाएँ तोड़ती है। जो इन्हें पहचान ले, वह सही धातु चुनता है — और सही फिलर।
जब धातु "जंग" लगती है, तो लगभग हमेशा इसके पीछे कई जंग के प्रकारों में से एक होता है — और हर एक के लिए अलग इलाज चाहिए। पाँच सबसे ज़रूरी तुम्हें पहचानने आने चाहिए।
स्टेनलेस स्टील पर सबसे छिपा हमला है। छोटी-छोटी जगहों पर सुरक्षा देने वाली टूट जाती है, और अंदर तक गड्ढा खाती जाती है — जबकि बगल की सतह चमकती रहती है। इसका कारण लगभग हमेशा क्लोराइड (समुद्री पानी, सड़क का नमक, स्विमिंग पूल) होता है। निर्णायक है की मात्रा: जितना ज़्यादा , उतना ज़्यादा प्रतिरोध। इसलिए 316 (Mo के साथ) क्लोराइड को 304 (Mo के बिना) से बेहतर झेलता है।
(SCC) ऑस्टेनिटिक स्टेनलेस स्टील पर तनाव के नीचे क्लोराइड वाले, गर्म माहौल में हमला करती है। छिपी बात: धातु अचानक फट जाती है, जबकि देखने में जंग लगी नहीं लगती। तनाव + क्लोराइड + तापमान का मेल काफी है। से बचा अवशिष्ट तनाव एक क्लासिक कारण है — इसलिए यहाँ दोगुनी ज़रूरी है।
स्टील को दानों की सीमाओं के साथ नष्ट करती है। कारण है : जब के दौरान दानों की सीमाओं पर क्रोमियम कार्बाइड बनते हैं, तो ठीक वहीं सुरक्षा देने वाला कम पड़ जाता है। यह "सेंसिटाइज़्ड" स्टेनलेस स्टील में 500–800 °C तक गर्म करने के बाद होता है। इलाज: कम कार्बन वाली किस्में ("L") या टाइटेनियम/नाइओबियम से स्टेबिलाइज़्ड किस्में।
तंग दरारों में बनती है, जहाँ माध्यम ठहर जाता है और ऑक्सीजन की कमी होती है — सील, बोल्ट के सिर, ओवरलैपिंग प्लेट और ठीक से पूरी वेल्ड न हुई नाटों के नीचे। ऑक्सीजन की कमी को खुद मरम्मत करने से रोकती है। इलाज: दरारें टालो, साफ़ पूरी वेल्ड करो, सील की सतहें कसकर बनाओ।
(कॉन्टैक्ट कोरोज़न) तब बनती है जब दो अलग-अलग नोबल धातुएँ बिजली की तरह जुड़ी हों और साथ में इलेक्ट्रोलाइट (नमी) आ जाए। कम नोबल धातु कुर्बान हो जाती है — क्लासिक: एल्युमिनियम में स्टील का बोल्ट, या स्टेनलेस के बगल में जस्ता चढ़ी प्लेट। इलाज: मिलते-जुलते पोटेंशियल वाली धातुएँ चुनो या गैल्वेनिक रूप से अलग करो।
इसके अलावा सतही अपघर्षण (स्ट्रक्चरल स्टील का एकसमान जंग) और उच्च तापमान की होती है। वेल्डर के लिए नियम: जंग का प्रकार धातु और फिलर दोनों तय करता है। फिलर में और कम से कम जितना होना चाहिए, वरना नाट पहले जंग लगेगी।