सतही हार्डनिंग
, , इंडक्शन हार्डनिंग — कठोर परत, तन्य कोर
 AI generated
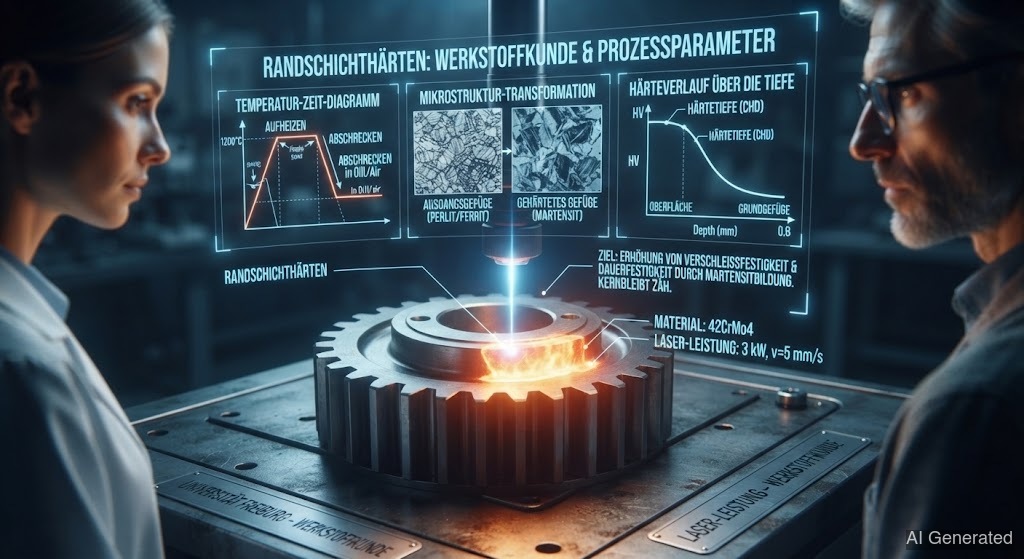
कभी-कभी तुम केवल सतह को कठोर चाहते हो — कोर तन्य रहना चाहिए। यही सतही हार्डनिंग प्रक्रियाएँ करती हैं: , और इंडक्शन हार्डनिंग। गियर, शाफ्ट और बेयरिंग इससे सतह पर कठोर और अंदर से तन्य चलते हैं। जो इन्हें जानता है, वह केस हार्डनिंग स्टील को भी समझता है।
एक गियर बाहर से सख्त होना चाहिए (घिसाव के खिलाफ), लेकिन अंदर से तन्य (ताकि वह टूटे नहीं)। पूरी तरह हार्डनिंग करने से वह पूरी तरह भंगुर हो जाएगा। समाधान है : केवल बाहरी परत को कठोर किया जाता है, कोर नरम और तन्य रहता है।
( + ) कम कार्बन वाले स्टील जैसे के लिए क्लासिक प्रक्रिया है। प्रक्रिया:
1. : घटक घंटों तक 900–950 °C पर कार्बन देने वाले वातावरण में रहता है। सतही परत में विसरित होता है, जब तक कि वहाँ 0,7–1,0 % C न हो — कोर अपने 0,15 % बनाए रखता है।
2. : क्वेंचिंग कार्ब्युराइज़्ड सतही परत को कठोर बना देती है, जबकि कम कार्बन वाला कोर नरम रहता है।
परिणाम सही संयोजन है: कठोर सतह, तन्य कोर। (Eht) बताती है कि कठोर परत कितनी गहरी है — आमतौर पर 0,3 से 2 mm।
के बजाय के साथ काम करती है। 500–570 °C पर नाइट्रोजन सतह में विसरित होता है और अत्यंत कठोर नाइट्राइड बनाता है। बड़ा फायदा: कोई क्वेंचिंग नहीं होती, इसलिए लगभग कोई विकृति नहीं। नाइट्राइडेड परतें बहुत कठोर और होती हैं, लेकिन पतली (0,1–0,8 mm)।
केवल सतही क्षेत्र को इंडक्शन फील्ड से बिजली की तरह गर्म करती है और तुरंत क्वेंच करती है। यह क्रैंकशाफ्ट और रैक जैसे बड़े हिस्सों के लिए आदर्श है: चयनात्मक, तेज़ और निर्धारित हार्डनिंग गहराई के साथ।
तीनों प्रक्रियाओं का से सीधा संबंध है:
• केस हार्डनिंग स्टील से पहले अच्छी तरह वेल्ड करने योग्य होते हैं (नरम, कम कार्बन)। के बाद सतह के लिए बहुत कठोर और दरार-प्रवण होती है — वेल्ड सीम नरम कोर अवस्था में होनी चाहिए, से पहले।
• नाइट्राइडेड सतहों को कठोर परत नष्ट किए बिना वेल्ड नहीं किया जा सकता।
• यदि तुम केस हार्डनिंग या नाइट्राइडिंग किए हुए घटक को वेल्ड करते हो, तो में ठीक वही कठोर सतही परत नष्ट हो जाती है जिसकी घटक को आवश्यकता होती है।