वेल्ड बीड के ज़ोन
, और — तीन ज़ोन, तीन माइक्रोस्ट्रक्चर
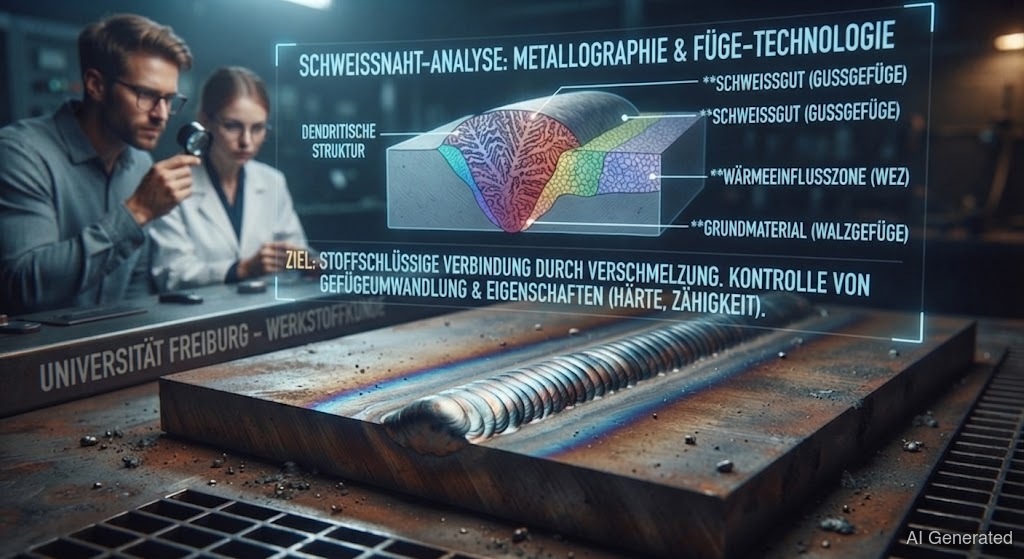 AI generated
एक वेल्ड बीड कभी होमोजीनस नहीं होता। यह तीन ज़ोन से बना होता है: पिघला हुआ , गर्म हुआ () और बिना छुआ । लगभग हमेशा कमज़ोर कड़ी होती है — यहीं दाना मोटा होता है, यहीं बनता है, यहीं वेल्ड फटते हैं। जो ज़ोन जानता है, वह सही जगह पर टेस्ट करता है।
जब तुम एक वेल्ड बीड को देखते हो, तो तुम्हें एक धातु दिखती है। असल में यह तीन अलग-अलग ज़ोन होते हैं, हर एक का अपना माइक्रोस्ट्रक्चर और अपनी कमज़ोरी। सिर्फ़ वही जो इन्हें अलग-अलग पहचानता है, समझ पाता है कि वेल्ड असल में कहाँ फेल होता है।
ज़ोन 1: । यह और से पिघला हुआ हिस्सा है। इसका ठेठ कास्ट स्ट्रक्चर होता है — मोटे, बीच की ओर बढ़े हुए जिनमें बीच में होते हैं। इसके गुण तुम फिलर से कंट्रोल करते हो (देखो वेल्ड फिलर कैलकुलेटर)।
ज़ोन 2: ()। यह वेल्ड के ठीक बगल में है, जो पिघला नहीं, लेकिन तेज़ गर्म हुआ — वेल्ड से दूरी के हिसाब से 500 °C से लेकर 1100 °C से ऊपर तक। में असली ड्रामा होता है:
• मोटे दाने वाला ज़ोन (मेल्ट लाइन के पास, 1100 °C से ऊपर): दाना भारी रूप से बढ़ गया है। मोटा दाना ज़्यादा सख़्त, ज़्यादा भंगुर और क्रैक के लिए ज़्यादा संवेदनशील होता है — यहीं तेज़ ठंडा होने पर सबसे पहले बनता है।
• बारीक दाने वाला ज़ोन (लगभग 900 °C): स्टील फिर से ट्रांसफ़ॉर्म हुआ और बारीक दानेदार बना — अक्सर सबसे अच्छा, सबसे टफ ज़ोन।
• टेम्परिंग/सॉफ़्टनिंग ज़ोन (723 °C से नीचे): क्यूंच और टेम्पर किए स्टील में यहाँ टेम्परिंग हो जाती है और स्टील बाक़ी से नरम हो जाता है।
ज़ोन 3: बिना छुआ । यह अपने मूल गुण बनाए रखता है।
लगभग हमेशा जोड़ की कमज़ोर कड़ी होती है — वेल्ड ख़ुद नहीं। वहाँ तीन ख़तरे मंडराते हैं:
1. से । ज़्यादा कार्बन और ज़्यादा ताक़त वाले स्टील मोटे दाने वाले ज़ोन में काँच जैसा सख़्त बनाते हैं → । इलाज: और कंट्रोल्ड कूलिंग।
2. दाने का मोटा होना। जितनी ज़्यादा गर्मी, उतना मोटा दाना, उतना भंगुर। इलाज: हीट इनपुट सीमित रखो, बेवजह देर तक एक जगह मत रुको।
3. नरम पड़ना। कोल्ड-वर्क्ड या क्यूंच-टेम्पर किए मटीरियल में की ताक़त गिर जाती है। इसे सिर्फ़ मटीरियल की पसंद या बाद की ट्रीटमेंट से ठीक किया जा सकता है।
इसीलिए हमेशा तीनों ज़ोन के आर-पार लगाया जाता है — , , । की अधिकतम हार्डनेस वैल्यू एक मुख्य अक्सेप्टेंस क्राइटेरिया है, वेल्ड के बीच की नहीं।