Čelici za kalupe za tlačni lijev
u najtežoj primjeni: tekući metal pod tlakom
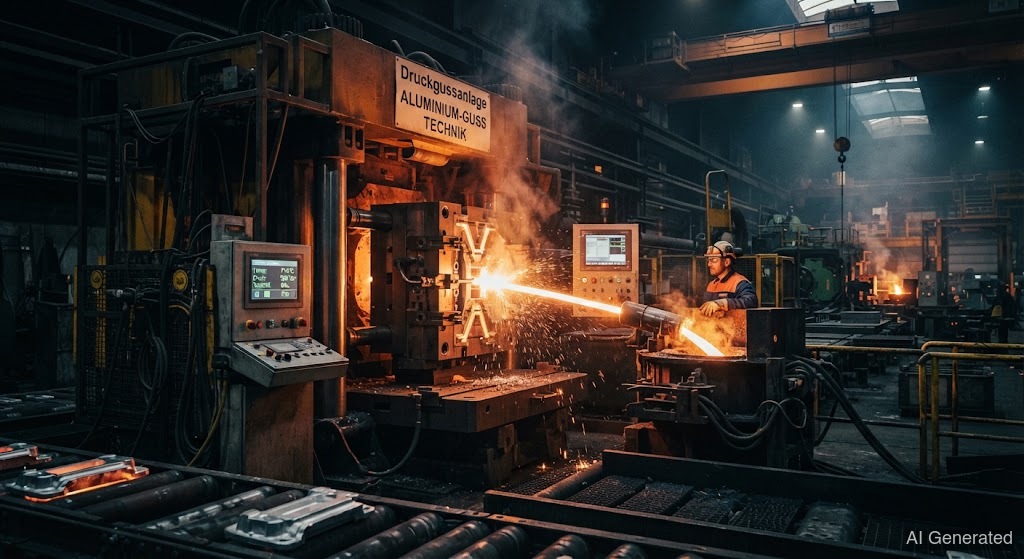 AI generated
Kalupi za tlačni lijev doživljavaju najbrutalniji toplinski šok u izradi alata: aluminij vruć preko 600 °C pod visokim tlakom, zatim hlađenje – ciklus za ciklusom. Za to treba s maksimalnom toplinskom postojanošću. Kod je važan svaki detalj.
je najteži slučaj primjene za . Ovdje se tekući metal – aluminij, cink ili magnezij – pod visokim tlakom preša u čelični kalup, gdje se skrutne u djeliću sekunde. Kalup je pritom izložen opterećenju kakvo ne poznaje nijedan drugi alat: vrući metal, visoki tlak, brzo hlađenje – i to tisućama puta uzastopno.
Posljedica tog trajnog toplinskog šoka su : fine mrežaste pukotine na površini kalupa koje nastaju jer se površina u ritmu ciklusa stalno iznova širi i skuplja. U jednom trenutku materijal popusti. Zato kalup za tlačni lijev treba s visokom , dobrom toplinskom žilavošću i otpornošću na to izmjenično opterećenje.
Standardni materijali su (X37CrMoV5-1) i (X40CrMoV5-1). Oba su CrMoV toplinski obradivi čelici koji ostaju čvrsti i pri 600 °C. Za najviše zahtjeve – velike aluminijske kalupe s ekstremnim opterećenjem toplinskim pukotinama – postoji (X38CrMoV5-3) s još višom toplinskom postojanošću. Pritom je univerzalac: koristi se i u – ali tamo s posve drugačijim zahtjevima na dodatni materijal.
Važno je razlikovati dva postupka: lijevi legure s niskim talištem poput cinka (oko 400–450 °C), a aluminij i magnezij pri oko 650 °C. Aluminijski kalup u postupku hladne komore toplinski je najbrutalniji slučaj – upravo tamo nastaje najviše toplinskih pukotina.
Kod kalupa za tlačni lijev uvijek se radi o istome: sačuvati toplinsku postojanost. Mjesto popravka mora ponovno postati toplinski postojano kao i , inače će ponovno popustiti u sljedećem ciklusu. Zato: zavarivati toplo, dodatni materijal usklađen sa strukturom, odmah popustiti.