Materijali od lijevanog željeza
Sivi lijev (GJL), nodularni lijev (GJS) i izazovi zavarivanja popravaka
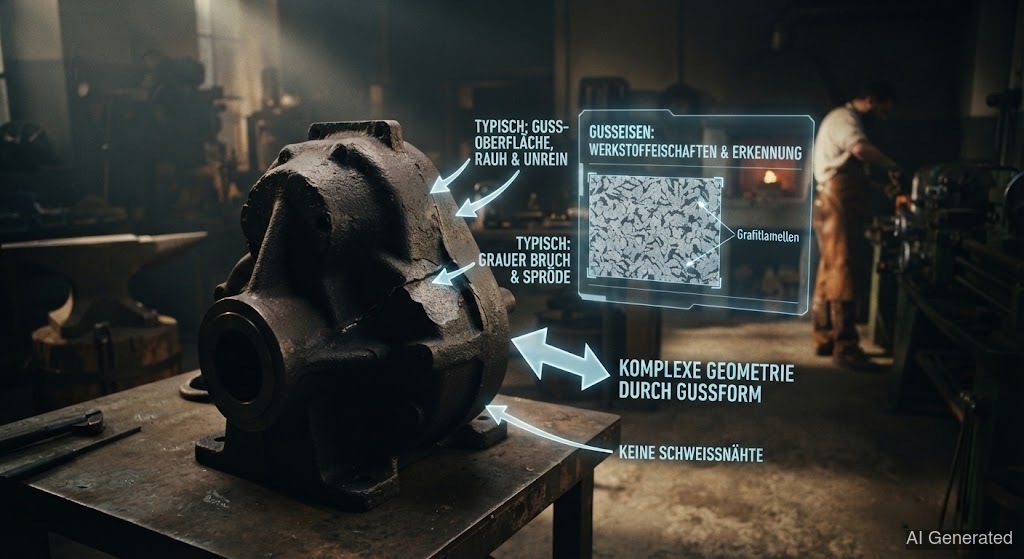 AI generated
Lijevano željezo sadrži više od 2 % , koji se pri skrućivanju izlučuje kao grafit. Oblik grafita – lamele, kuglice ili kompaktni – određuje svojstva: sivi lijev je krhak, ali otporan na tlak i guši vibracije, nodularni lijev je žilav i oblikovljiv. Zavarivanje popravaka zahtijeva posebnu pažnju zbog sklonosti kaljenju i pucanju.
Lijevano željezo nije jedan materijal, nego cijela obitelj – a razlika je u obliku . Za razliku od čelika, sadržaj ugljika ovdje je iznad 2 %, a višak izlučuje se pri skrućivanju kao . Hoće li grafit rasti kao lamele, kuglice ili crvići, odlučuje o svemu ostalom.
Kod sivog lijeva (GJL) raste kao fine žile . Lamele djeluju kao bezbroj malih zareza – čine materijal krhkim i praktički neoblikovljivim. Zato dobro guši vibracije, dobro se lije i izvrsno podnosi tlak. Sivi lijev nalaziš u strojnim postoljima, kućištima, kočionim diskovima i starim motorima. Kod nodularnog lijeva (GJS) grafit se pak prisiljava u : neposredno prije lijevanja taljevina dobije malo magnezija koji sprječava da raste kao krhke lamele. Kuglice nisu zarezi – materijal postaje žilav, i oblikovljiv, gotovo poput čelika. Nodularni lijev nosi koljenasta vratila, rukavce i cjevovode. Osim toga postoji lijev s kompaktnim grafitom (GJV) s crvolikim kao kompromis, te bijeli, , kod kojeg uopće nije grafit, nego tvrdi željezni karbid.
Zašto je ovdje tako osjetljivo? Dva razloga. Prvo: gdje rastali lijev, a masa se zatim brzo hladi, u nastaje upravo ono što je ljevač htio izbjeći – tvrdi, krhki i ledeburit. postaje tvrd kao staklo i puca pri najmanjem . Drugo: lijev je porozan i često natopljen uljem, mašću i hrđom – pri te nečistoće izlaze kao plinovi i uništavaju šav.
Strategija popravka zato glasi: kontroliraj toplinu. Ili zavaruješ „hladno“ s malo topline i posebnim elektrodama koje ostaju mekane i , ili zagriješ cijeli dio na 300–600 °C, zavaruješ toplo i pustiš da se izuzetno sporo hladi u peći. U oba slučaja vrijedi: i sporo hlađenje su najvažniji. Tko stari sivolijevni pukotinu „samo tako“ zakrpa običnom elektrodom za konstrukcijski čelik, u pravilu će pukotinu samo produžiti.
⚠️ Zamka od 20 stupnjeva: Kod lijevanog željeza dovoljna je već razlika od oko 20 °C između hladnog mjesta i zone koju upravo zavaruješ da izazoveš . Toplo područje se pri hlađenju skuplja i vuče hladni ostatak – a krhki lijev ne može tu napetost razgraditi. Zato vrijedi: drži temperaturni gradijent malim, bez obzira zavaruješ li hladno ili toplo.
🧊 Hladno zavarivanje traži strpljenje: Ako zavaruješ lijevano željezo u hladnom stanju, uzmi si vremena. Postavljaj samo kratke uglene šavove i pusti dio da se između toga uvijek iznova ohladi na , prije nego staviš sljedeći šav. Tko žuri i stavlja šav za šavom, diže temperaturu – i upravo tada udara zamka od 20 stupnjeva.