Tüskehegesztés
Menetes csapok másodpercek alatt — a gyors út a szilárd rögzítési pontokhoz lemezen és tartón
 AI generated
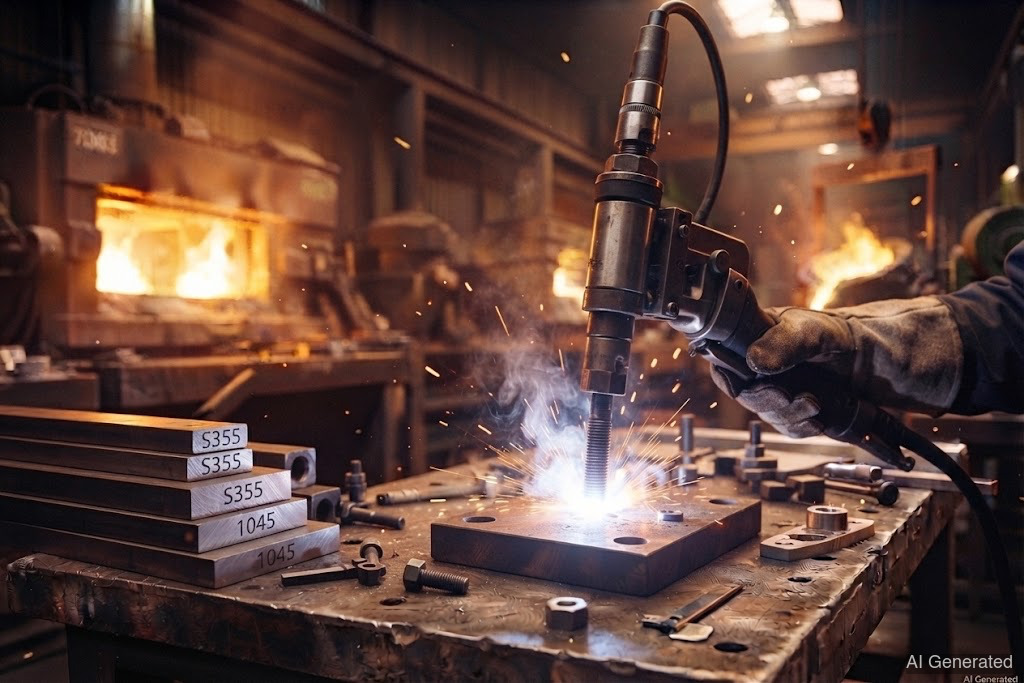
A csaphegesztésnél egy csapot rövid közvetlenül egy lemezre vagy tartóra hegesztenek — a másodperc töredéke alatt. Nincs fúrás, nincs átdugás: a csap szilárd, tömített kötést képez menetekhez, rögzítésekhez és fejes csapokhoz az acélszerkezetben.
A (DIN EN ISO 4063 78-as szám) egy mindennapi problémát old meg: hogyan rögzítesz egy menetes csapot, egy csapszeget vagy egy fejes csapot tartósan egy lemezre vagy egy tartóra, fúrás vagy szegecselés nélkül? A válasz: egy rövid, precíz a másodperc töredéke alatt.
Így megy — két gyújtási mód:
• Csúcsgyújtás: A csapnak kis csúcsa van. Felhelyezéskor nagy zárlati áram folyik át ezen a csúcson, amely azonnal elpárolog és meggyújtja az . A csapot közben kissé felemelik („húzás"), és az olvadás után a fürdőbe nyomják.
• Húzógyújtás előgyújtó árammal: Egy gyenge segédívet előzetesen meggyújtanak, majd a pisztoly felemeli a csapot, a főáram folyik, és a csap belemerül az olvadékfürdőbe. Tisztább és jobban szabályozható — ez a standard nagyobb csapoknál.
Nagyobb csapoknál kerámagyűrűt használnak (): ez formázza a varratot a csap körül, összetartja az olvadékfürdőt, védi a légkörtől, és tiszta, egyenletes varratot biztosít. után egyszerűen leverik.
Az előkészítés számít: A felületnek fényesnek és , rozsdától, olajtól és festéktől mentesnek kell lennie — különben az egyenetlen lesz, és a kötés porózus.
Az előnyök:
• Rendkívül gyors: Egy csap kevesebb mint egy másodperc alatt a helyén van — ideális sorozatgyártáshoz és hosszú, sok csapot tartalmazó tartókhoz.
• Nincs szükség fúrásra: A lemez sértetlen marad, a kötés kívülről tömített, hátulról láthatatlan.
• Csak az egyik oldalhoz kell hozzáférés: A csavarozással ellentétben csak az elülső oldalra van szükség.
• Szilárd és reprodukálható: egyenletes és géppel ismételhető.
A hátrányok: A csapnak merőlegesnek kell lennie a munkadarabra, a lemezvastagságnak illeszkednie kell a csapmérethez (túl vékony átég), és speciális csaphegesztő berendezésre van szükség. A minőségellenőrzéshez általában elegendő a hajlítópróba: A csapot meghajlítják — ha a kötés nem törik meg, akkor tart.
A fő terület: Fejes csapok acél- és hídszerkezeteknél (kompozit elemek tartókon), berendezésgyártás, hajógyártás, szigetelések rögzítése, kábelcsatornák, és mindenhol, ahol menetes pontokat kell gyorsan és tömören lemezre vinni.