Nyomásos öntőszerszám-acélok
a legkeményebb bevetésen: folyékony fém nyomás alatt
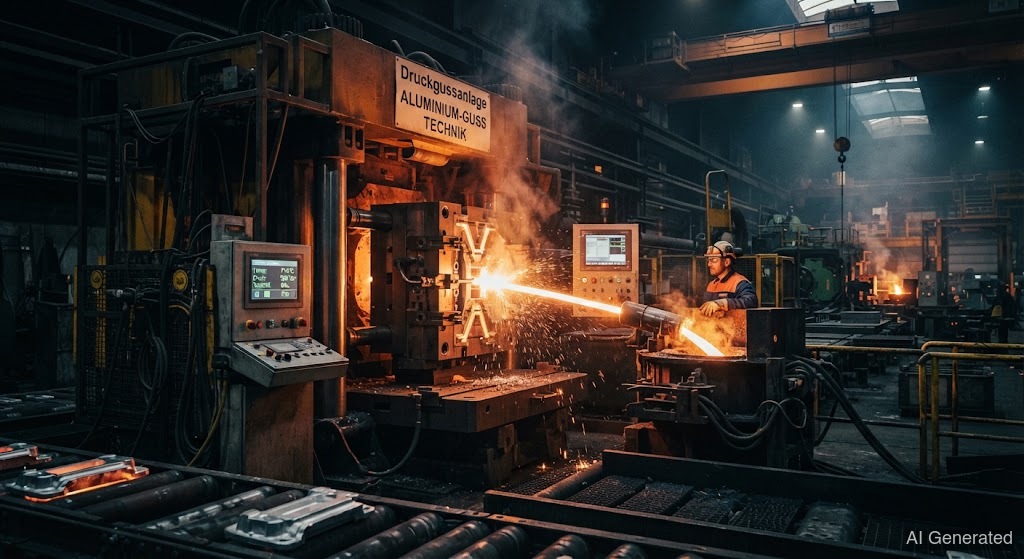 AI generated
A nyomásos öntőformák élik át a legbrutálisabb hősokkot a szerszámgyártásban: 600 °C feletti forró alumínium nagy nyomáson, utána hűtés – ciklusról ciklusra. Ehhez kell maximális melegszilárdsággal. A nél minden részlet számít.
A a legkeményebb igénybevétel a számára. Itt folyékony fémet – alumíniumot, cinket vagy magnéziumot – nagy nyomással acélformába sajtolnak, ahol a másodperc töredéke alatt megszilárdul. A forma eközben olyan terhelés alatt áll, amit más szerszám nem ismer: forró fém, nagy nyomás, gyors lehűlés – és ez ezerszer egymás után.
Ennek az állandó hősokknak az eredménye a : finom hálós repedések a forma felületén, amelyek azért alakulnak ki, mert a felület a ciklusok ritmusában folyamatosan tágul és összehúzódik. Egyszer csak az anyag megreped. Ezért a nyomásos öntőformának van szüksége, nagy , jó melegszívóssággal és ezzel a váltakozó terheléssel szembeni ellenállással.
A standard anyagok a (X37CrMoV5-1) és a (X40CrMoV5-1). Mindkettő CrMoV-melegalakító szerszámacél, amelyek 600 °C-on is szilárdak maradnak. A legnagyobb igényekhez – nagy alumíniumformák extrém melegrepedés-terheléssel – ott a (X38CrMoV5-3) még nagyobb melegszilárdsággal. A ráadásul sokoldalú: használják is – de ott teljesen más követelmények vannak a hozaganyaggal szemben.
Fontos a két eljárás megkülönböztetése: a alacsony olvadáspontú ötvözeteket önt, mint a cink (kb. 400–450 °C), a viszont alumíniumot és magnéziumot kb. 650 °C-on. Az alumíniumforma a hidegkamrás eljárásban termikusan a legbrutálisabb eset – pontosan ott keletkezik a legtöbb melegrepedés.
A nél egy nyomásos öntőformánál mindig ugyanarról van szó: a melegszilárdság megőrzése. A javítási helynek újra olyan melegszilárddá kell válnia, mint az , különben a következő ciklusnál újra megreped. Ezért: melegen hegeszteni, szövetszerkezet-azonos hozaganyaggal, azonnal elengedni.