Nemesített acélok
16MnCr5 és társai: puha mag, kemény külső
 AI generated
A cementáló acélok alacsony széntartalmúak, és csak a formázás után cementálják és edzik őket. Így szívós mag és felület jön létre – ideális fogaskerekekhez és tengelyekhez. az állapot számít: puha állapotban jól hegeszthető, edzett állapotban kockázatos.
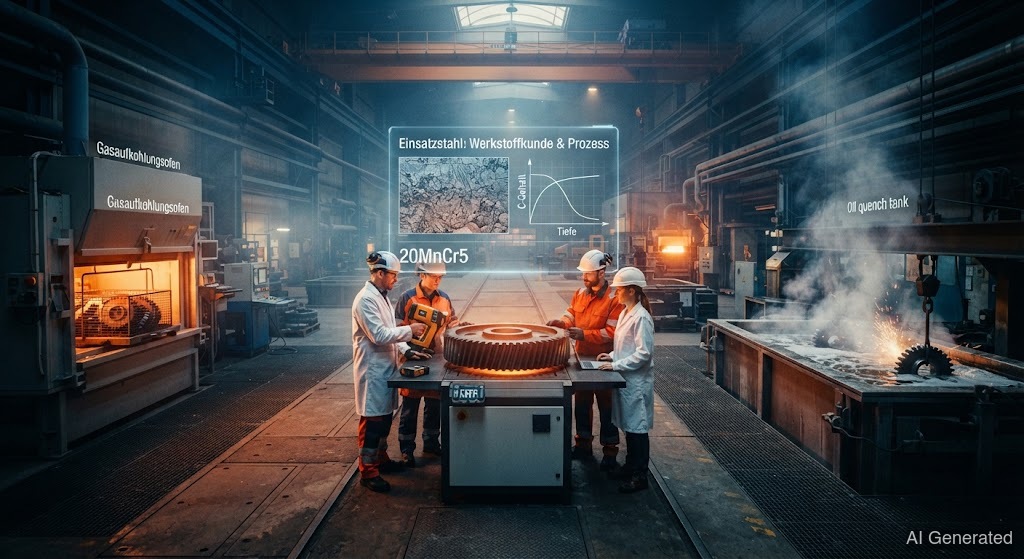
Az edzhető acélok egy klasszikus problémát oldanak meg: egy fogaskerék kívül legyen kemény és , belül viszont szívós, hogy ütés hatására ne törjön el. A trükk neve . Az acél kevés indul (0,1–0,25 %) – puha és szívós. A formázás után a felületet leadó kemencében „cementálják”: a a felületi rétegbe diffundál. Ezután – a szénben gazdag felület üvegkemény lesz, a szénben szegény mag szívós marad.
A tipikus képviselők: , és . A és a mangán javítja az , a pedig a . Az eredményt a alapján mérik – ez az a mélység, ameddig a kemény réteg tart. Az egész eljárást hívják, a megkeményedett felület pedig jön létre.
Számodra, mint hegesztőnek, az a döntő, hogy milyen állapotban van az acél. Puha, kezeletlen állapotban a majdnem olyan egyszerűen hegeszthető, mint egy szerkezeti acél – az alacsony széntartalom jól hegeszthetővé teszi. Egészen más a helyzet, ha az alkatrész már cementálva és edzve van: A kemény felületi réteg a magas széntartalmával rideg képez és megreped. A hegesztési varrat ráadásul helyrehozhatatlanul tönkreteszi a cementált réteget.
Ezért a szabály: A cementált és edzett alkatrészeket lehetőleg ne hegeszd. Ha mégis muszáj, csak , megfelelő töltőanyaggal és annak tudatában, hogy a varratnál az edzett réteg elvész. után az alkatrészt újra kell és edzeni, ha vissza akarja kapni a .