Öntöttvas anyagok
Szürkeöntvény (GJL), gömbgrafitos öntöttvas (GJS) és a javítóhegesztés kihívásai
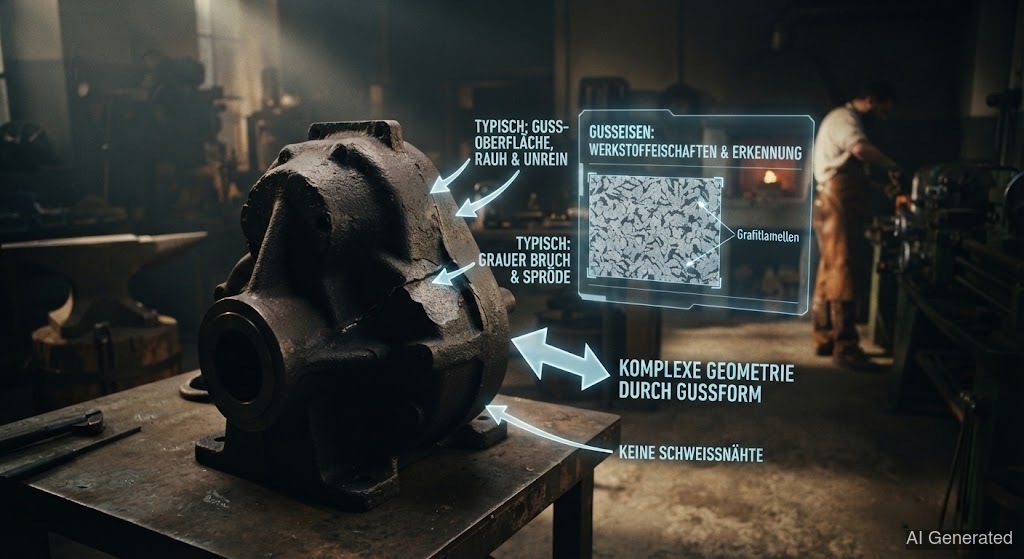 AI generated
Az öntöttvas több mint 2% t tartalmaz, amely a megszilárduláskor grafitként válik ki. A grafit alakja – lemezes, gömbös vagy kompakt – meghatározza a tulajdonságokat: a szürkeöntvény rideg, de nyomószilárd és rezgéscsillapító, a gömbgrafitos öntöttvas szívós és alakítható. A javítóhegesztés a felkeményedési és repedési hajlam miatt különös gondosságot igényel.
Az öntöttvas nem egyetlen anyag, hanem egy egész család – és a különbség a formájában rejlik. Az acéllal ellentétben itt a széntartalom 2% felett van, és a felesleges a megszilárduláskor ként válik ki. Az, hogy a grafit lemezes, gömbös vagy féregszerű alakban nő, minden mást meghatároz.
A szürkeöntvénynél (GJL) a finom erekként nő. A lemezek úgy hatnak, mint számtalan apró bevágás – rideggé és gyakorlatilag alakíthatatlanná teszik az anyagot. Cserébe rezgéscsillapító, jól önthető és kiváló nyomószilárdságú. Szürkeöntvényt találsz gépágyakban, házakban, fék tárcsákban és régi motorokban. A gömbgrafitos öntöttvasnál (GJS) viszont a grafitot tá kényszerítik: Közvetlenül az öntés előtt a olvadékhoz egy kis magnéziumot adnak, ami megakadályozza, hogy a rideg lemezekké nőjön. A gömbök nem bevágások – az anyag szívós, és alakítható lesz, szinte acélszerű. A gömbgrafitos öntöttvas hajtókarokat, tengelycsonkokat és csővezetékeket visel. Ezen kívül létezik a kompaktgrafitos öntöttvas (GJV) féregszerű tal kompromisszumként, és a fehér, , ahol a egyáltalán nem grafitként, hanem kemény vas-karbidként van jelen.
Miért olyan kényes itt a ? Két ok miatt. Először is: Ahol a felolvasztja az öntvényt, és a tömeg utána gyorsan lehűl, a pontosan az jön létre, amit az öntő el akart kerülni – kemény, rideg és ledeburit. A üvegkemény lesz, és a legkisebb re megreped. Másodszor: Az öntöttvas porózus, és gyakran tele van olajjal, zsírral és rozsdával – kor ezek a szennyeződések gázként távoznak, és tönkreteszik a varratot.
A javítási stratégia ezért: a hőt szabályozni. Vagy „hidegen” hegesztesz kevés hővel és speciális elektródákkal, amelyek puhák és maradnak, vagy az egész alkatrészt 300–600 °C-ra előmelegíted, melegen hegesztesz, és rendkívül lassan, kemencében hűtöd le. Mindkét esetben igaz: A és a lassú hűtés a minden. Aki egy régi szürkeöntvény-repedést egy normál szerkezeti acél elektródával „csak úgy” összehegeszt, az általában csak hosszabbá teszi a repedést.
⚠️ A 20 fokos csapda: Öntöttvasnál már körülbelül 20 °C különbség is elegendő a hűvös rész és a között a zóna között, amelyet éppen hegesztesz, hogy t idézz elő. A meleg rész hűléskor összehúzódik, és húzza a hideg maradékot – és a rideg öntöttvas nem tudja ezt a feszültséget levezetni. Ezért: a hőmérséklet-különbséget kicsiben kell tartani, akár hidegen, akár melegen hegesztesz.
🧊 A hideghegesztés türelmet igényel: Ha vasöntvényt hideg állapotban hegesztesz, akkor szánj rá időt. Csak rövid, szakaszos varratokat készíts, és hagyd az alkatrészt közben mindig re hűlni, mielőtt a következő varratot elkészíted. Aki siet, és varratot varrat után rak, az felhajtja a hőmérsékletet – és pontosan akkor csap le a 20 fokos csapda.