Felületi edzés
, , indukciós edzés — kemény héj, szívós mag
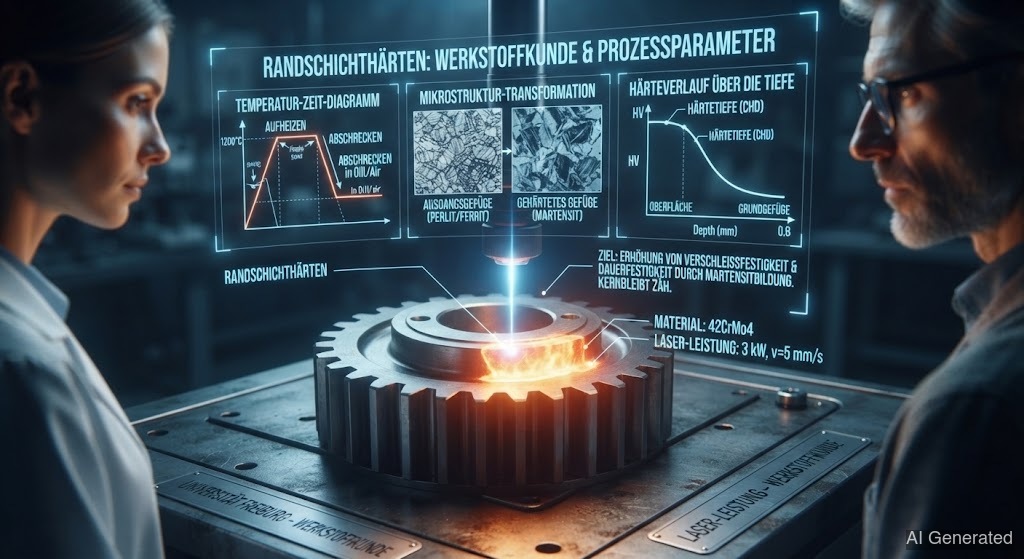 AI generated
Néha csak a felületet akarod keményre — a magnak szívósnak kell maradnia. Pont ezt teszik a rétegedzési eljárások: , és indukciós edzés. A fogaskerekek, tengelyek és csapágyak így kemények a felületen és szívósak belül. Aki ismeri őket, az az eseti edzésű acélokat is érti.
Egy fogaskerék kívül legyen kemény (kopás ellen), belül viszont szívós (hogy ne törjön el). A teljes átedzés átmenetileg rideggé tenné. A megoldás a : csak a külső réteget edzik, a mag puha és szívós marad.
( + ) a klasszikus eljárás alacsony széntartalmú acélokhoz, mint a . A folyamat:
1. : Az alkatrész órákig 900–950 °C-on széntartalmú atmoszférában van. A a felületi rétegbe diffundál, amíg ott 0,7–1,0 % C nem lesz — a mag megtartja a 0,15 %-át.
2. : A lehűtés a cementált felületi réteget kemény alakítja, míg az alacsony széntartalmú mag puha marad.
Az eredmény a tökéletes kombináció: kemény felület, szívós mag. A (Eht) megmutatja, milyen mélyre terjed a kemény réteg — jellemzően 0,3–2 mm.
dolgozik helyett. 500–570 °C-on nitrogén diffundál a felületbe, és rendkívül kemény nitrideket képez. A nagy előnye: nincs lehűtés, így szinte nincs vetemedés. A nitridált rétegek nagyon kemények és , de vékonyak (0,1–0,8 mm).
csak a felületi zónát melegíti fel villámgyorsan indukciós mezővel, majd azonnal lehűti. Ideális nagy alkatrészekhez, mint a főtengelyek és fogaslécek: szelektív, gyors és meghatározott edzési mélységgel.
Mindhárom eljárásnak köze van a :
• Az eseti edzéshez való acélok az előtt jól hegeszthetők (puhák, alacsony széntartalmúak). Az után a felület túl kemény és túl repedésre hajlamos a — a hegesztési varratok a puha magállapotba tartoznak, a előtt.
• A nitridált felületek nem hegeszthetők tovább anélkül, hogy a kemény réteget ne roncsolnánk.
• Ha egy eseti edzett vagy nitridált alkatrészt hegesztesz, a pontosan azt a kemény felületi réteget roncsolod, amelyre az alkatrésznek szüksége van.