A hegesztési varrat övezetei
, és — három zóna, három szerkezet
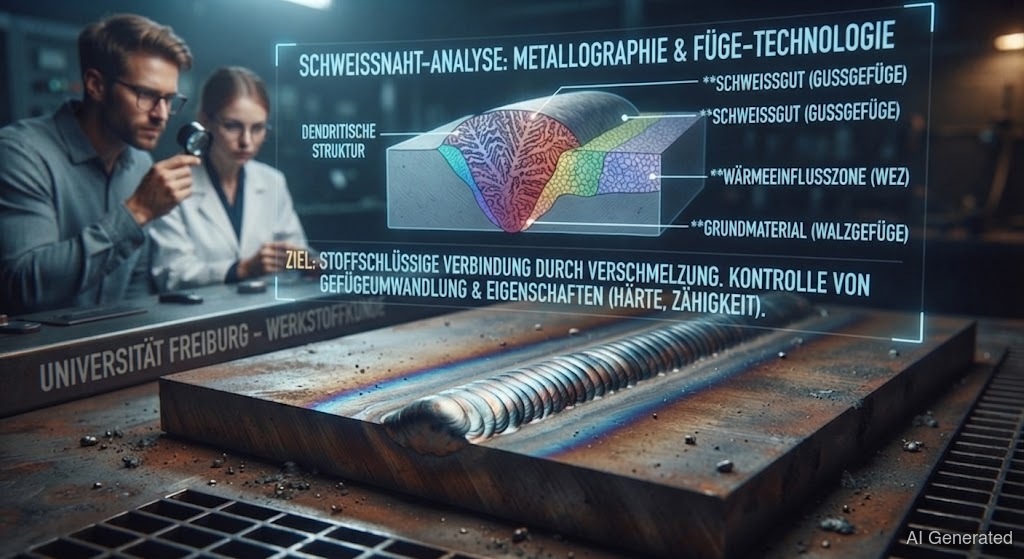 AI generated
Egy hegesztési varrat soha nem homogén. Három zónából áll: a felolvasztott , a felhevített () és az érintetlen . A szinte mindig a gyenge pont — itt durvul a szemcse, itt képződik , itt repednek a varratok. Aki ismeri a zónákat, a megfelelő helyen vizsgál.
Ha ránézel egy varratra, fémet látsz. A valóságban három különböző zóna van, mindegyiknek megvan a maga szerkezete és gyengesége. Csak az érti meg, hol hibázik igazán egy varrat, aki megkülönbözteti őket.
1. zóna: a . Ez az és a felolvasztott tartománya. Tipikus öntészeti szerkezete van — durva, a közepe felé nőtt a közepén. A tulajdonságait a hozzáadott anyagon keresztül szabályozod (lásd hegesztőhuzal-kalkulátor).
2. zóna: a (). Ez az közvetlenül a varrat mellett, amely nem olvadt meg, de erősen felhevült — a varrattól való távolságtól függően 500 °C és 1100 °C feletti hőmérséklet között. A -ben történik a valódi dráma:
• Durvaszemcsés zóna (közel az olvadékvonalhoz, 1100 °C felett): A szemcse jelentősen megnőtt. A durva szemcse keményebb, törékenyebb és repedésre hajlamosabb — itt keletkezik leggyakrabban gyors lehűléskor.
• Finomszemcsés zóna (körülbelül 900 °C): Az acél újraátalakult és finomszemcsésen újrakristályosodott — gyakran a legjobb, legszívósabb zóna.
• Megszigetelő/lágyulási zóna (723 °C alatt): Edzett acéloknál itt a megeresztés hatására az acél puhább lesz, mint a többi rész.
3. zóna: az érintetlen . Megtartja eredeti tulajdonságait.
A szinte mindig a kötés gyenge pontja — nem maga a varrat. Három veszély leselkedik ott:
1. által. A magas széntartalmú és nagy szilárdságú acélok az üvegszerűen kemény et képeznek a durvaszemcsés zónában → . Ellenszer: és ellenőrzött hűtés.
2. Szemcsedurvulás. Minél több hő, annál durvább a szemcse, annál törékenyebb. Ellenszer: a hőbevitel korlátozása, ne maradj szükségtelenül sokáig egy helyen.
3. Lágyulás. Hidegen alakított vagy edzett anyagoknál a szilárdság csökken a -ben. Ezt csak az anyagválasztással vagy utókezeléssel lehet megoldani.
Ezért a mindig keresztben végzik mindhárom zónán — , , . A maximális keménység a -ben központi átvételi kritérium, nem a varrat közepének .