Zona-Zona Jalur Las
, , dan — tiga zona, tiga struktur
 AI generated
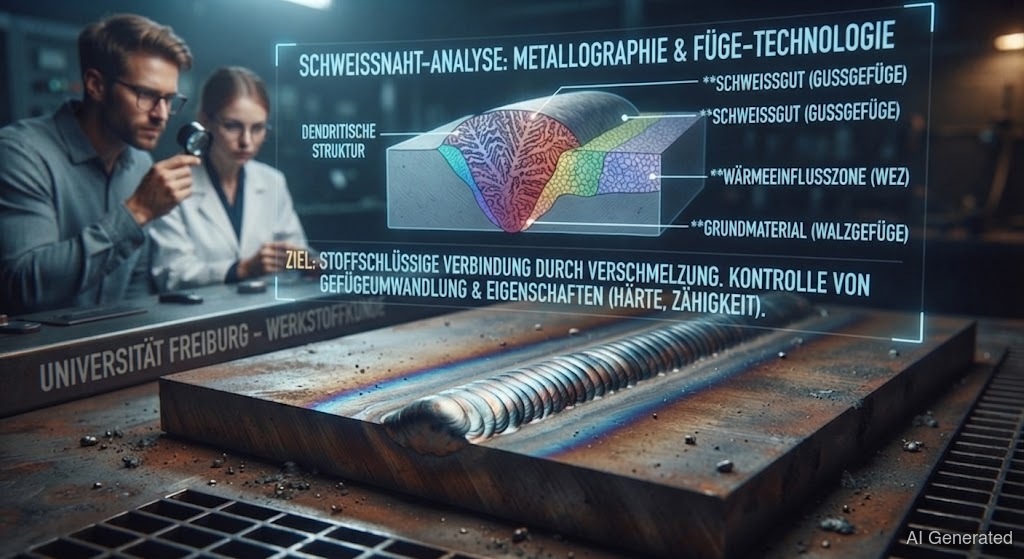
Jalur las tidak pernah homogen. Ada tiga zona: yang meleleh, () yang dipanaskan, dan yang tidak tersentuh. hampir selalu jadi titik lemah — di sini butirannya membesar, di sini terbentuk, di sini jalur las retak. Yang paham zona-zona ini tahu di mana harus menguji.
Kalau kamu lihat satu jalur las, kamu cuma lihat satu logam. Padahal sebenarnya ada tiga zona berbeda, masing-masing punya struktur dan titik lemahnya sendiri. Hanya yang bisa membedakannya yang paham di mana jalur las benar-benar gagal.
Zona 1: . Ini bagian yang meleleh dari dan . Strukturnya khas cor — kasar yang tumbuh ke arah tengah dengan di tengah. Sifatnya kamu kendalikan lewat logam pengisi (lihat kalkulator logam pengisi las).
Zona 2: (). Ini tepat di samping jalur las, yang tidak meleleh tapi dipanaskan kuat — tergantung jarak ke jalur las, antara 500 °C sampai lebih dari 1100 °C. Di inilah drama sebenarnya terjadi:
• Zona butir kasar (dekat garis lebur, di atas 1100 °C): Butirannya tumbuh besar. Butir kasar lebih keras, lebih getas, dan lebih mudah retak — di sini paling sering terbentuk saat pendinginan cepat.
• Zona butir halus (sekitar 900 °C): Baja mengalami transformasi ulang dan terbentuk lagi dengan butir halus — sering jadi zona paling bagus dan paling ulet.
• Zona temper/pelembutan (di bawah 723 °C): Pada baja yang diquench-temper, di sini tempernya terurai dan baja jadi lebih lunak dari bagian lain.
Zona 3: yang tidak tersentuh. Sifat aslinya tetap.
hampir selalu jadi titik lemah sambungan — bukan jalur lasnya sendiri. Ada tiga bahaya di sana:
1. akibat . Baja karbon tinggi dan baja kekuatan tinggi membentuk sekeras kaca di zona butir kasar → . Penangkalnya: dan pendinginan terkontrol.
2. Pertumbuhan butir. Makin banyak panas, makin kasar butirnya, makin getas. Penangkalnya: batasi masukan panas, jangan berlama-lama di satu titik.
3. Pelembutan. Pada material yang dikeraskan kerja atau diquench-temper, kekuatannya turun di . Ini cuma bisa diatasi lewat pemilihan material atau perlakuan lanjutan.
Karena itu selalu diletakkan melintang ketiga zona — , , . Nilai kekerasan maksimum di adalah kriteria penerimaan utama, bukan di tengah jalur las.