Acciai per lavorazioni a freddo
Taglio, punzonatura, deformazione a temperatura ambiente
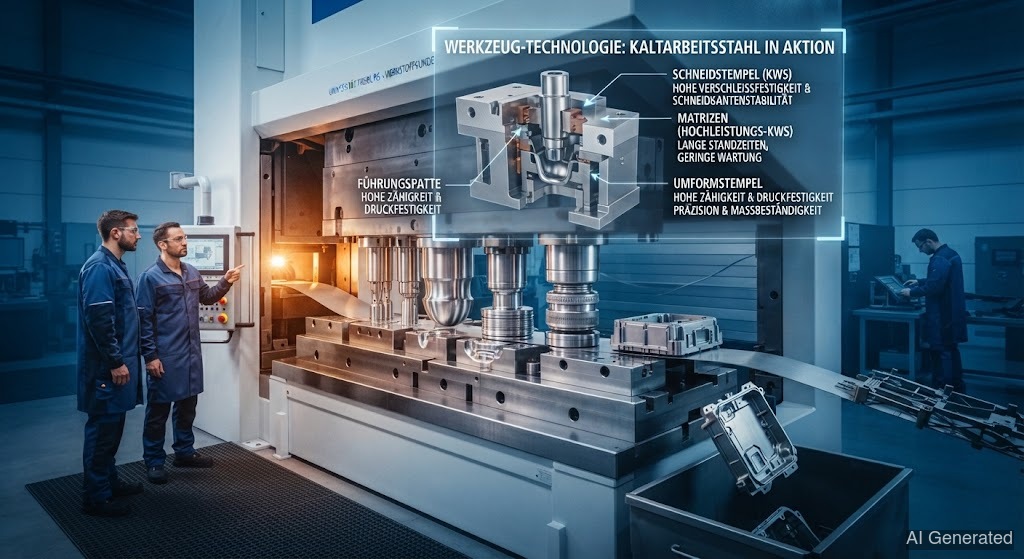 AI generated
Gli acciai da lavorazione a freddo operano a temperatura ambiente e devono essere soprattutto duri e . Formano lamiere, tagliano filettature e punzonano contorni. Nella sono estremamente soggetti a cricche a causa dell'alto contenuto di carbonio – , supporto in e martellatura sono obbligatori.
L' è l' per la formatura a freddo: taglio, punzonatura, stampaggio, deformazione, trafilatura – tutto a temperatura ambiente. Il pezzo è freddo, quindi il tagliente non deve essere resistente al calore. Deve invece essere durissimo e , perché taglia lamiera e barre come burro.
Proprio questo alto contenuto di carbonio rende l' un problema durante la . Più c'è, più l'acciaio si può temprare – ma più diventa fragile e soggetto a cricche nella . Durante la , la ZTA viene praticamente "temperata al volo" e si raffredda rapidamente a causa della massa fredda dell'utensile – rimane dura come vetro che si crepa al minimo .
I rappresentanti principali: (X153CrMoV12, il tuttofare con 12% di per utensili da taglio e punzonatura), (X210Cr12, il classico per l'usura), (il più tenace per piastre di taglio) e (l'economico per taglienti semplici). Inoltre c'è il (60WCrV7) per utensili a percussione che richiedono più che .
Nella vale tutta la disciplina dell': mai saldare a freddo, (200–300 °C in base al contenuto di C), usare materiale d'apporto compatibile con la struttura e il cordone. Con l' aiuta anche il : isola la dispersione del calore e mantiene la ZTA calda più a lungo prima che si raffreddi.
L'errore classico: qualcuno salda "al volo" una cricca in un utensile di punzonatura con un normale elettrodo per acciaio da costruzione. Il cordone tiene visivamente – ma la ZTA accanto è durissima e si crepa al prossimo colpo. Perciò: va riparato solo con il sistema giusto, oppure considera onestamente la sostituzione.