Le zone della saldatura
, e — tre zone, tre strutture
 AI generated
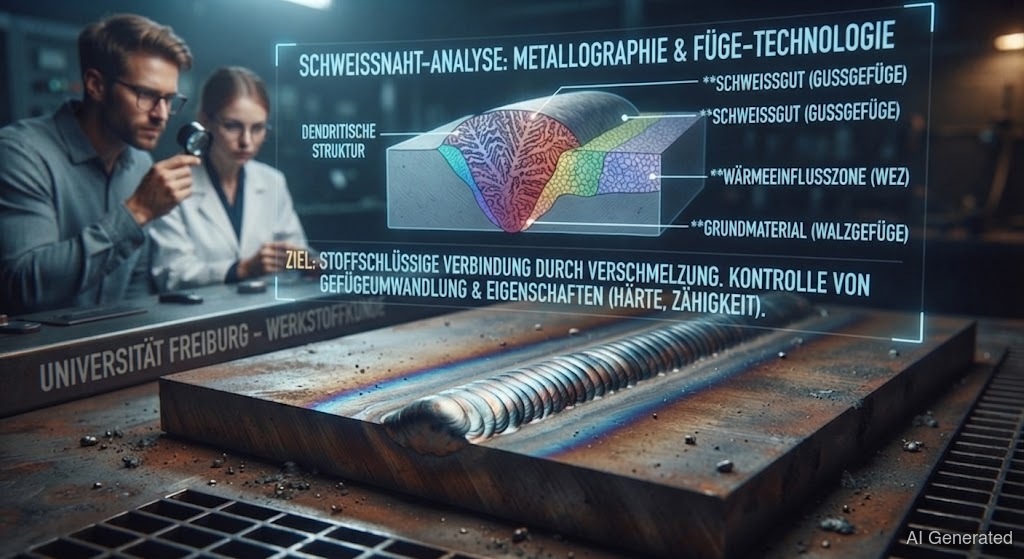
Un cordone di saldatura non è mai omogeneo. È composto da tre zone: il fuso, la () riscaldata e il non alterato. La è quasi sempre il punto debole — qui il grano si ingrossa, qui si forma , qui si creano le cricche. Chi conosce le zone, controlla nel punto giusto.
Quando guardi una saldatura, vedi un metallo. In realtà sono tre zone diverse, ognuna con la propria struttura e la propria debolezza. Solo chi le distingue capisce dove una saldatura cede davvero.
Zona 1: il . È l'area fusa composta da e . Ha una tipica struttura di fusione: grossolani cresciuti verso il centro con al centro. Le sue proprietà le controlli con l'apporto (vedi calcolatore del materiale d'apporto).
Zona 2: la (). È il metallo base direttamente accanto alla saldatura, che non si è fuso ma è stato fortemente riscaldato — a seconda della distanza dalla saldatura tra 500 °C e oltre 1100 °C. Nella avviene il vero dramma:
• Zona a grano grosso (vicino alla linea di fusione, oltre 1100 °C): Il grano è cresciuto notevolmente. Il grano grosso è più duro, più fragile e più soggetto a cricche — qui si forma più facilmente durante il rapido raffreddamento.
• Zona a grano fine (circa 900 °C): L'acciaio si è trasformato di nuovo e si è riformato a grano fine — spesso la zona migliore, più tenace.
• Zona di rinvenimento/rammollimento (sotto 723 °C): Negli acciai bonificati qui il rinvenimento riduce la durezza e l'acciaio diventa più morbido del resto.
Zona 3: il intatto. Mantiene le sue proprietà originali.
La è quasi sempre il punto debole del giunto — non la saldatura stessa. Tre pericoli si nascondono lì:
1. da martensite. Gli acciai ad alto tenore di carbonio e ad alta resistenza formano martensite vetrosa nella zona a grano grosso → . Rimedio: e raffreddamento controllato.
2. Ingrossamento del grano. Più calore, più grano grosso, più fragilità. Rimedio: limitare l'apporto termico, non rimanere inutilmente a lungo su un punto.
3. Rammollimento. Nei materiali incruditi o bonificati la resistenza nella diminuisce. Si può risolvere solo con la scelta del materiale o con un trattamento successivo.
Per questo la viene sempre eseguita trasversalmente su tutte e tre le zone — metallo depositato, , metallo base. Il valore massimo di durezza nella è un criterio di accettazione centrale, non la durezza del centro della saldatura.