スタッド溶接
ねじスタッドを数秒で — 板と梁に強固な接合点を素早く作る方法
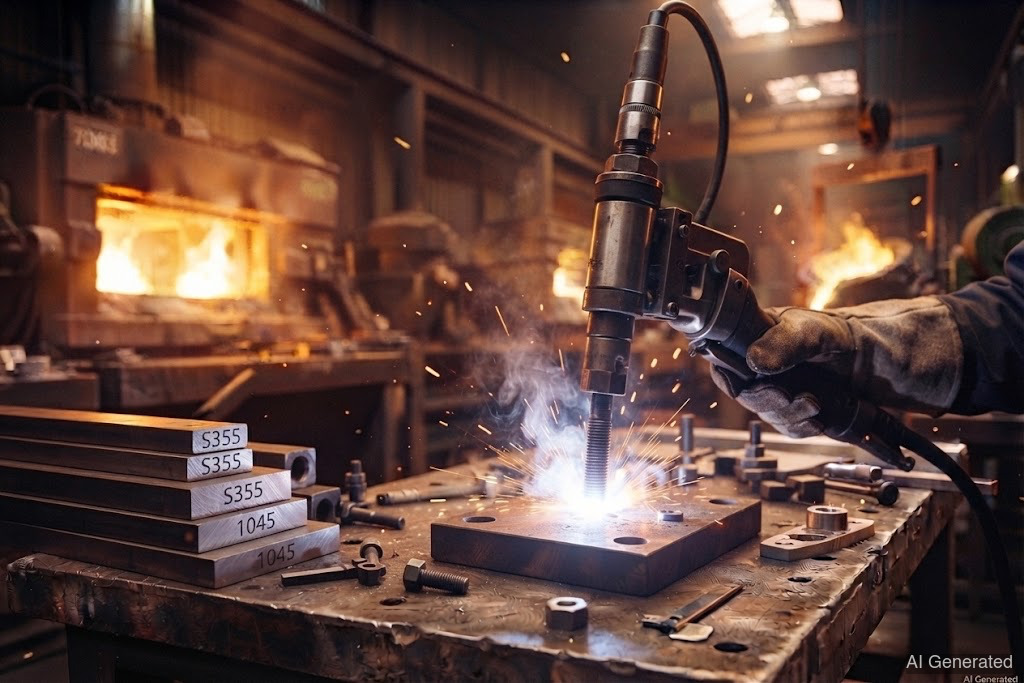 AI generated
スタッド溶接では、スタッドを短いで直接板や梁に溶接する — ほんの一瞬で。穴あけも貫通もなし:スタッドは、ねじ山、固定具、鉄骨工事の頭付きスタッドのための強固で密な接合部になる。
(DIN EN ISO 4063 番号 78)は日常的な問題を解決する:ねじスタッド、ピン、頭付きスタッドを、穴あけもリベットもなしに、板や梁に永久的に付けるにはどうするか?答えは、ほんの一瞬の短く正確なだ。
やり方はこうだ — 2つの点火方式:
• 先端点火: スタッドには小さな先端がある。押し当てると、この先端に大きな短絡電流が流れ、先端は即座に蒸発してを点火する。このときスタッドは少し持ち上げられ(「リフト」)、溶けたあとに溶融池へ押し込まれる。
• パイロット電流によるリフト点火: 弱い補助アークをあらかじめ点火し、次にガンがスタッドを持ち上げ、主電流が流れ、スタッドが溶融池に沈み込む。よりきれいで制御しやすい — 大きなスタッドの標準だ。
大きなスタッドではセラミックリングを使う():スタッドの周りで溶接ビードを成形し、溶融池をまとめ、大気から守り、きれいで均一なビードにする。後は簡単に叩き落とす。
下準備が大事だ: 表面は清浄で、、錆、油、塗料がないこと — でないとが不安定になり、接合部が多孔になる。
利点:
• 超高速: 1本のスタッドが1秒未満で付く — 量産や、スタッドが多い長い梁に最適。
• 穴あけ不要: 板は無傷のまま、接合部は外側から密閉され、裏側からは見えない。
• 片側だけアクセスできればいい: ボルト締めと違い、表側だけで済む。
• 強固で再現性がある: 均一で、機械的に繰り返せる。
欠点:スタッドはワークに対して直角でなければならず、板厚はスタッドサイズに合っている必要があり(薄すぎると焼き抜ける)、専用のスタッド溶接機が要る。品質管理にはたいてい曲げテストで十分だ:スタッドを曲げる — 接合部が割れなければ、持っている。
用途:鉄骨・橋梁工事の頭付きスタッド(梁の上に結合帯)、機器製造、造船、断熱材の固定、ケーブルラック、そしてねじ山のポイントを板に素早く密に付けたいあらゆる場所。