浸炭鋼
16MnCr5など:軟らかい芯、硬い殻
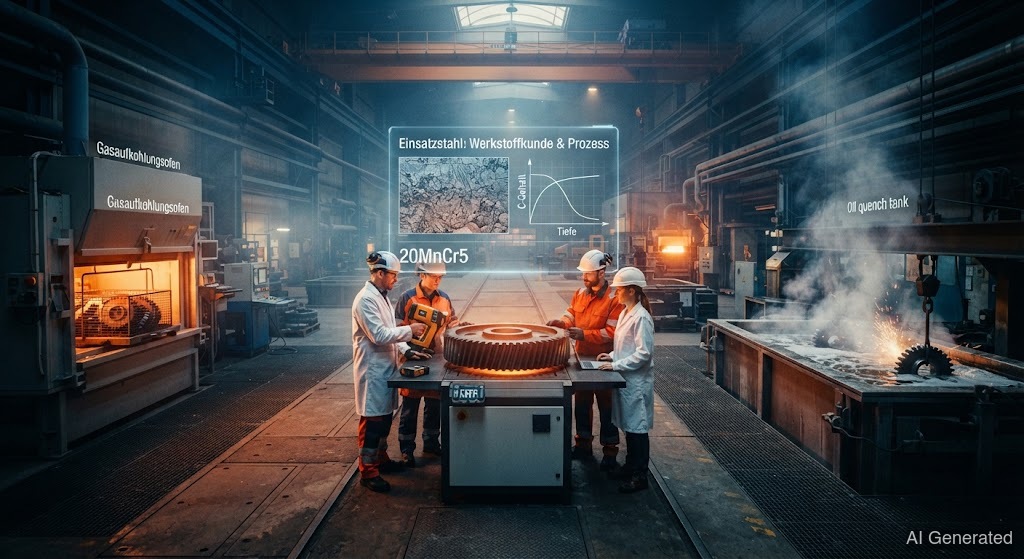 AI generated
浸炭鋼は低炭素量で、成形後に浸炭と焼入れを行う。これにより靭性のある芯との表面が生まれ、歯車やシャフトに最適。では状態が重要:軟らかければ溶接しやすく、硬化していれば危険。
浸炭鋼は古典的な問題を解決する。歯車は外側が硬くでなければならず、内側は靭性があり、衝撃で割れてはいけない。そのトリックはと呼ばれる。鋼は低い量(0.1~0.25 %)から始まる——柔らかくて靭性がある。成形後、表面はを放出する炉で「浸炭」される。が表層に拡散する。その後される——炭素の多い表層はガラスのように硬くなり、炭素の少ない芯は靭性を保つ。
代表的なものは:、、。とマンガンはを向上させ、はさらにを高める。結果は——硬い層が達する深さ——で測定される。このプロセス全体はと呼ばれ、硬化した表面はによって形成される。
溶接工として重要なのは、鋼がどの状態にあるかだ。軟らかい初期状態(未処理)では、は構造用鋼とほぼ同じくらい簡単に溶接できる——低炭素量が溶接性を良くする。しかし、部品がすでに浸炭焼入れされている場合は全く異なる。硬い表層は高い表層炭素量のため、時に脆いを形成し、割れる。溶接ビードはまた、浸炭層を不可逆的に破壊する。
したがってルールは:浸炭焼入れされた部品はできるだけ溶接しない。どうしても必要な場合は、、適切な溶加材、そして溶接部で硬化層が失われることを認識して行う。後、部品がを取り戻す必要があるなら、再度して焼入れしなければならない。