焼入れと調質
オーステナイト化、急冷、 — 熱処理の王道
 AI generated
は鋼をガラスのように硬くするが、脆くもする — だからの後には必ずが続く。両方合わせてと呼び、強度との完璧な組み合わせを生む。流れを理解すれば、時にが硬化する理由と、その防ぎ方もわかる。
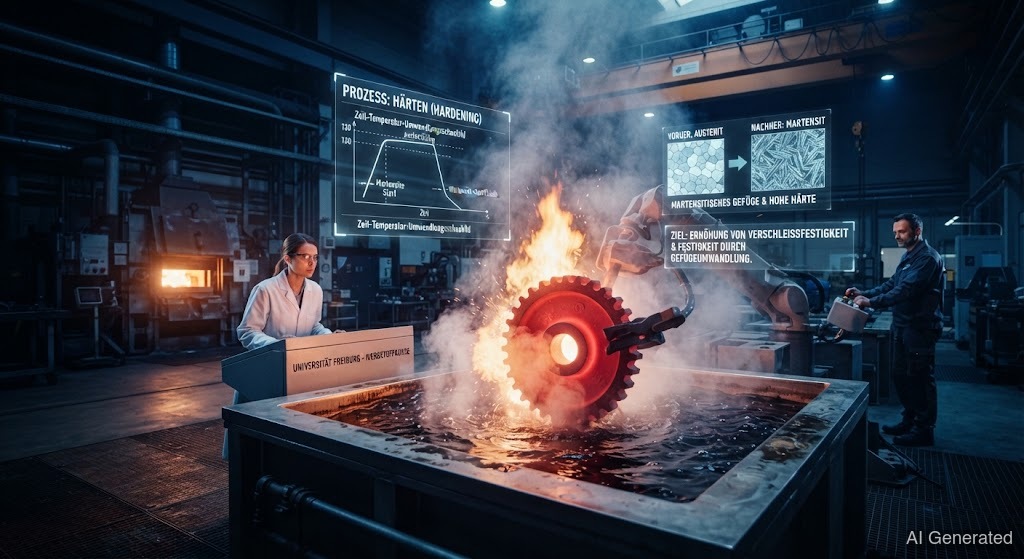
は、鋼に対してできる最も狙いを定めた操作だ。流れはいつも同じで、一度理解すれば、時の硬化も説明できる。
ステップ1:。 鋼を変態温度以上(C量によって780~910 °C)に加熱し、組織全体がになるまで保持する。は今、格子中に均一に固溶している。
ステップ2:。 水、油、空気で、がとして析出する時間がないほど速く冷却する。代わりに格子が強制的に組み替わり、を閉じ込める。こうしてが生まれる — ガラスのように硬いが、脆く、内部応力だらけだ。
ステップ3:。 ここが初心者がよく忘れる最重要ステップだ。をもう一度150~650 °Cに加熱する。すると歪んだ格子が制御されながら緩む。は少し下がるが、は大幅に上がる。この焼入れ+焼戻しの状態になって初めて使える。
生地の鋼を焼戻すときは、色で温度を読む — 焼戻し色が、どこまで進んだかを教えてくれる:
研磨した鋼が熱くなるほど酸化皮膜が厚くなり、干渉色は黄から青、灰色へと移る。工具職人はこれで焼戻し温度を読む——スケールの上ではなく、清浄な研磨面で。
この一連のパッケージ — + — をと呼ぶ。調質鋼(など)はこれで、軸や歯車、高負荷部品に必要な高強度と良好なの組み合わせをちょうど実現する。結果は、焼戻しからなる微細なだ。
溶接工であるお前にとって、この3段階は二重に重要だ:
1. は不本意なだ。 がビード横のをオーステナイト化し、冷たい板がそれを急冷する。高炭素鋼ではにが生じる — これがの典型的な原因だ。
2. は調質状態を壊す。 では調質が焼戻されるか、完全に分解される — そこでは鋼は調質母材より軟らかい。だから調質部品は後に再調質されることが多い。
焼入れ性は合金元素次第だ:、、マンガンは変態を遅らせるので、もっと遅い冷却でもになる。はまさにこの効果をまとめたものだ。