表面焼入れ
、、高周波焼入れ — 硬い殻、粘り強い芯
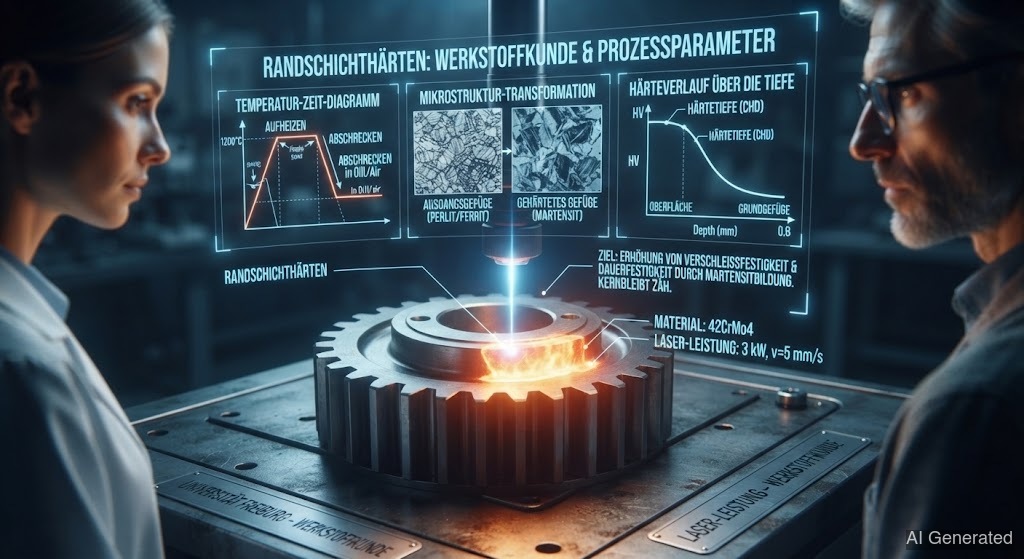 AI generated
表面だけ硬くしたい、芯は粘り強く保ちたい——そんなときに使うのが表面焼入れだ:、、高周波焼入れ。歯車やシャフト、軸受はこれで表面が硬く、内部が粘り強くなる。これを知っていれば浸炭鋼も理解できる。
歯車は外側が硬く(摩耗に強く)、内側は粘り強く(割れないように)なければならない。全体焼入れすると、全体がもろくなってしまう。その解決策がだ。外側の層だけを硬化させ、芯は軟らかく粘り強いままにする。
( + )は、のような低炭素鋼に使う古典的な方法だ。流れはこうだ:
1. : 部品を900~950 °Cの炭素を供給する雰囲気中に何時間も置く。が表層に拡散し、そこに0.7~1.0 % Cが入る — 芯は0.15 %のまま。
2. : 急冷すると浸炭した表層が硬いになり、炭素の少ない芯は軟らかいまま残る。
結果は完璧な組み合わせだ:硬い表面、粘り強い芯。(Eht)は、硬い層がどこまで届くかを示す — 通常0.3~2 mmだ。
はではなくを使う。500~570 °Cで窒素が表面に拡散し、極めて硬い窒化物を形成する。大きな利点は、急冷がないので歪みがほとんどないことだ。窒化層は非常に硬くもあるが、薄い(0.1~0.8 mm)。
は誘導磁場で表層だけを瞬時に加熱し、すぐに急冷する。これはクランクシャフトやラックのような大きな部品に最適だ:選択的で速く、硬化深さも規定できる。
この3つの方法はすべてと直接関係がある:
• 浸炭鋼は前なら溶接しやすい(軟らかく、低炭素)。後は表面が硬すぎて割れやすく、には向かない — 溶接ビードは軟らかい芯の状態、つまり前にあてるものだ。
• 窒化した表面は、硬い層を壊さずに溶接することはもうできない。
• 浸炭焼入れや窒化をした部品を溶接すると、で部品に必要な硬い表層をまさに破壊してしまう。