溶接ビードのゾーン
、、——三つのゾーン、三つの組織
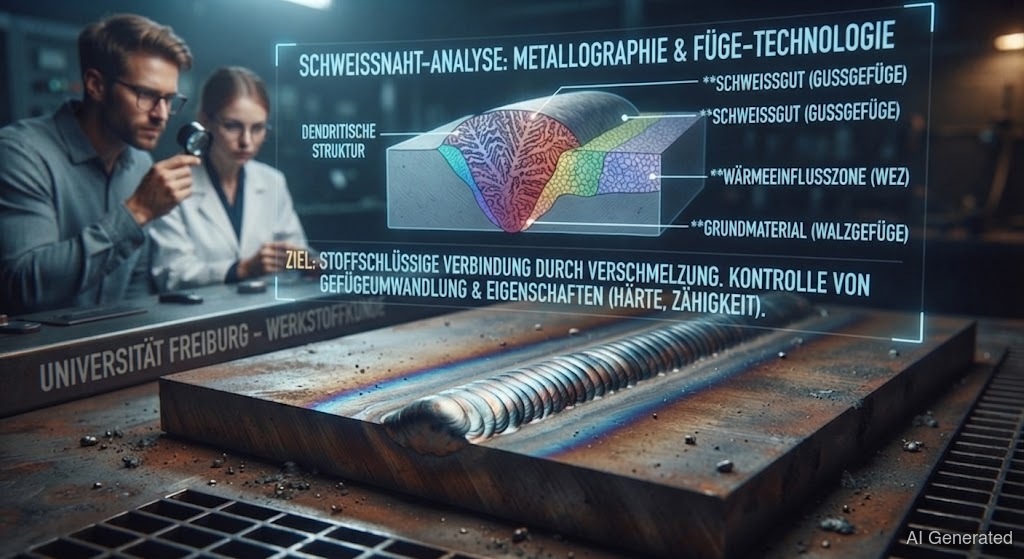 AI generated
溶接ビードは決して均一じゃない。三つのゾーンから成る:溶けた、加熱された()、そして手つかずのだ。はほぼ常に弱点——ここで粒が粗大化し、ここでができ、ここでビードが割れる。ゾーンを知っていれば、正しい場所で検査できる。
ビードを眺めると、金属が一つに見える。でも実際は三つの異なるゾーンがあって、それぞれに組織と弱点がある。これを分けて考えられる奴だけが、ビードが本当にどこで壊れるか分かるんだ。
ゾーン1:。 ここはとが溶けて混ざった部分だ。典型的な鋳造組織——中央に向かって成長した粗いで、中心にはがある。性質は溶加材でコントロールする(溶接材料計算機を見ろ)。
ゾーン2:()。 ビードのすぐ隣ので、溶けてはいないが強く加熱された部分だ——ビードからの距離によって500 °Cから1100 °C以上まで幅がある。で本当のドラマが起きる:
• 粗粒域(溶融線に近く、1100 °C以上):結晶粒が大きく成長している。粗い粒は硬く、脆く、割れやすい——急冷するとここで最もができやすい。
• 細粒域(900 °C付近):鋼が再変態して細粒に再生成された部分——多くの場合、最も良い、靭性のあるゾーンだ。
• 焼戻し/軟化域(723 °C以下):調質鋼ではここで焼戻しが進み、鋼が他より軟らかくなる。
ゾーン3:手つかずの。 元の性質をそのまま保っている。
はほぼ常に継手の弱点だ——ビードそのものじゃない。そこには三つの危険が潜む:
1. による。 高炭素鋼や高張力鋼は粗粒域でガラス並みに硬いを作る→。対策:と制御冷却。
2. 結晶粒の粗大化。 熱が多ければ多いほど粒は粗くなり、脆くなる。対策:入熱を抑え、不必要に同じ場所に長く留まらない。
3. 軟化。 加工硬化材や調質材ではの強度が落ちる。これは材料選定か後処理でしか解決できない。
だからは常に三つのゾーンすべてを横切って行う——、、だ。の最大硬さ値が重要な合格判定基準で、ビード中央のじゃない。