스터드 용접
몇 초 만에 나사산 볼트 — 판재와 보에 견고한 고정점을 만드는 빠른 방법
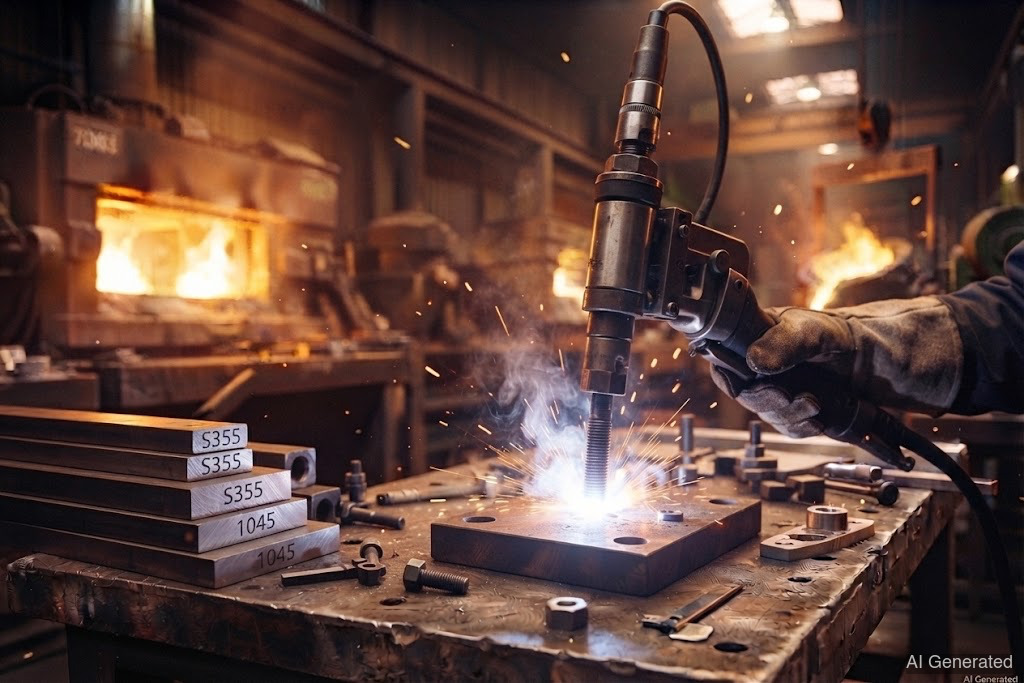 AI generated
스터드 용접에서는 볼트를 짧은 로 판재나 보에 직접 용접한다 — 순간적으로. 구멍 뚫기도, 관통도 필요 없다: 볼트는 철골 구조에서 나사산, 고정구 및 헤드 볼트를 위한 견고하고 밀폐된 접합부가 된다.
(DIN EN ISO 4063 번호 78)은 일상적인 문제를 해결한다: 나사산 볼트, 핀 또는 헤드 볼트를 판재나 보에 구멍을 뚫거나 리벳 없이 영구적으로 어떻게 붙일까? 답은: 아주 짧고 정밀한 를 순간적으로 사용하는 것이다.
진행 방식 — 두 가지 점화 방식:
• 팁 점화: 볼트 끝에 작은 팁이 있다. 접촉 시 높은 단락 전류가 이 팁을 통해 흐르고, 팁은 즉시 증발하며 를 점화한다. 이때 볼트가 약간 들어 올려지고(리프트), 용융 후 용융풀에 눌러진다.
• 파일럿 전류를 이용한 리프트 점화: 약한 보조 아크가 먼저 점화되고, 그다음 건이 볼트를 들어 올리면 주 전류가 흐르고 볼트가 용융풀에 잠긴다. 더 깨끗하고 제어가 용이 — 큰 볼트의 표준 방식이다.
큰 볼트에는 세라믹 링이 사용된다(): 볼트 주위에 용접비드를 형성하고, 용융풀을 유지하며, 대기로부터 보호하고, 깨끗하고 균일한 비드를 만든다. 후에는 간단히 두드려 떼어낸다.
준비가 중요하다: 표면은 깨끗해야 하며 , 녹, 기름, 페인트가 없어야 한다 — 그렇지 않으면 가 불안정해지고 접합부에 기공이 생긴다.
장점:
• 매우 빠름: 볼트 하나가 1초 이내에 고정된다 — 양산 및 볼트가 많은 긴 보에 이상적이다.
• 구멍 뚫기 불필요: 판재가 손상되지 않고, 접합부는 외부에서 밀폐되며 뒷면에서는 보이지 않는다.
• 한쪽 면만 접근 가능: 볼트 체결과 달리 앞면만 있으면 된다.
• 견고하고 재현 가능: 균일하고 기계적으로 반복 가능하다.
단점: 볼트는 공작물에 수직으로 서 있어야 하고, 판재 두께가 볼트 크기에 맞아야 하며(너무 얇으면 관통), 특수 스터드 용접기가 필요하다. 품질 관리는 대개 굽힘 시험으로 충분하다: 볼트를 구부렸을 때 접합부가 떨어지지 않으면 견디는 것이다.
적용 분야: 철골 및 교량 건설의 헤드 볼트 (보의 전단 연결재), 기기 제조, 조선, 단열 고정, 케이블 트레이, 그리고 판재에 나사산 고정점을 빠르고 밀폐되게 설치해야 하는 모든 곳.