알루미늄 & 알루미늄 합금
자기만의 용접 논리를 가진 경량화: , , 경화
 AI generated
알루미늄은 밀도 2,7 g/cm³로 가장 중요한 경량 재료다. 자연 이 을 막아주지만 할 때는 특별한 요구를 한다. 올바른 합금 계열, 산화막 제거, 맞는 가 핵심이다.
알루미늄은 강의 3분의 1 무게밖에 안 나간다 – 그래서 가볍지만 튼튼해야 하는 모든 것의 재료가 된다: 차량, 항공, 사다리, 용기, 외장. 하지만 알루미늄은 자기만의 규칙으로 용접된다. 강처럼 다루면 무조건 실패한다.
첫 번째 장애물은 표면에 보이지 않게 앉아 있다: . 알루미늄은 공기 중에서 즉시 산화알루미늄으로 반응한다 – 세라믹 같은 껍질인데, 약 2050 °C에서야 녹고 그 아래 알루미늄은 660 °C에서 이미 액체가 된다. 할 때 산화막을 그대로 두면 비드에 단단한 개재물이 생긴다. 그래서 표면을 미리 알루미늄-스테인리스 브러시로 철저히 빗겨내거나 산세해야 한다. 에서는 가 도와준다: 교류의 양의 반파가 을 말 그대로 폭파시켜 버린다.
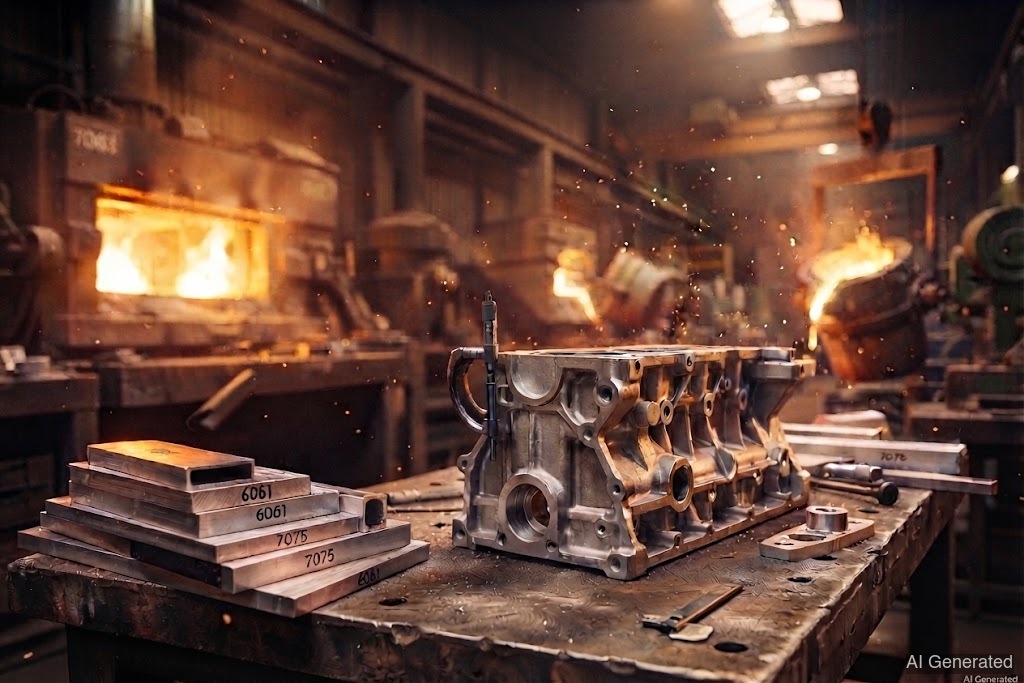
다음은 합금이다. 압연, 인발, 단조되는 과 형상 주조용 으로 나뉜다. 주요 전신 계열: AlMg (5xxx)는 이 가장 좋은 올라운더, AlMgSi (6xxx)는 고전적인 구조 재료, AlCu (2xxx)와 AlZnMgCu (7xxx)는 고강도 항공 합금이다. 핵심은 그 합금이 석출 경화가 가능한지다. 6xxx와 7xxx 합금은 로 강해진다 – 하면 이 강도가 에서 부분적으로 사라지고, 그 부위 재료는 무르게 된다. 는 바로 이 인공 시효된, 완전히 경화된 상태를 말한다.
할 때 고전적인 실수 세 가지가 도사린다. 첫째 : 알루미늄은 응고할 때 수축이 심하고, 특정 합금 – 특히 6xxx와 7xxx – 은 비드 중앙에서 이 있다. 대책은 규소가 많은 올바른 다. 둘째 : 액체 알루미늄은 수소를 빨아들이고, 응고할 때 이 생긴다. 원인은 거의 항상 습기나 오염된, 산화된 표면이다. 셋째 : 알루미늄은 강보다 두 배로 팽창해서, 할 때 부재가 확실히 뒤틀린다. 여기에 높은 열전도율까지 더해진다 – 용접 부위를 온도까지 올리는 데 에너지가 많이 든다.
알루미늄은 거의 항상 얇은 판에는 (교류)로, 두꺼운 단면에는 MIG로 용접한다. 로는 순수 아르곤이나 아르곤-헬륨 혼합 가스를 쓴다. MIG 에서는 와이어 송급이 무르기 때문에 가능한 한 짧은 토치 케이블과 맞는 합금의 를 쓴다.