표면 경화
, , 고주파 경화 — 단단한 껍질, 질긴 심부
 AI generated
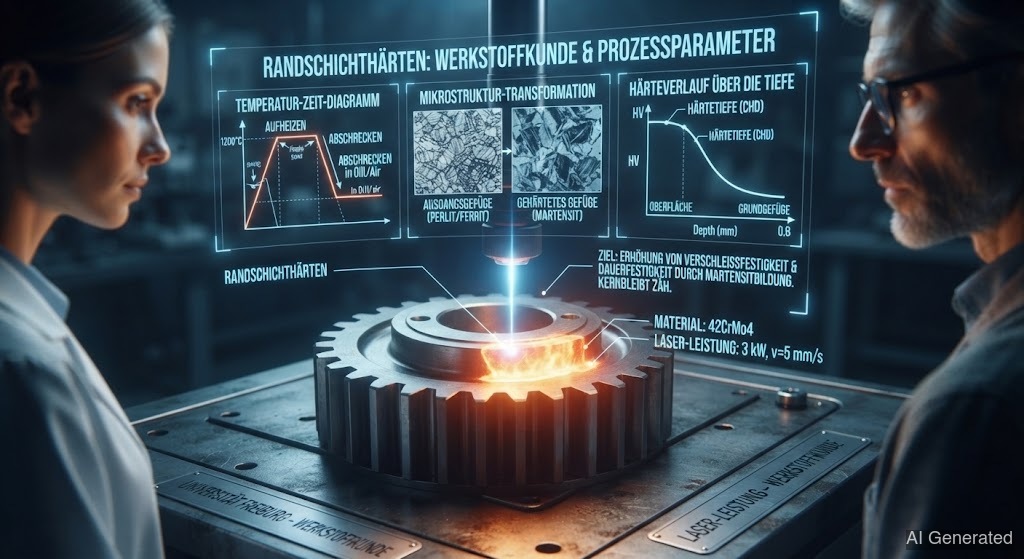
때로는 표면만 단단하게 하고 싶고, 심부는 질기게 유지하고 싶다. 바로 그걸 해주는 게 표면 경화법이다. , , 고주파 경화. 기어, 축, 베어링은 이렇게 표면은 단단하고 내부는 질기게 된다. 이걸 알면 침탄강도 이해하게 된다.
기어는 겉은 단단해야 하고(마모 방지), 속은 질겨야 한다(부러지지 않게). 전체 담금질을 하면 기어 전체가 취성해진다. 해결책은 다. 바깥층만 경화하고, 심부는 연하고 질기게 유지한다.
( + )는 같은 저탄소강에 쓰는 고전적인 방법이다. 순서는 이렇다.
1. : 부품을 900–950 °C에서 몇 시간 동안 탄소를 공급하는 분위기 속에 둔다. 가 표면층으로 확산되어 그곳에 0,7–1,0 % C가 들어간다. 심부는 원래의 0,15 %를 유지한다.
2. : 급랭하면 침탄된 표면층이 단단한 가 되고, 탄소가 적은 심부는 연하게 남는다.
결과는 완벽한 조합이다. 단단한 표면, 질긴 심부. (Eht)는 단단한 층이 얼마나 깊이까지 가는지 알려준다. 보통 0,3~2 mm다.
는 대신 를 쓴다. 500–570 °C에서 질소가 표면으로 확산되어 극도로 단단한 질화물을 만든다. 큰 장점은 급랭이 없어서 변형이 거의 없다는 것이다. 질화층은 매우 단단하고 이 있지만 얇다(0,1–0,8 mm).
는 유도장으로 표면 영역만 순식간에 가열하고 즉시 급랭한다. 크랭크축이나 랙 같은 큰 부품에 이상적이다. 선택적이고 빠르며 경화 깊이도 정할 수 있다.
세 가지 방법 모두 과 직접 관련이 있다.
• 침탄강은 전에는 용접성이 좋다(연하고 탄소가 적음). 후에는 표면이 너무 단단하고 균열에 취약해서 하기 어렵다. 용접비드는 전의 연한 심부 상태에서 넣어야 한다.
• 질화된 표면은 단단한 층을 파괴하지 않고는 더 이상 용접할 수 없다.
• 침탄 경화되거나 질화된 부품에 용접하면 에서 부품에 필요한 단단한 표면층을 정확히 파괴하게 된다.