용접비드의 영역
, , — 세 영역, 세 조직
 AI generated
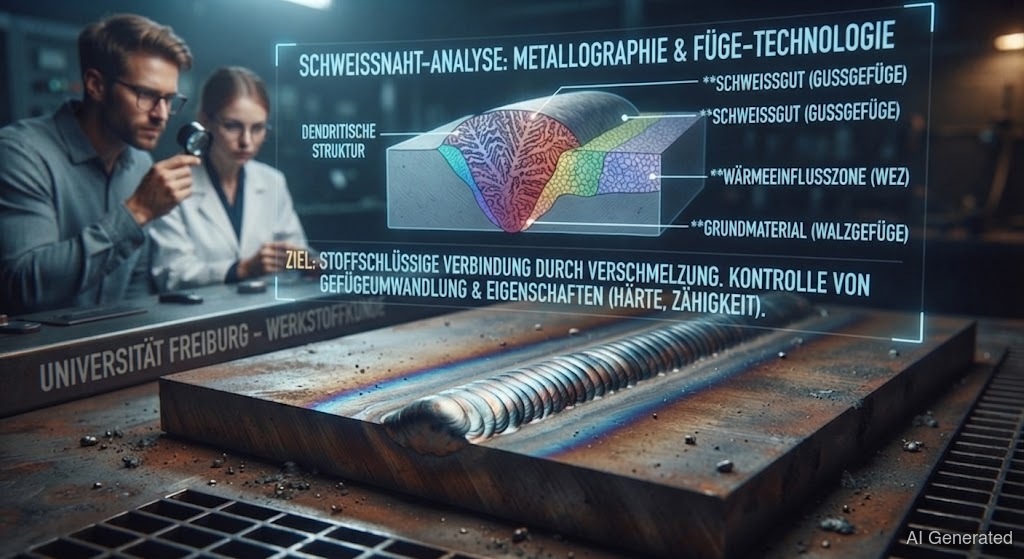
용접비드는 절대 균일하지 않다. 세 영역으로 이루어진다: 녹아 섞인 , 가열된 (), 그리고 아무 영향 없는 . 는 거의 항상 약점이다 — 여기서 결정립이 굵어지고, 가 생기고, 비드가 터진다. 영역을 알면 제대로 된 자리에서 검사한다.
용접비드를 보면 금속 하나로 보인다. 실제로는 세 가지 다른 영역이고, 각각 조직과 약점이 따로 있다. 이걸 구분할 줄 알아야 비드가 진짜 어디서 터지는지 이해한다.
영역 1: . 와 가 녹아 섞인 부분이다. 전형적인 주조 조직을 가진다 — 중앙을 향해 자란 굵은 과 중심부의 이 있다. 성질은 용가재로 조절한다 (용접 용가재 계산기 참조).
영역 2: (). 비드 바로 옆의 인데, 녹지는 않았지만 심하게 가열된 부분이다 — 비드와의 거리에 따라 500 °C에서 1100 °C 이상까지. 에서 진짜 드라마가 벌어진다:
• 조립역 (용융선에 가까운, 1100 °C 이상): 결정립이 엄청나게 자랐다. 굵은 결정립은 더 단단하고 취성이 있으며 균열에 약하다 — 급랭할 때 가 가장 잘 생기는 곳이다.
• 미세립역 (900 °C 부근): 강이 다시 변태해서 미세한 결정립으로 새로 형성됐다 — 보통 가장 좋고 인성이 높은 영역이다.
• 템퍼링/연화역 (723 °C 이하): 조질강에서는 조질 처리가 풀려서 강이 나머지보다 무르게 된다.
영역 3: 아무 영향 없는 . 원래 성질을 그대로 유지한다.
는 거의 항상 접합부의 약점이다 — 비드 자체가 아니라. 여기에 세 가지 위험이 도사린다:
1. 에 의한 . 고탄소강과 고강도강은 조립역에서 유리처럼 단단한 를 만든다 → . 대책: 과 냉각 속도 조절.
2. 결정립 조대화. 열을 많이 넣을수록 결정립이 굵어지고 취성도 커진다. 대책: 입열량을 제한하고, 한 자리에 불필요하게 오래 머물지 않는다.
3. 연화. 가공경화나 조질 처리를 한 재료는 에서 강도가 떨어진다. 이건 재료 선택이나 후처리로만 해결된다.
그래서 은 항상 세 영역을 가로질러 한다 — , , . 의 최대 경도값이 핵심 합격 기준이고, 비드 중심의 가 아니다.