Slėginio liejimo formų plienai
sunkiausiomis sąlygomis: skystas metalas esant slėgiui
 AI generated
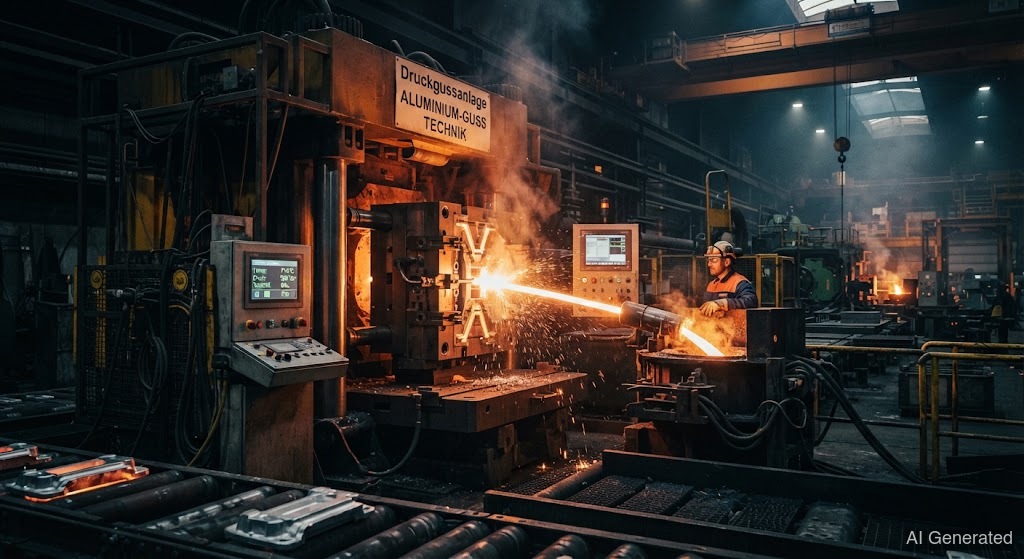
Slėginio liejimo formos patiria brutalų terminį šoką įrankių gamyboje: per 600 °C karštas aliuminis esant dideliam slėgiui, po to aušinimas – ciklas po ciklo. Tam reikia su maksimaliu atsparumu karščiui. svarbi kiekviena detalė.
yra pats sunkiausias naudojimo atvejis. Čia skystas metalas – aliuminis, cinkas arba magnis – dideliu slėgiu įspaudžiamas į plieninę formą, kurioje per sekundės dalis sukietėja. Forma patiria tokį krūvį, kokio nepatiria joks kitas įrankis: karštas metalas, didelis slėgis, greitas aušinimas – ir tai tūkstančius kartų iš eilės.
Šio nuolatinio terminio šoko pasekmė – : smulkūs tinkliniai įtrūkimai formos paviršiuje, atsirandantys todėl, kad paviršius ciklų ritmu nuolat plečiasi ir traukiasi. Galiausiai medžiaga sutrūkinėja. Todėl slėginio liejimo formai reikia su dideliu , geru karščio atsparumu ir atsparumu šiam kintamam krūviui.
Standartinės medžiagos yra (X37CrMoV5-1) ir (X40CrMoV5-1). Abu yra CrMoV karščiui atsparūs įrankiniai plienai, kurie išlieka tvirti net 600 °C temperatūroje. Aukščiausiems reikalavimams – didelėms aliuminio formoms su ekstremaliu karštųjų įtrūkimų krūviu – yra (X38CrMoV5-3) su dar didesniu atsparumu karščiui. yra universalus: jis naudojamas ir – tačiau ten keliami visai kiti reikalavimai priedui.
Svarbu skirti du būdus: lieja žemos lydymosi temperatūros lydinius, tokius kaip cinkas (apie 400–450 °C), o – aliuminį ir magnį apie 650 °C temperatūroje. Aliuminio forma šaltosios kameros būdu yra termiškai pats brutalus atvejis – būtent ten atsiranda daugiausia karštųjų įtrūkimų.
slėginio liejimo formą visada siekiama to paties: išsaugoti atsparumą karščiui. Remontuota vieta vėl turi tapti tokia pat atspari karščiui kaip , kitaip ji vėl įtrūks per kitą ciklą. Todėl: virinti karštai, struktūrą atitinkantis priedas, nedelsiant atleisti.